Evaporatör Kataloğundaki Kapasite Değerleri Hangi Koşullarda Geçerlidir?
01 / 10 / 2026

Endüstriyel ısı eşanjörü, birbirine karışmaması gereken iki akışkan arasında (biri sıcak, diğeri soğuk) ısı enerjisini bir ayırıcı yüzey üzerinden aktaran ekipmandır. Konsept basit görünse de, doğru eşanjör tipini seçmek; akışkanın fiziksel özelliklerine, işletme basıncına, sıcaklık farkına ve uygulamanın bulunduğu sektöre göre ciddi mühendislik hesabı gerektirir. Bu yazıda eşanjörleri tedarikçi seçimi değil, çalışma prensibi ve tip ayrımı üzerinden ele alıyoruz: hangi eşanjör hangi fiziksel mekanizmayla çalışır, hangi sektörde hangi tip tercih edilir ve kapasite/verimlilik hangi değişkenlere bağlıdır.
Bir eşanjörün performansını anlamak için önce ısının nasıl taşındığını bilmek gerekir. Endüstriyel ekipmanlarda üç mekanizma birlikte rol oynar, ancak eşanjör tasarımında ağırlıklı olan ikisi iletim ve taşınımdır.
Sıcak akışkan, eşanjörün metal yüzeyine (boru cidarı, plaka yüzeyi) temas ettiğinde ısı, malzemenin kendisi içinden moleküler titreşimle karşı yüzeye iletilir. Bu adımda malzemenin ısıl iletkenliği (bakır ve alüminyumda yüksek, paslanmaz çelikte görece düşük) doğrudan performansı belirler.
Akışkan, yüzey boyunca hareket ederken ısıyı yüzeyden alır veya yüzeye bırakır. Akışkanın hızı, türbülansı ve viskozitesi burada belirleyicidir — laminer akışta ısı transfer katsayısı düşük kalırken, türbülanslı akış rejiminde belirgin şekilde artar. Bu nedenle plaka ve kanat geometrileri, akışkanı bilinçli olarak türbülanslı hale getirecek şekilde tasarlanır.
Genel ısı transfer katsayısı (U), bir eşanjörün birim yüzey alanı ve birim sıcaklık farkı başına ne kadar ısı aktarabildiğini gösterir. U değeri; malzeme kalınlığı ve iletkenliği, her iki taraftaki akışkanın taşınım katsayısı ve yüzeydeki kirlenme (fouling) direncinin bir bileşkesidir. Pratikte plakalı eşanjörler, dar kanallarda yarattıkları yüksek türbülans sayesinde borulu tiplere göre genellikle daha yüksek U değerine ulaşır; bu da aynı ısı yükü için daha küçük yüzey alanı ve daha kompakt gövde anlamına gelir.
Eşanjör performansını belirleyen bir diğer kritik parametre, sıcak ve soğuk akışkanın birbirine göre yönüdür.
Endüstride yaygın kullanılan üç ana eşanjör ailesi vardır; her biri farklı basınç, sıcaklık ve akışkan koşulları için optimize edilmiştir.
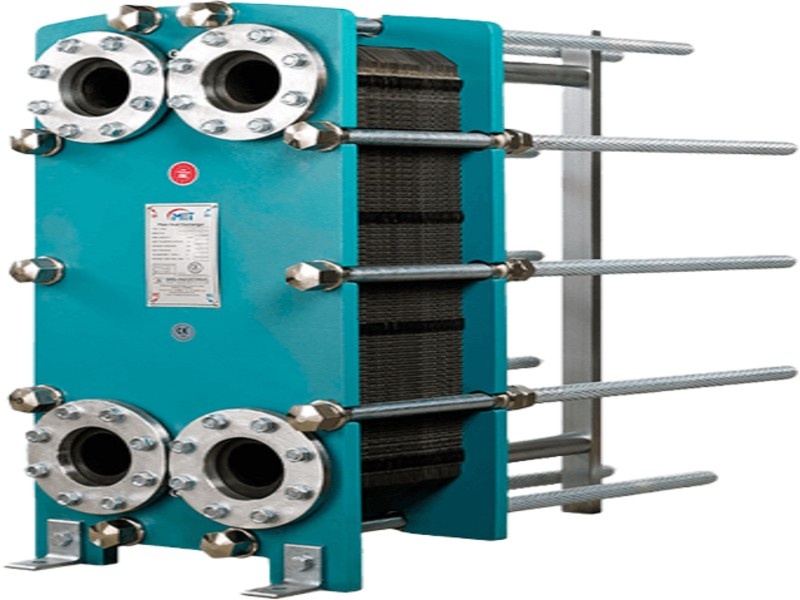
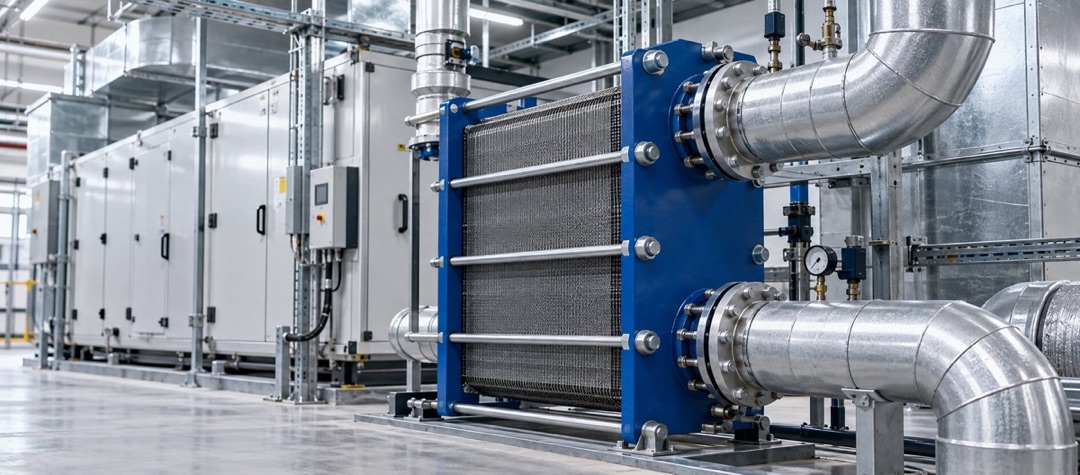
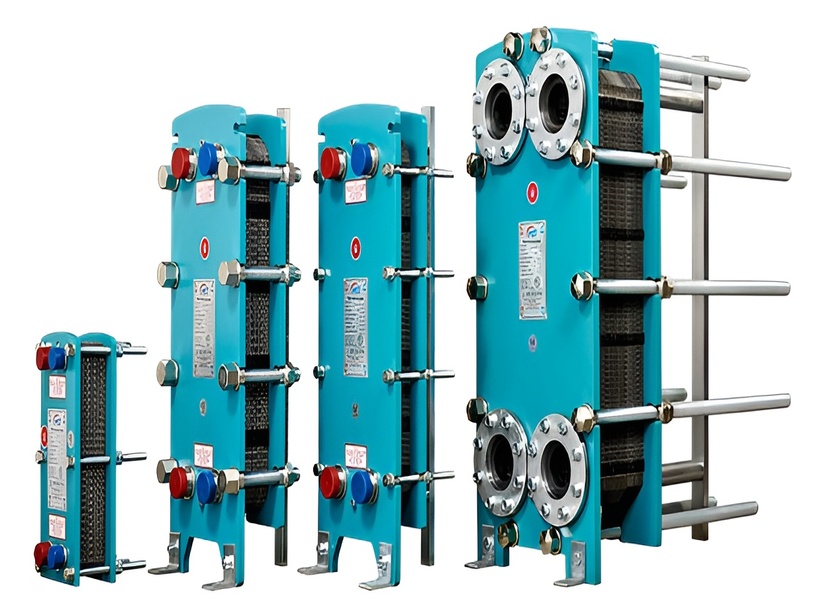
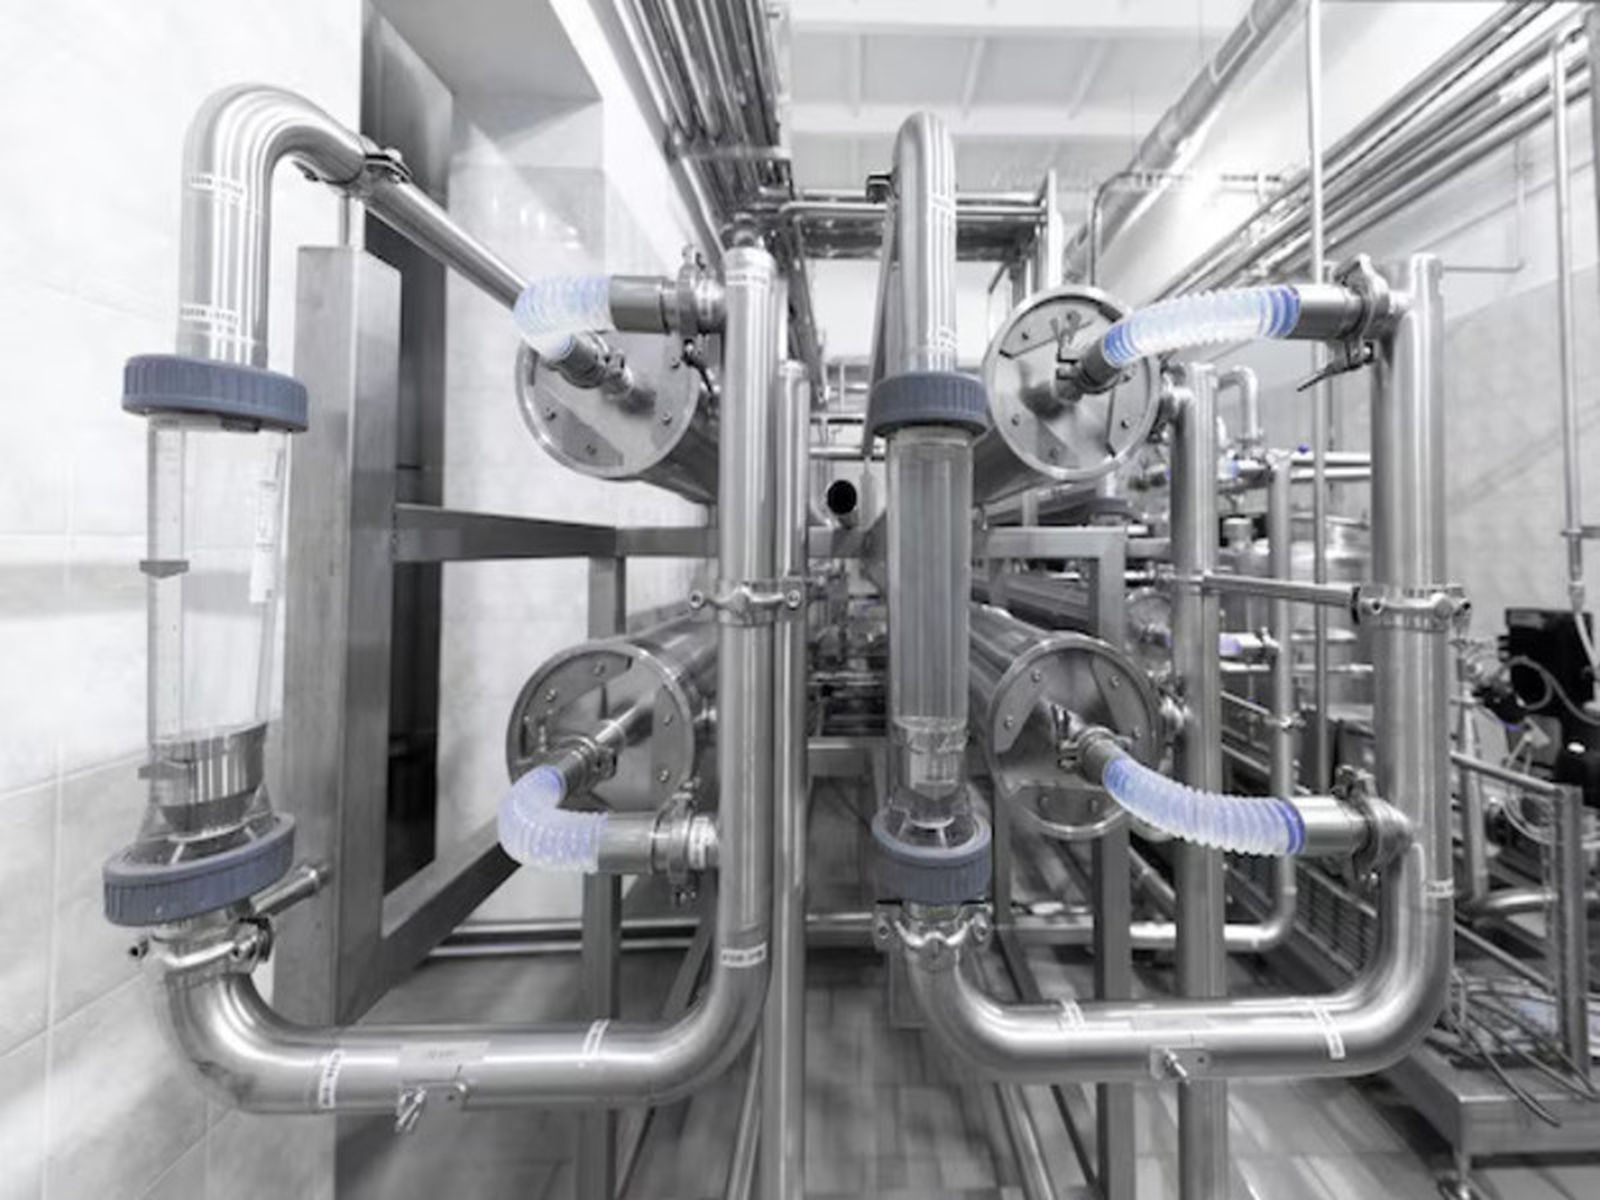
Plakalı eşanjörler, üzerine dalgalı desenler basılmış ince metal plakaların üst üste dizilmesiyle oluşur. Sıcak ve soğuk akışkan, ardışık kanallardan geçerek plaka yüzeyi üzerinden ısı alışverişi yapar. Dalgalı desen akışı türbülanslı hale getirir, bu da yüksek ısı transfer katsayısı ve kompakt gövde sağlar. Sızdırmazlık contayla (gasketli tip) veya lehimle (brazed tip) sağlanabilir. Plakalı eşanjörler özellikle sınırlı montaj alanı olan tesislerde ve orta basınç/orta sıcaklık aralığındaki uygulamalarda tercih edilir; ancak çok yüksek basınç veya kaba parçacık içeren akışkanlarda kanalların tıkanma riski nedeniyle dezavantajlıdır.
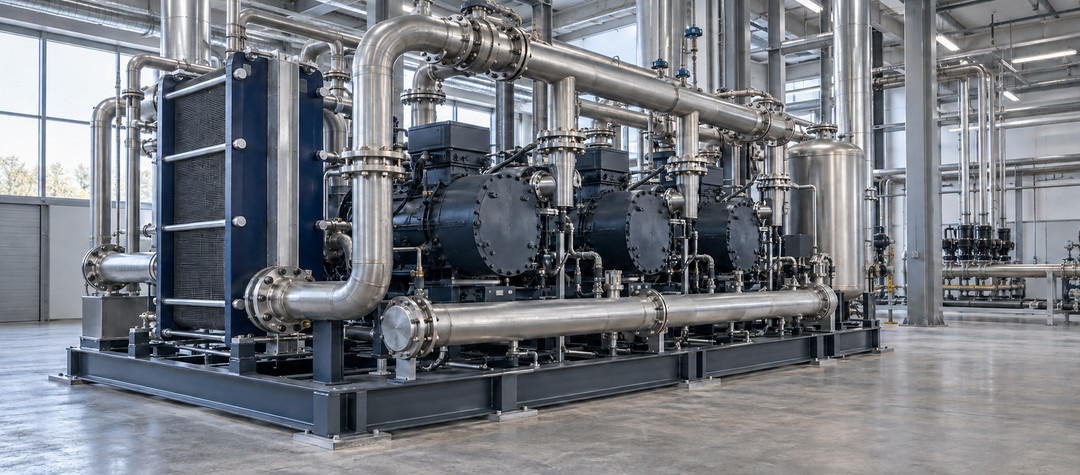
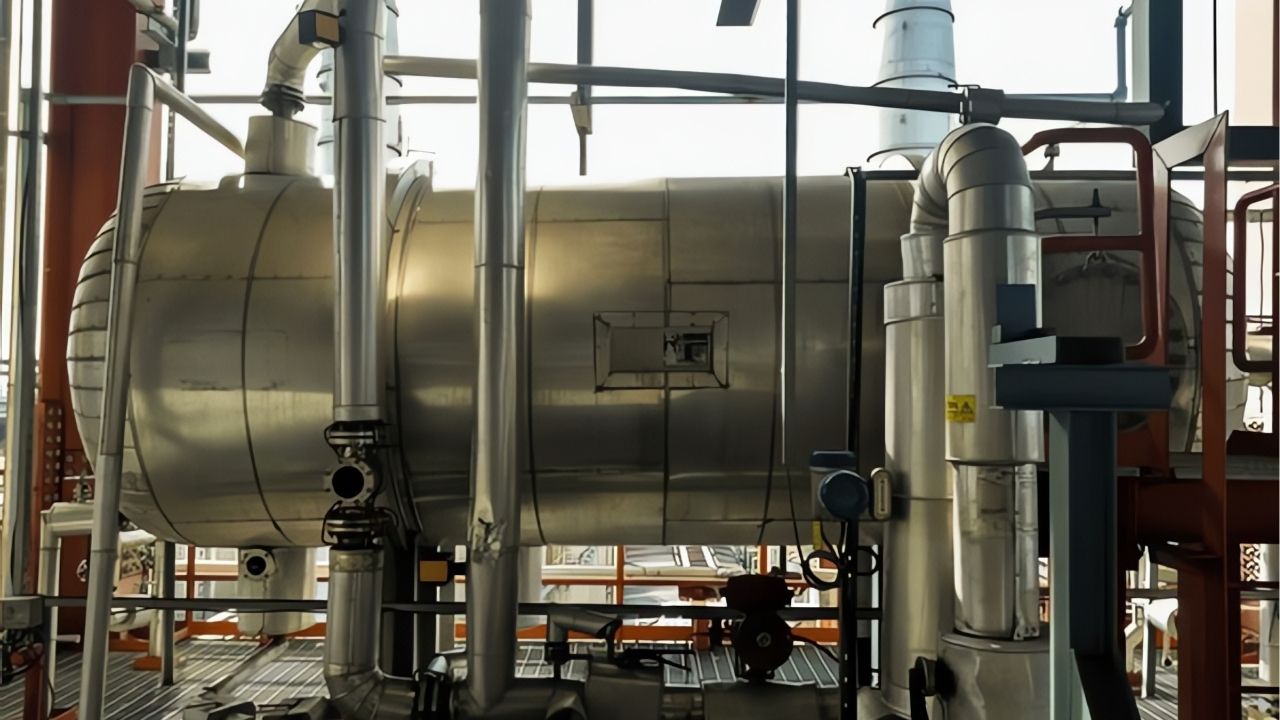
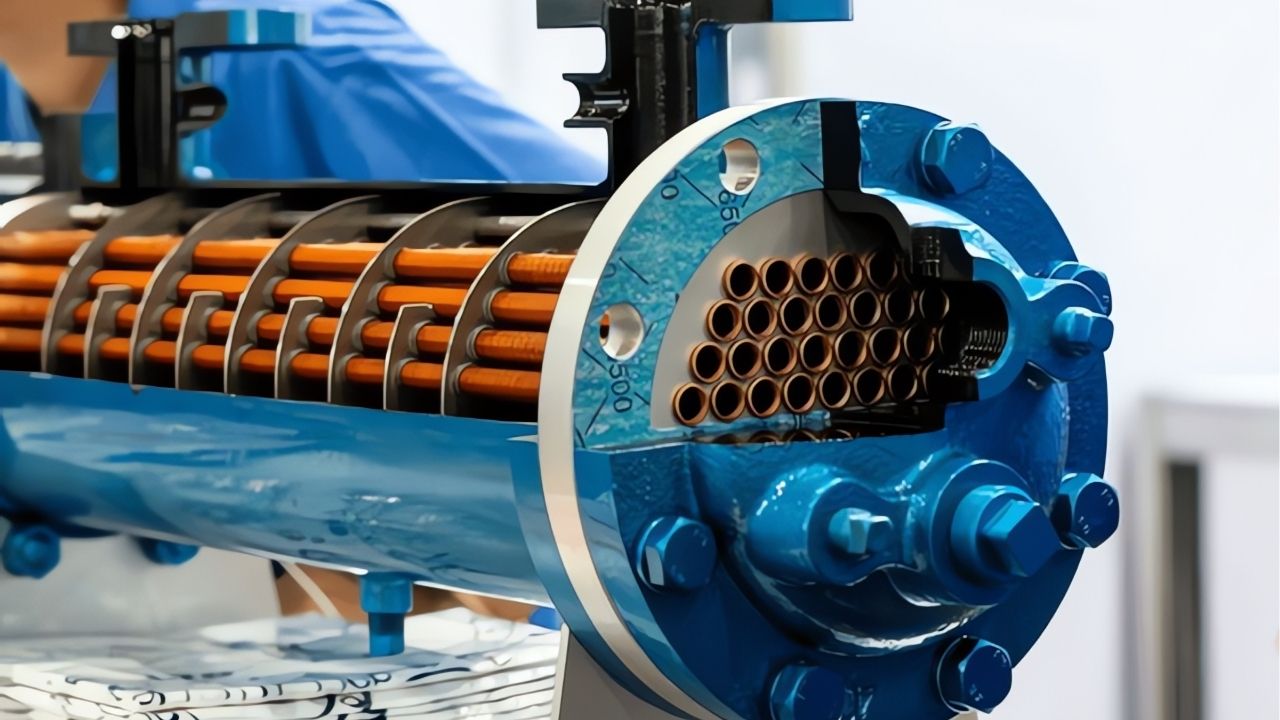
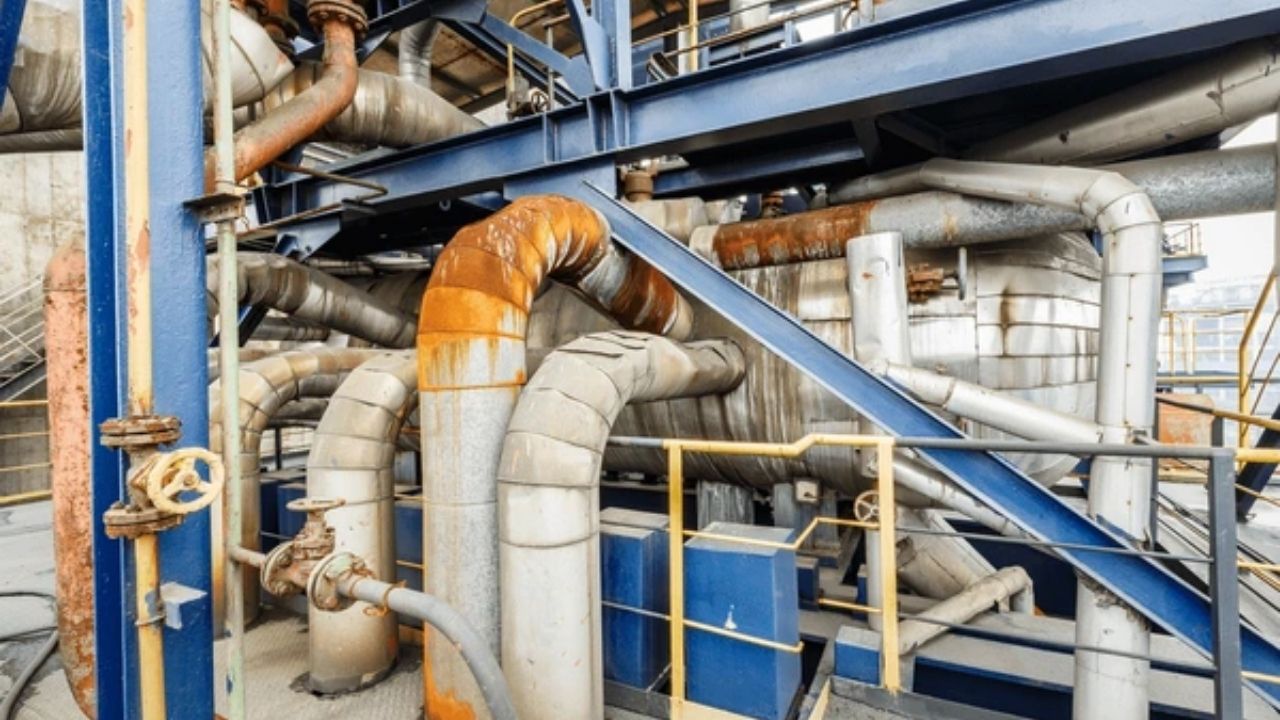
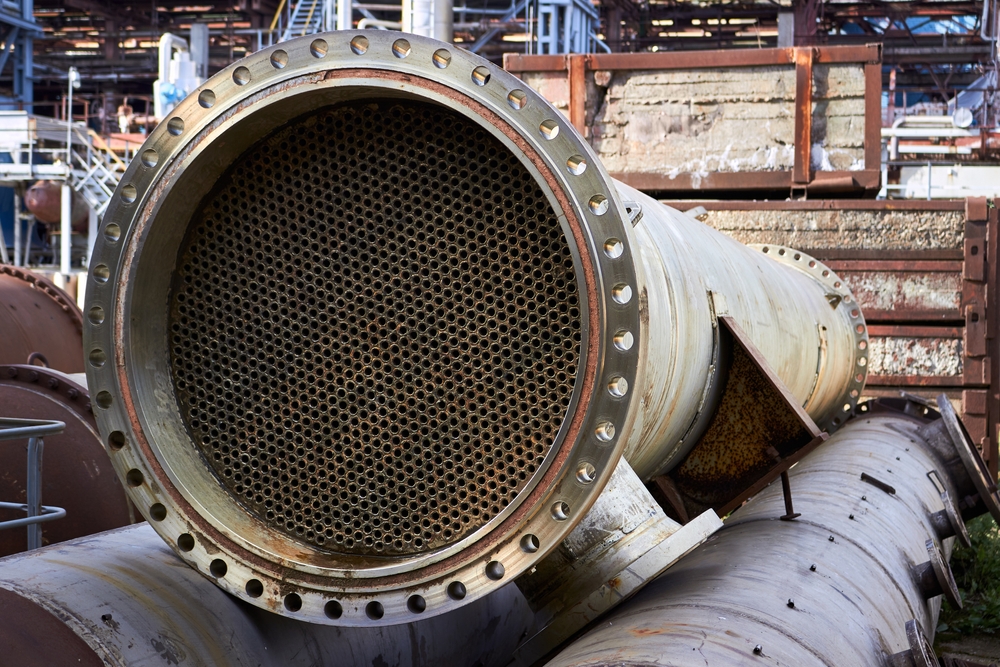
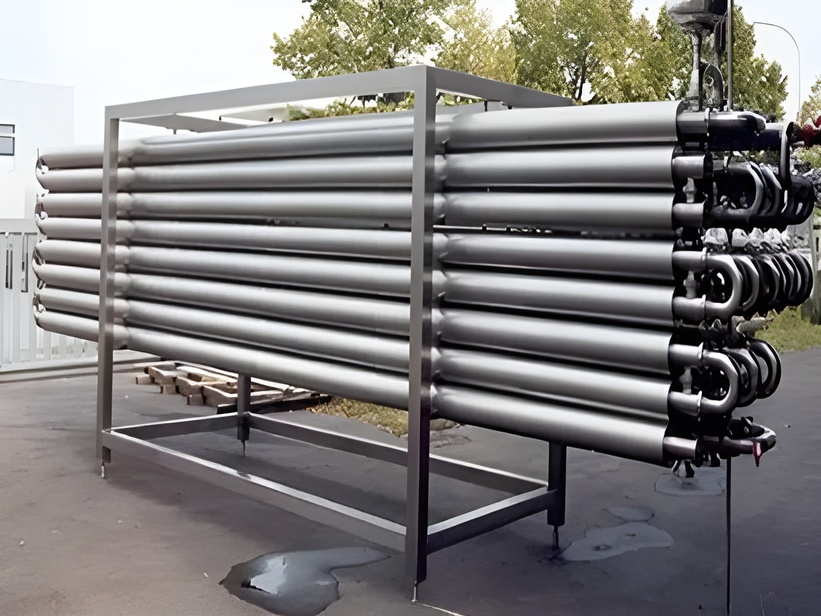
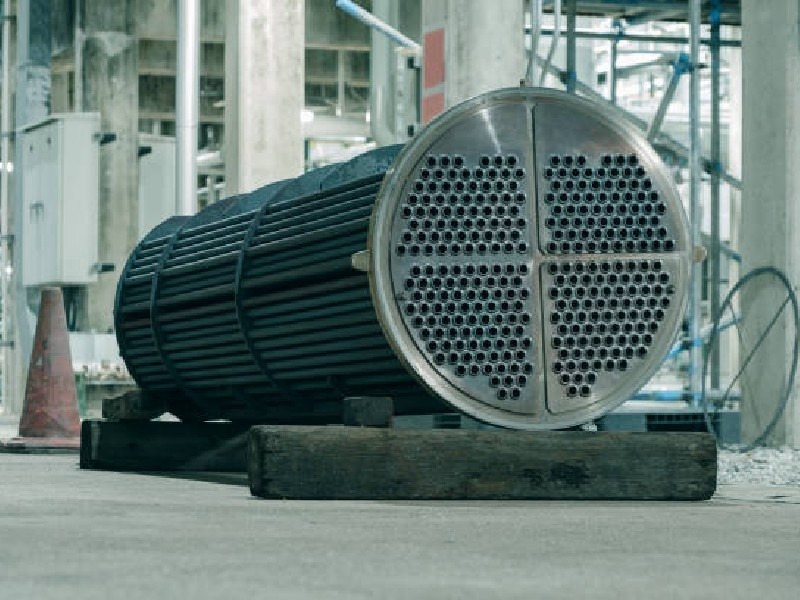
Bir dış gövde (kabuk) içine yerleştirilmiş boru demetinden oluşur. Bir akışkan borular içinden, diğeri kabuk içinde borular arasından geçer. Yapısal sağlamlığı sayesinde yüksek basınç ve yüksek sıcaklık farkı gerektiren ağır sanayi uygulamalarında (örneğin buhar sistemleri, proses ısıtma) tercih edilir. Bakım ve temizlik açısından plakalı tiplere göre daha kolay söküm imkânı sunar, bu da kirlenmeye yatkın akışkanlarla çalışan tesislerde avantaj sağlar. Buna karşılık, aynı ısı yükü için plakalı eşanjörlere göre daha büyük hacim ve ağırlık gerektirir.
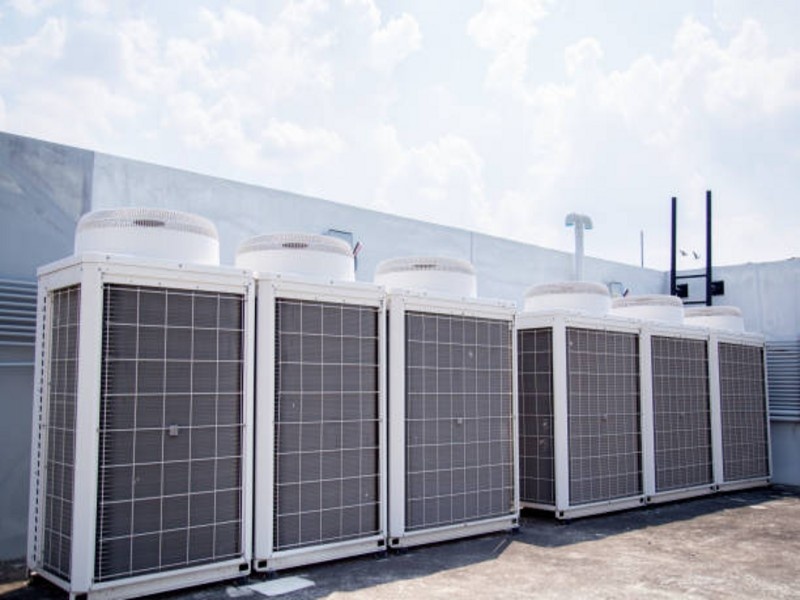
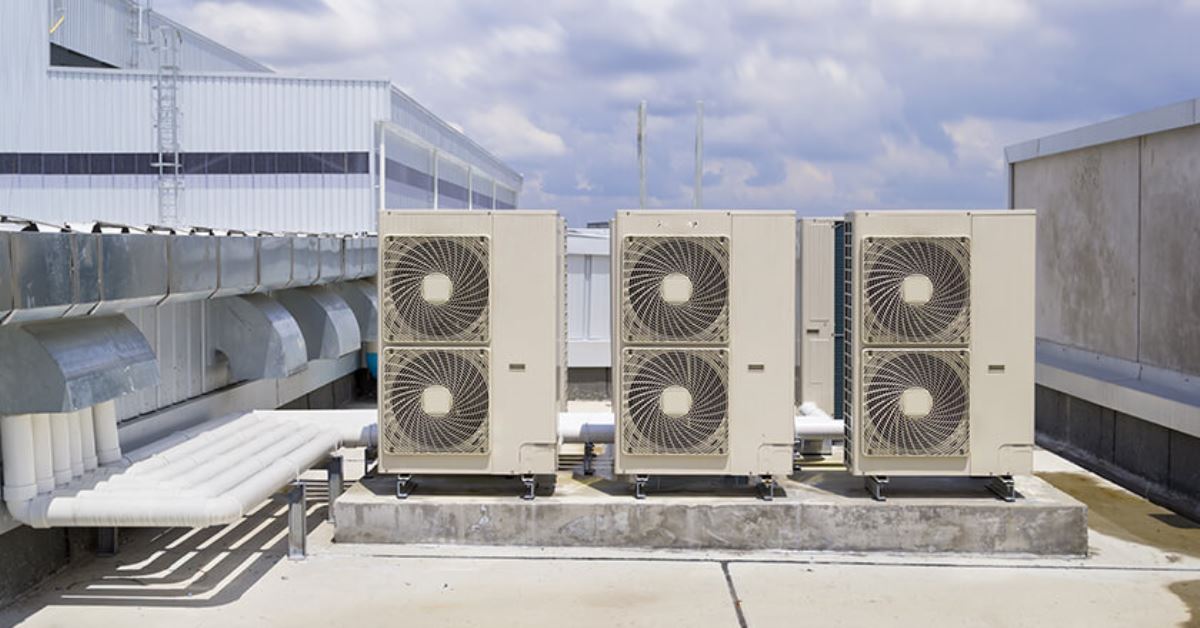
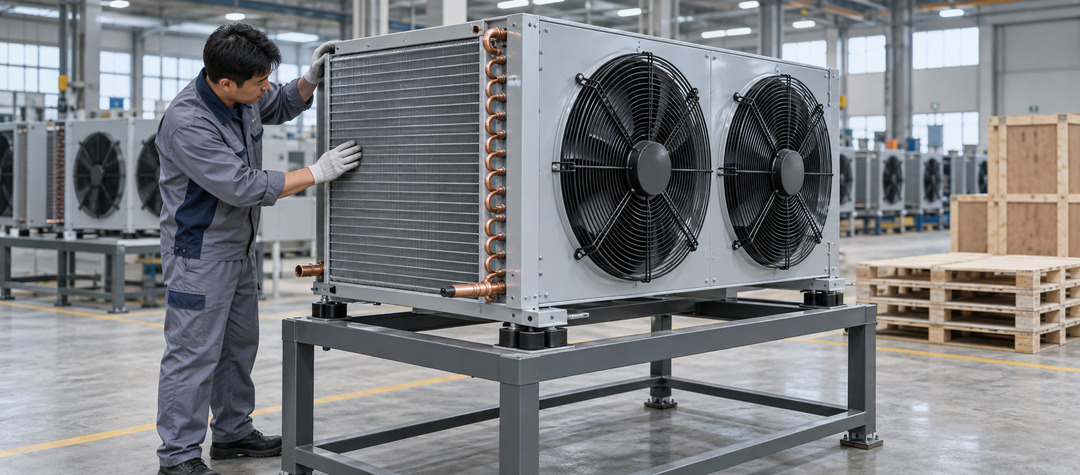
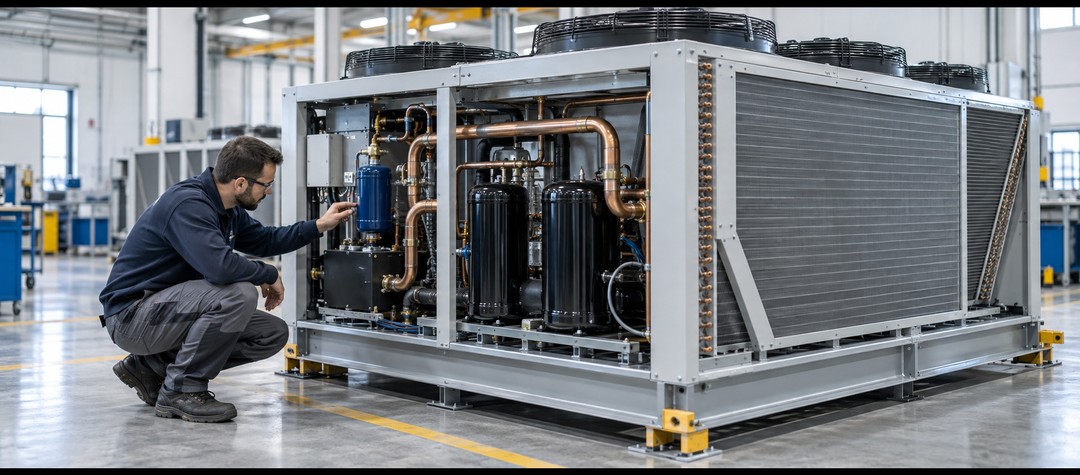
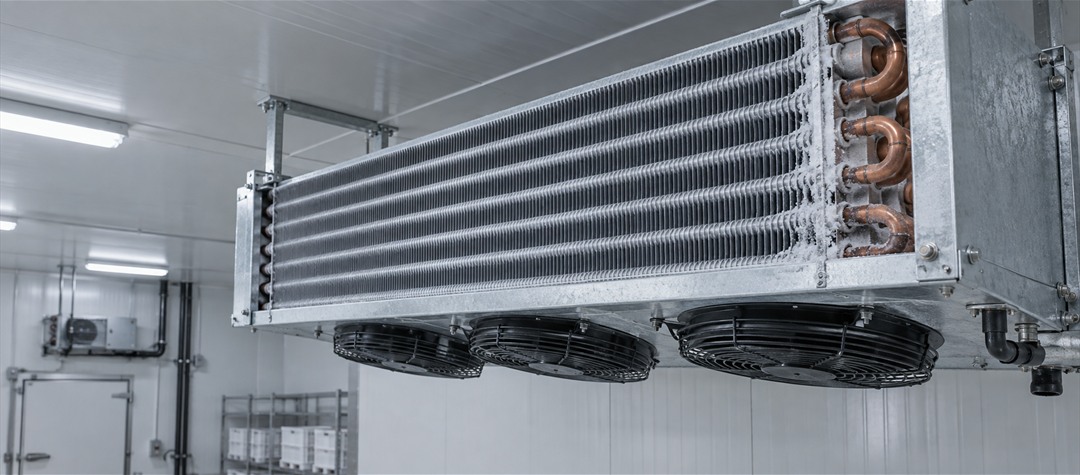
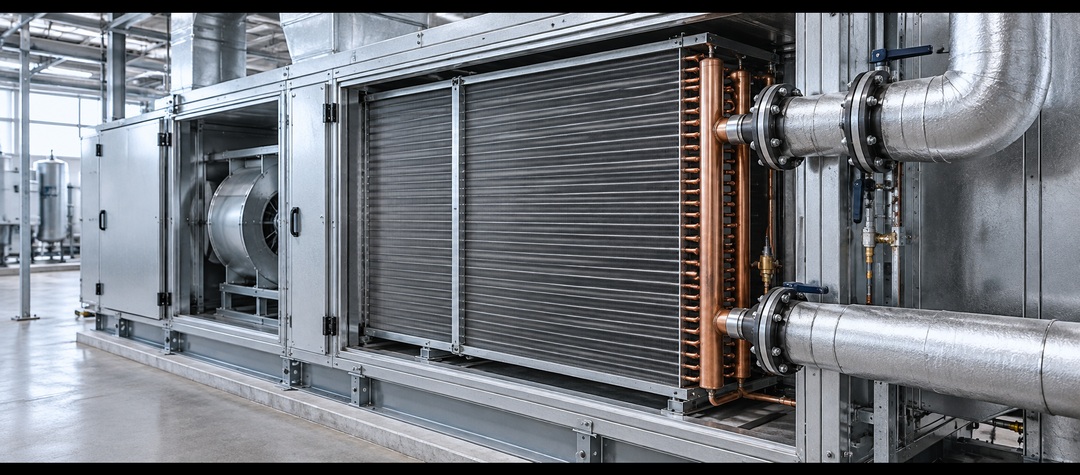
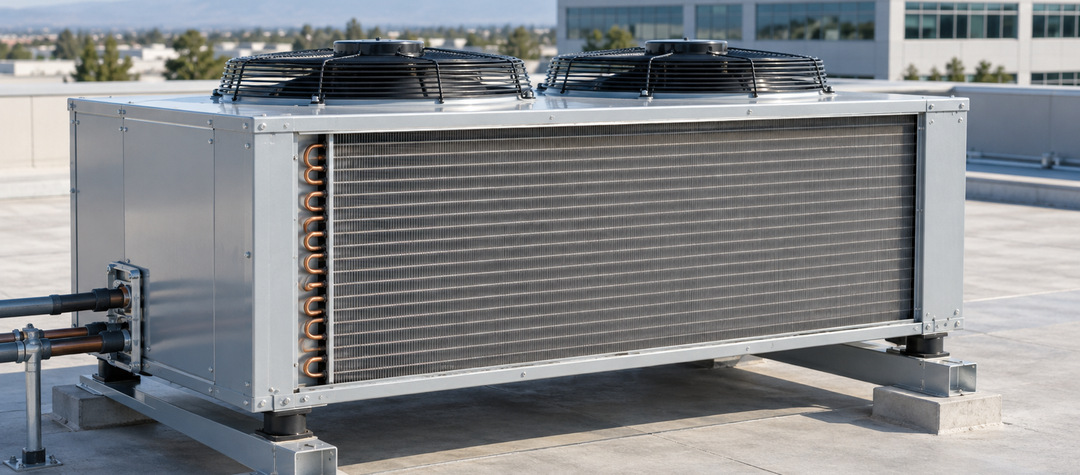
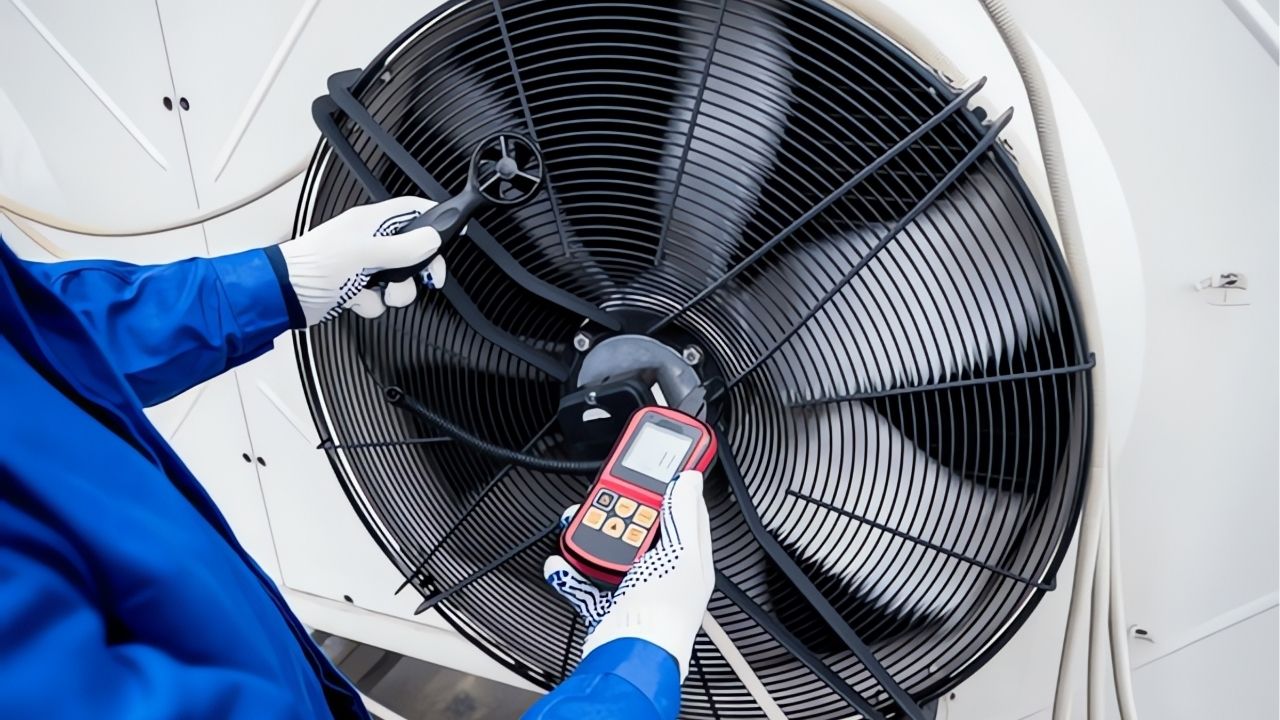
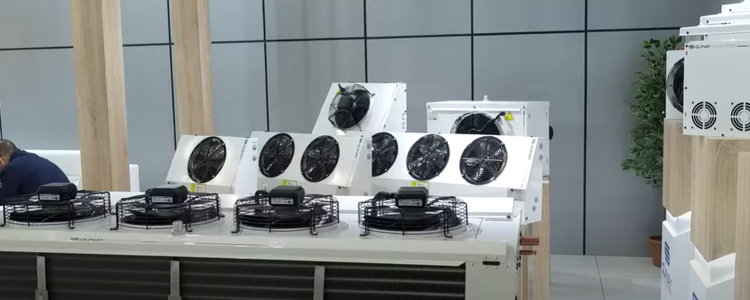
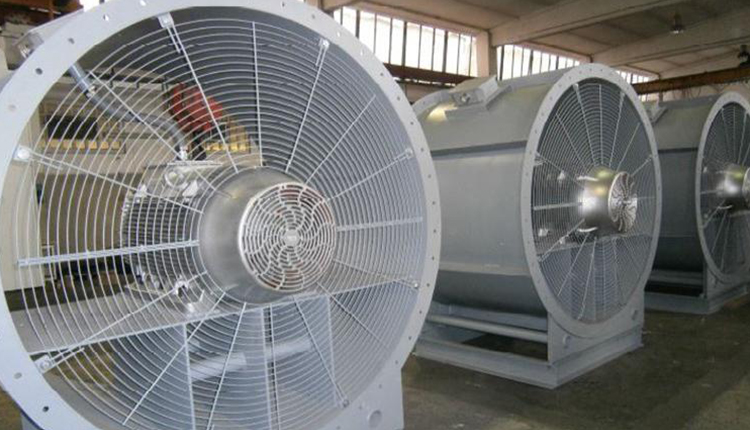
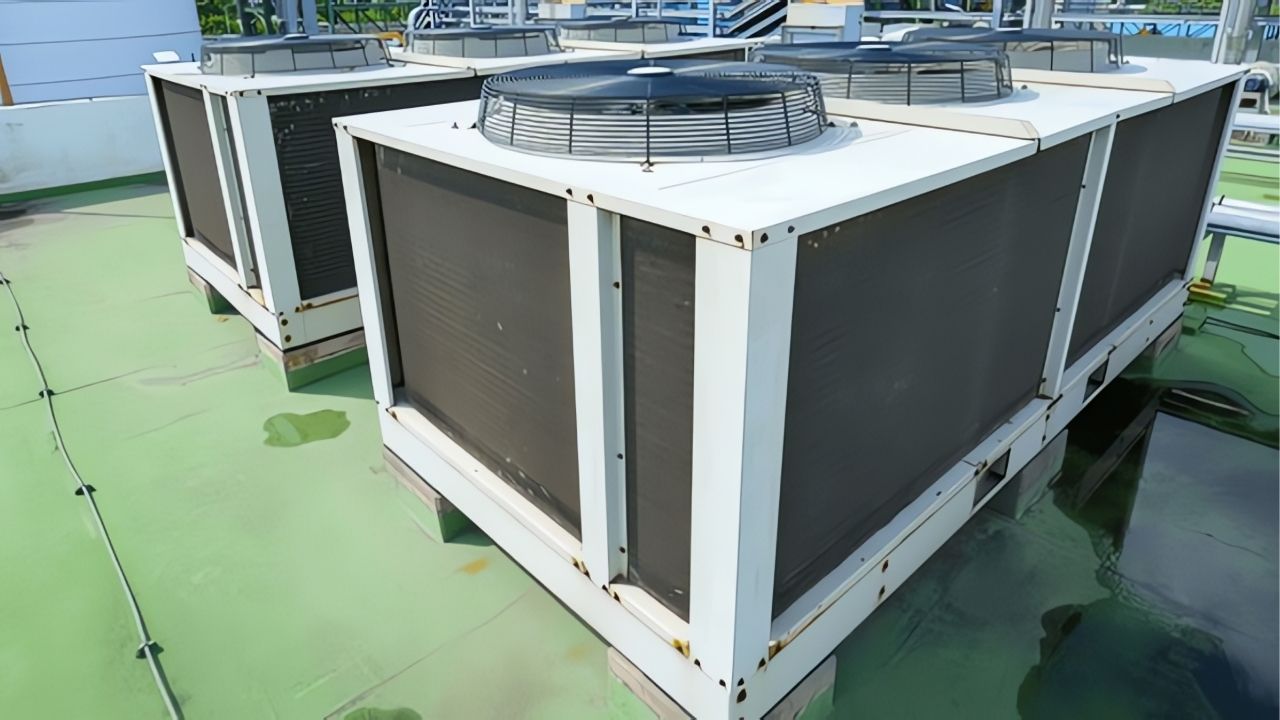
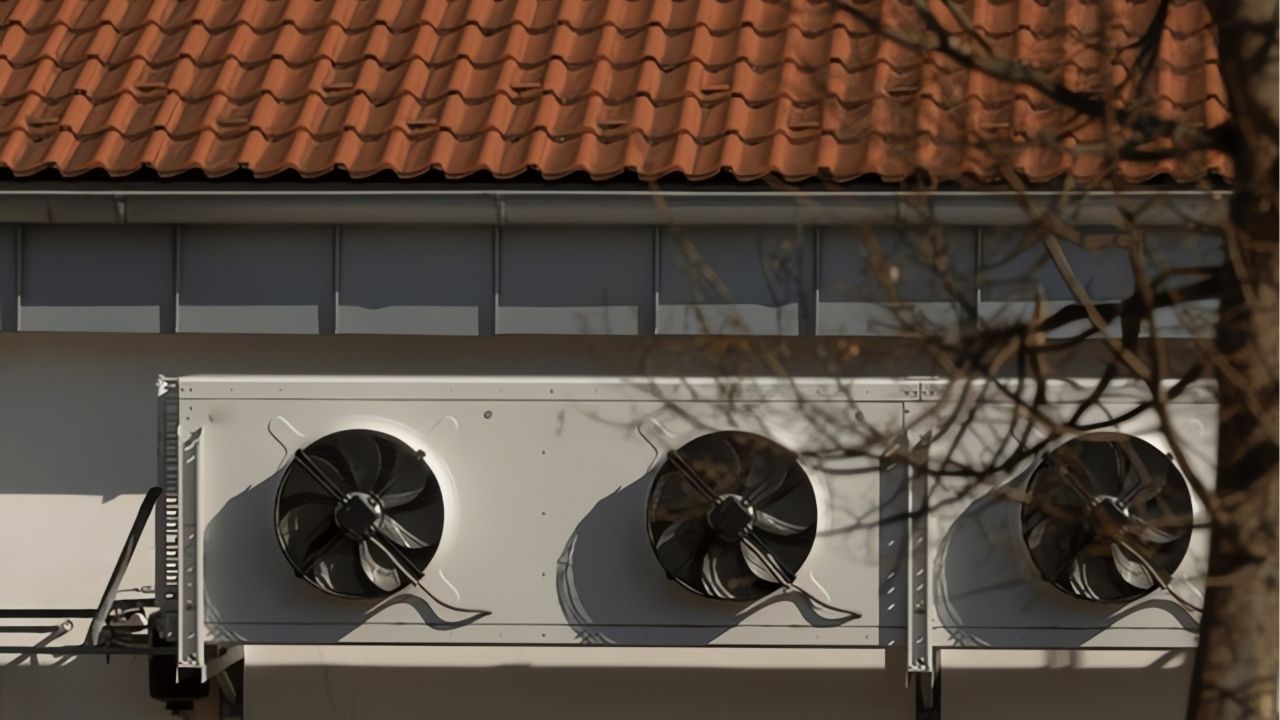
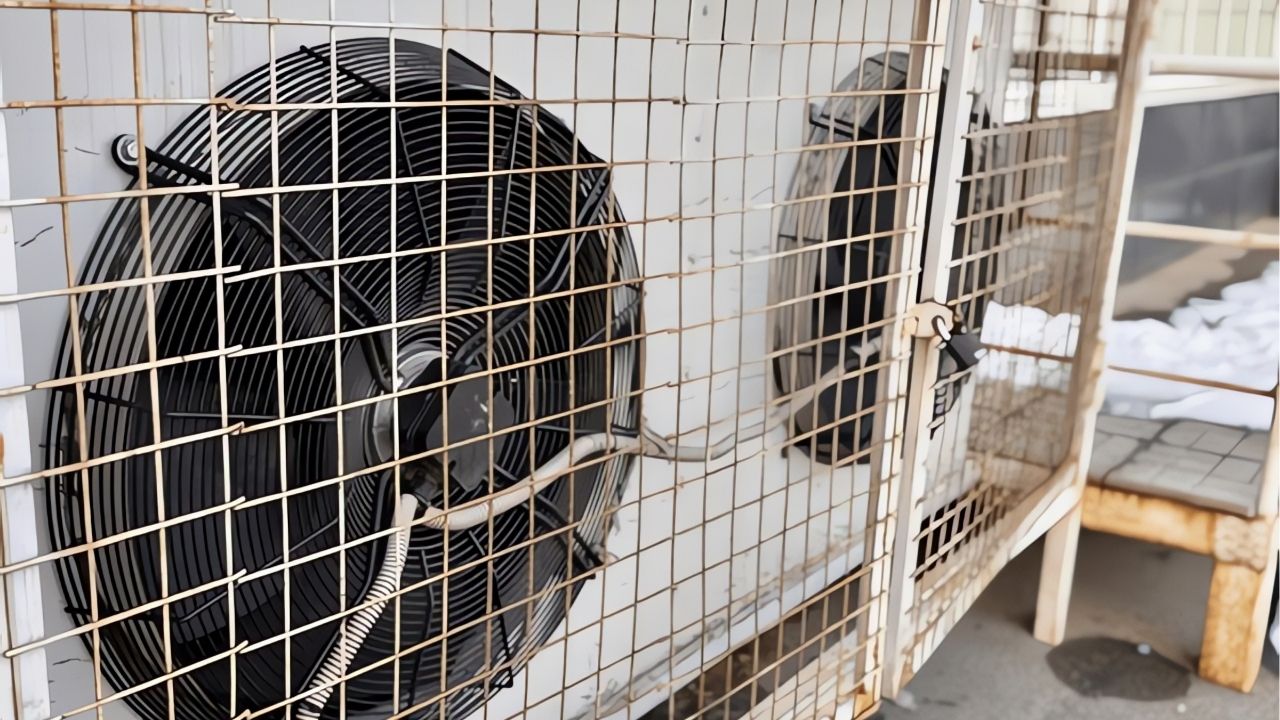
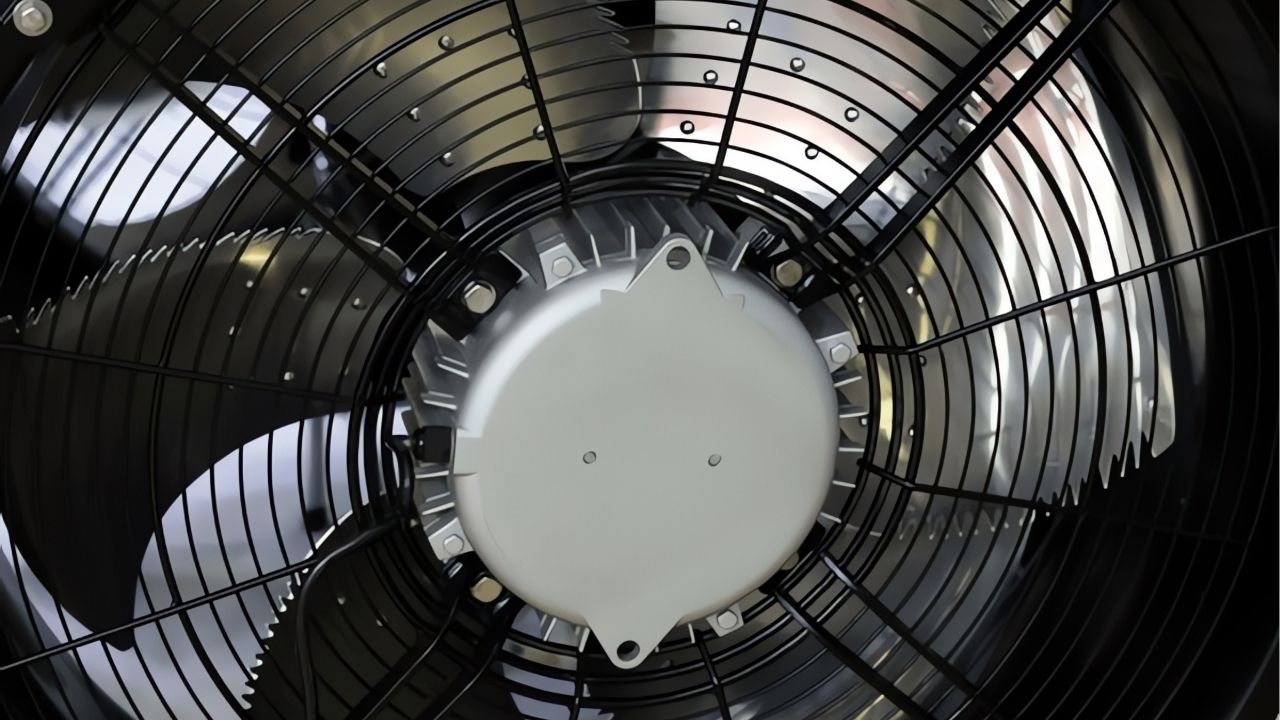
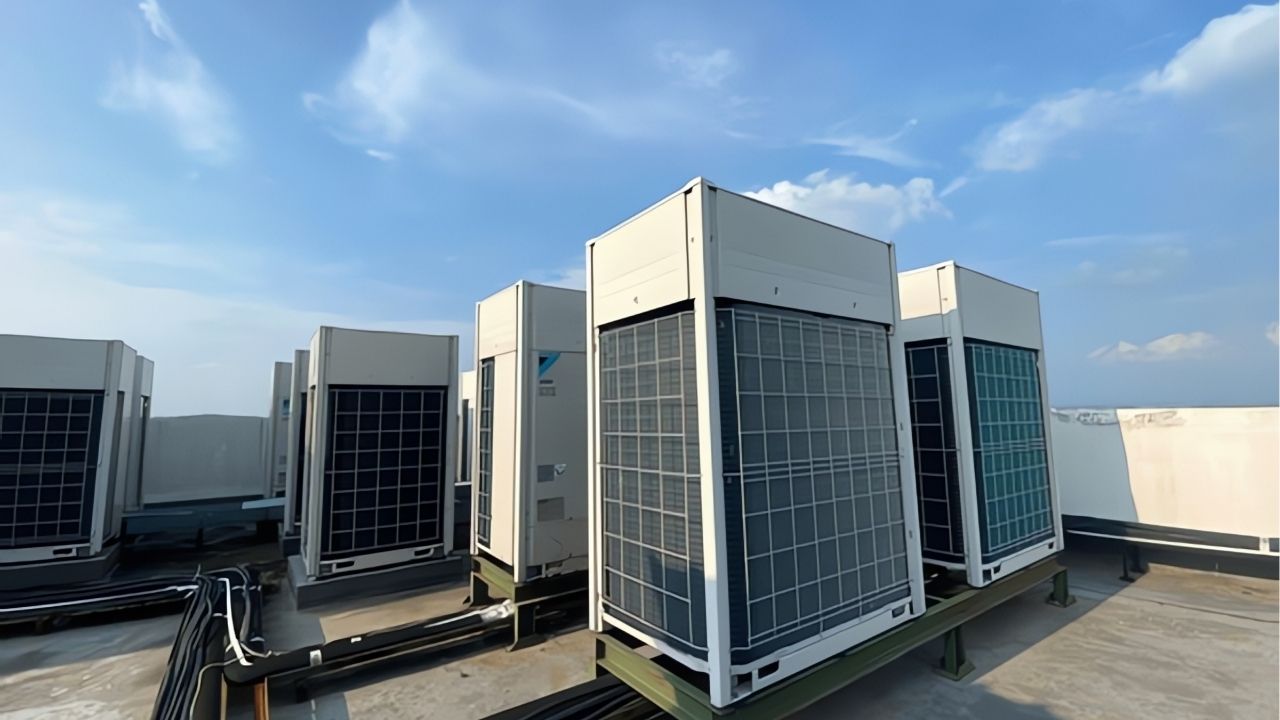
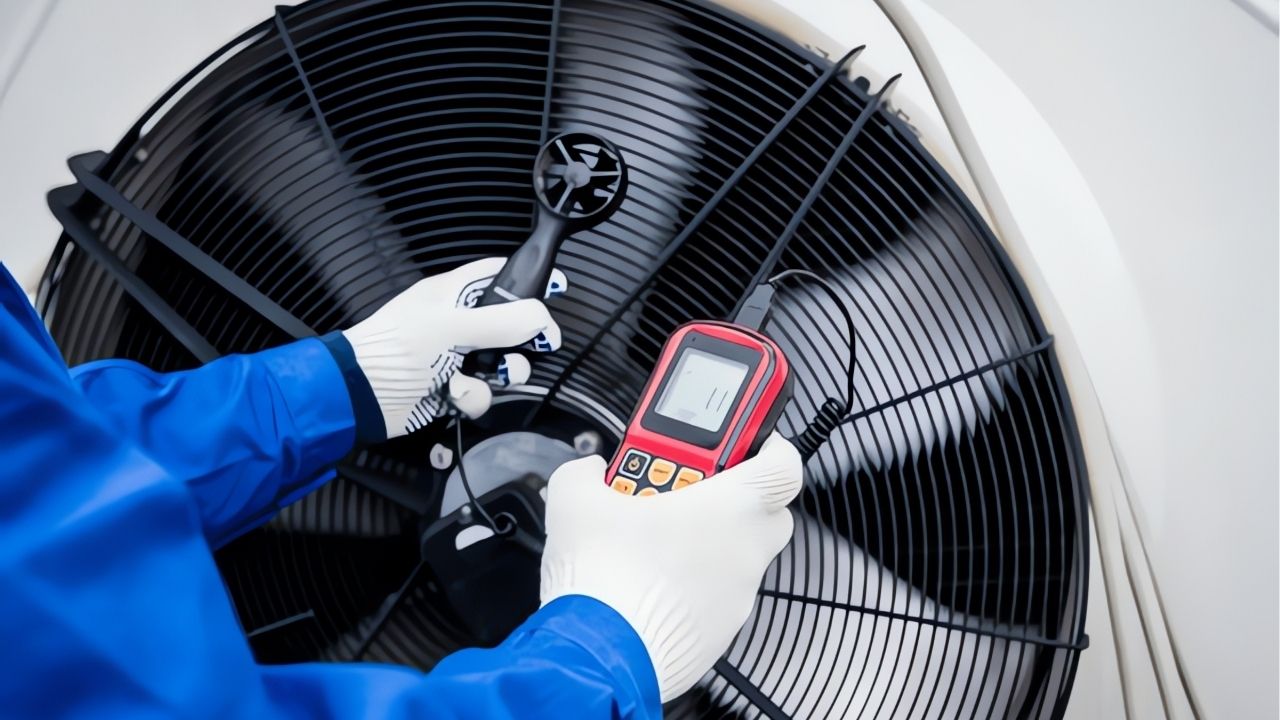
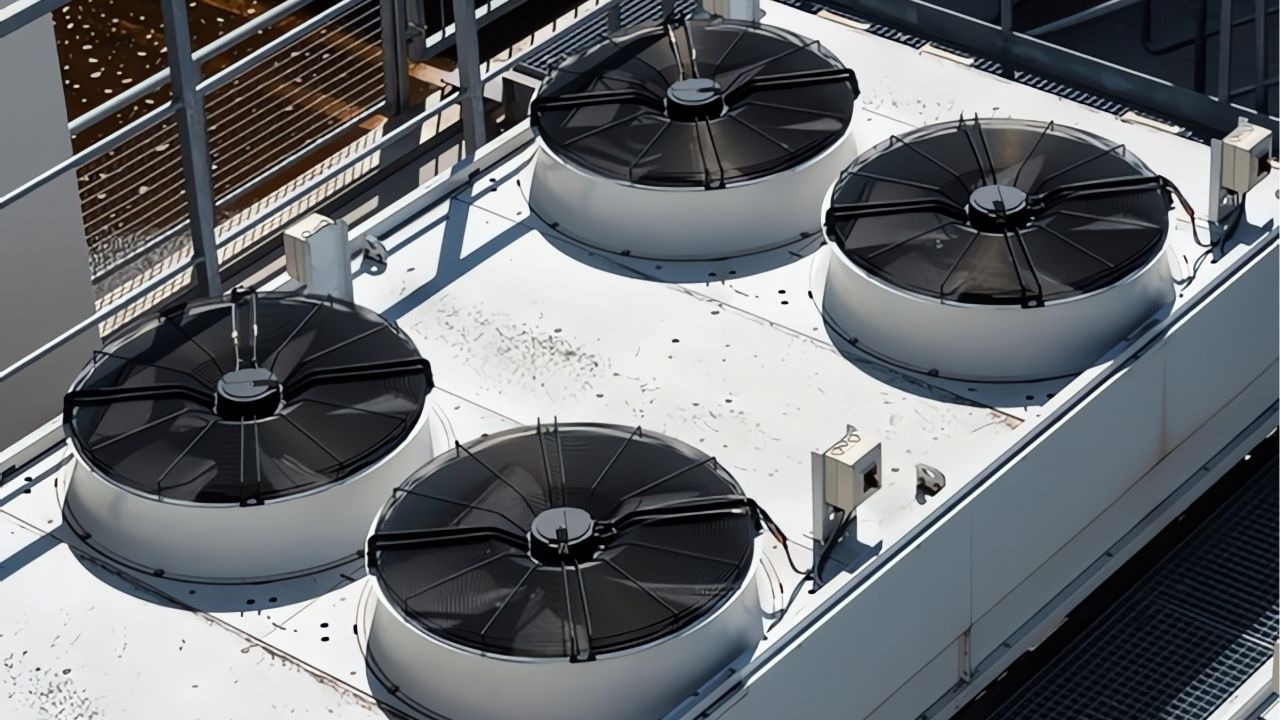
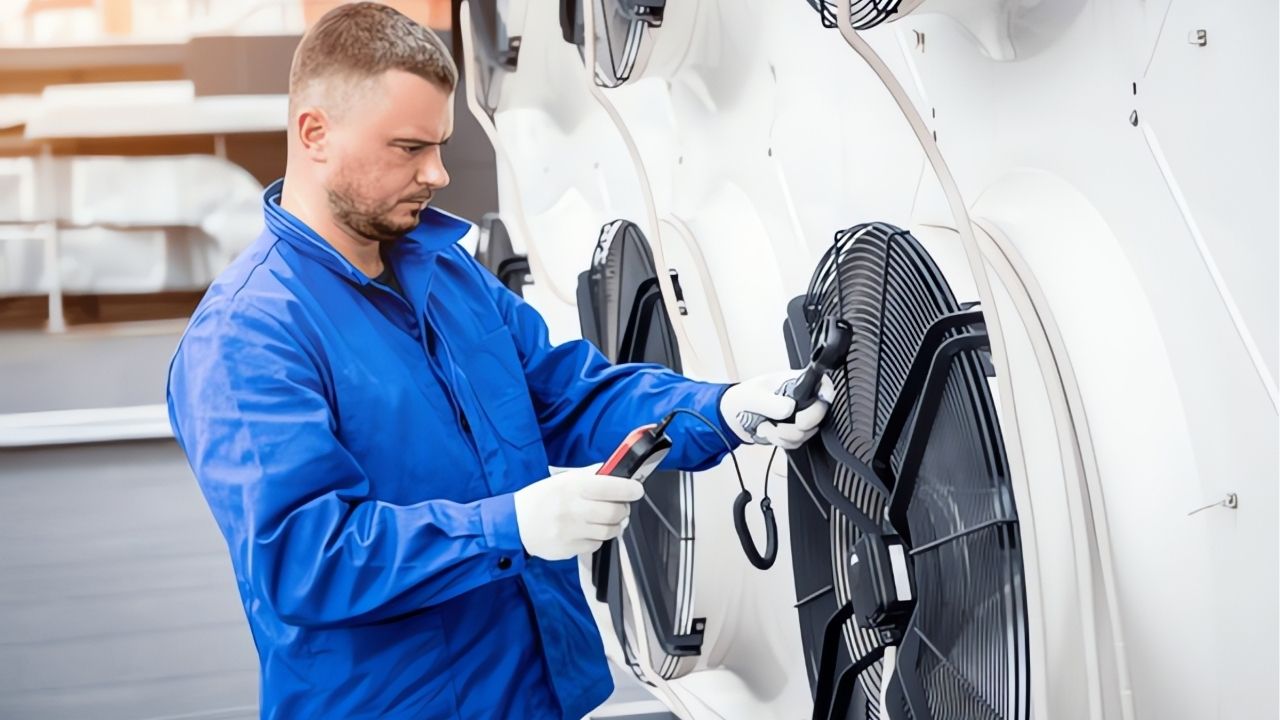
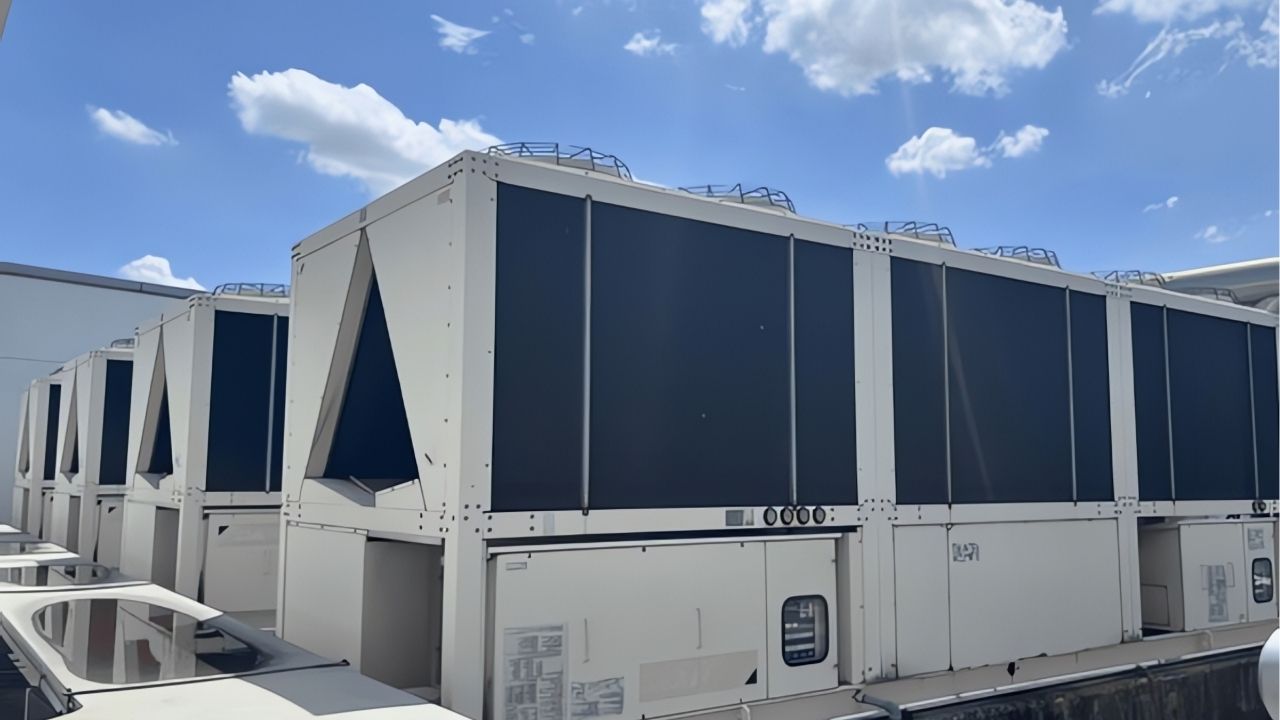
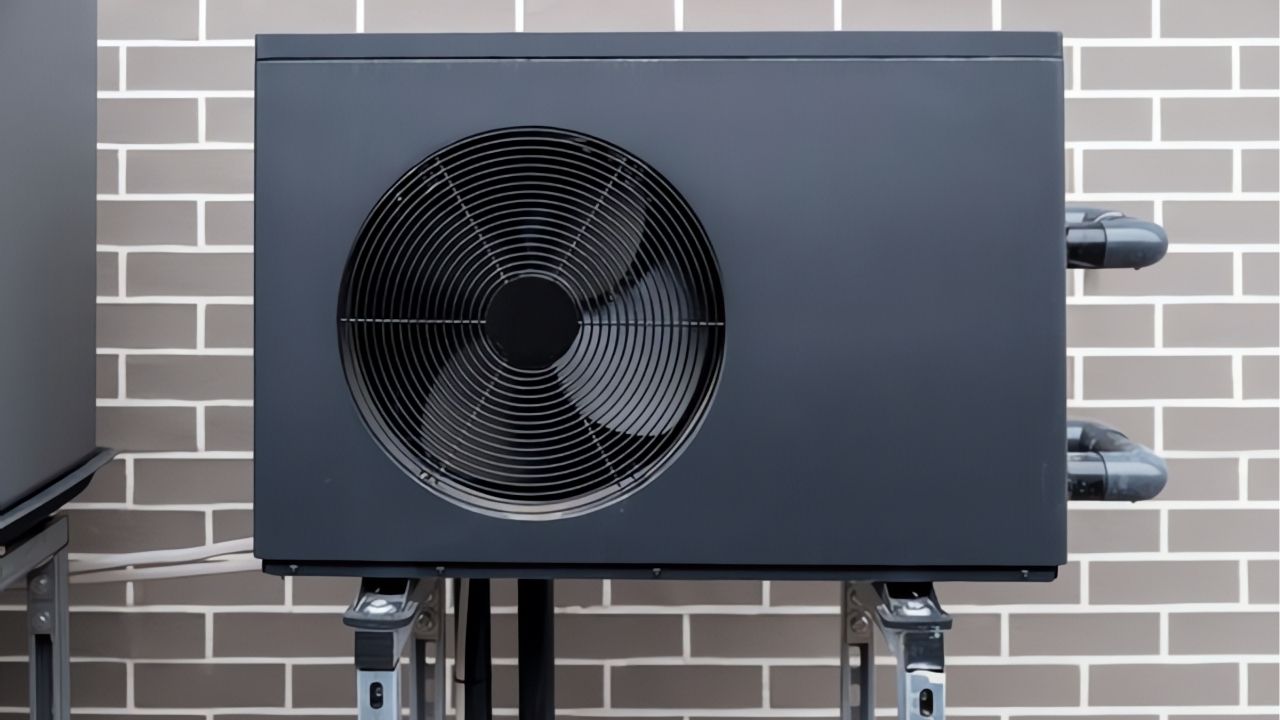
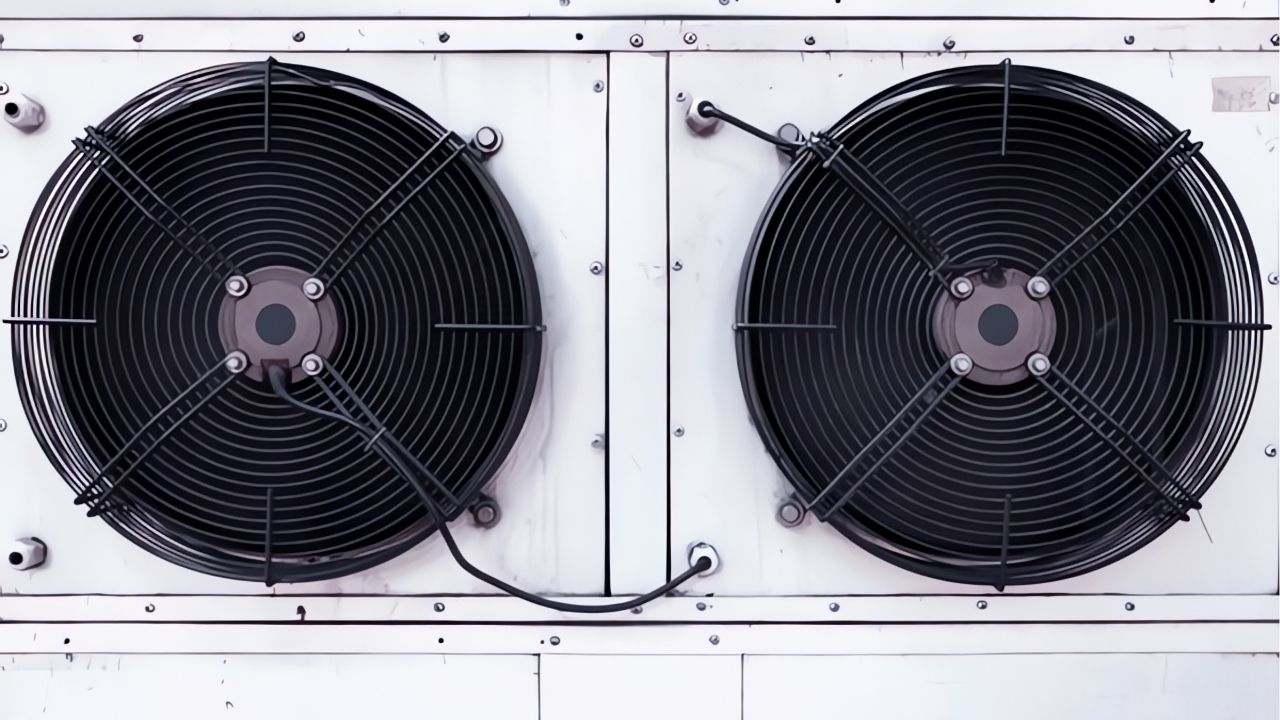
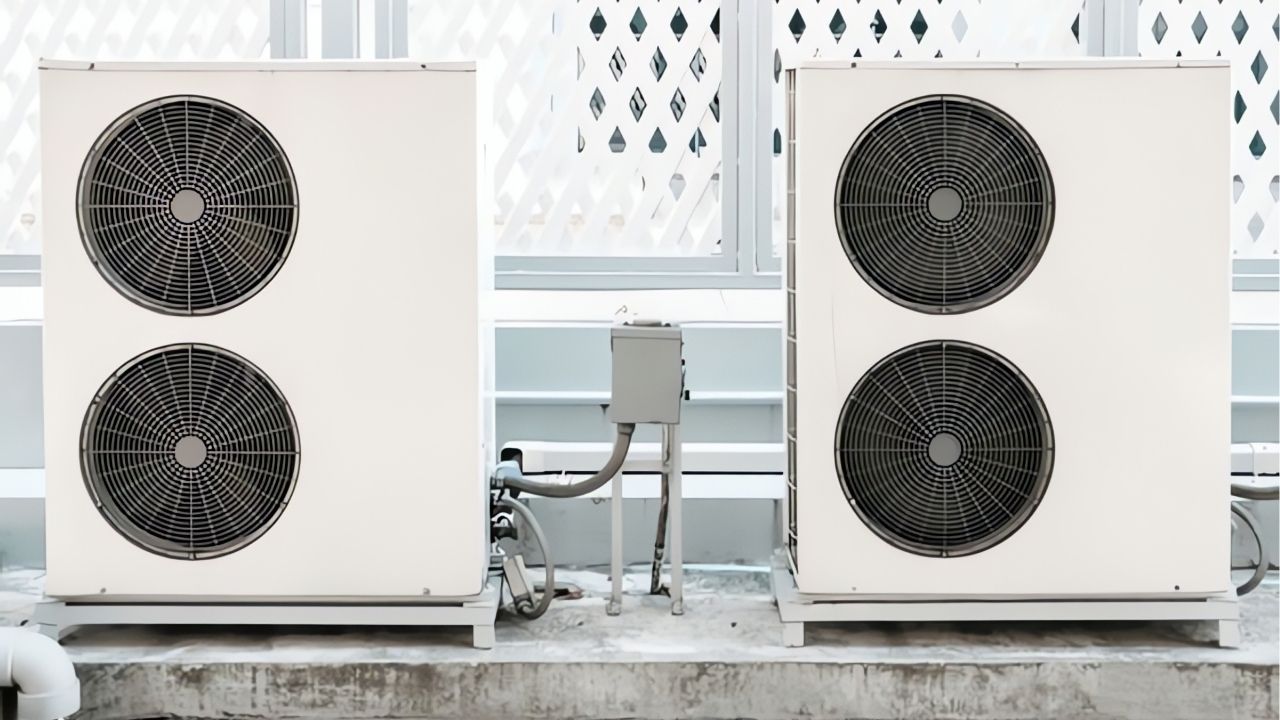
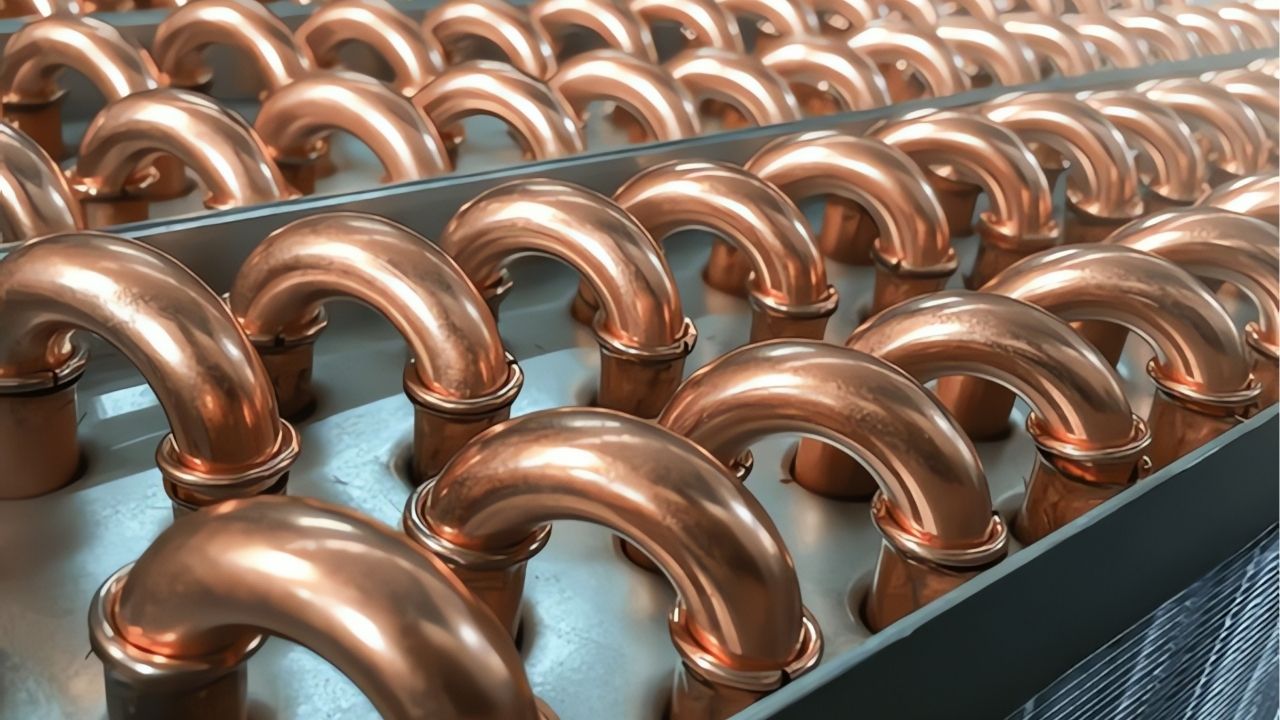
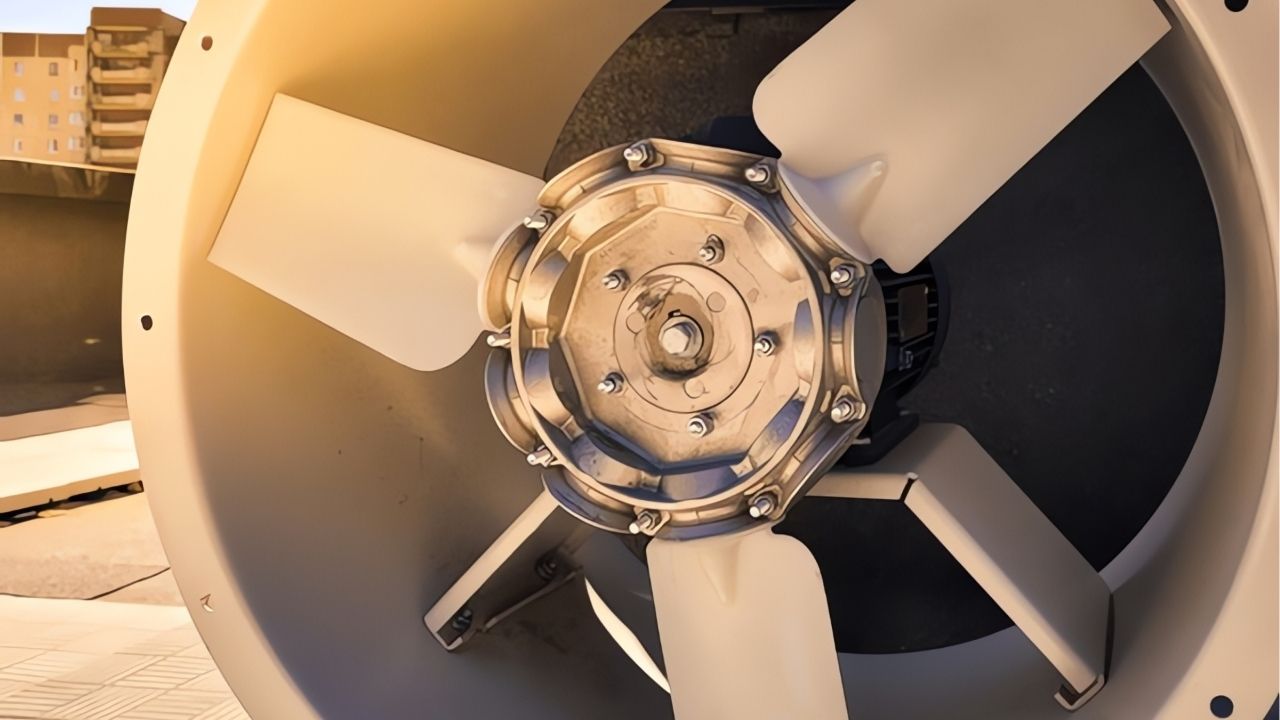
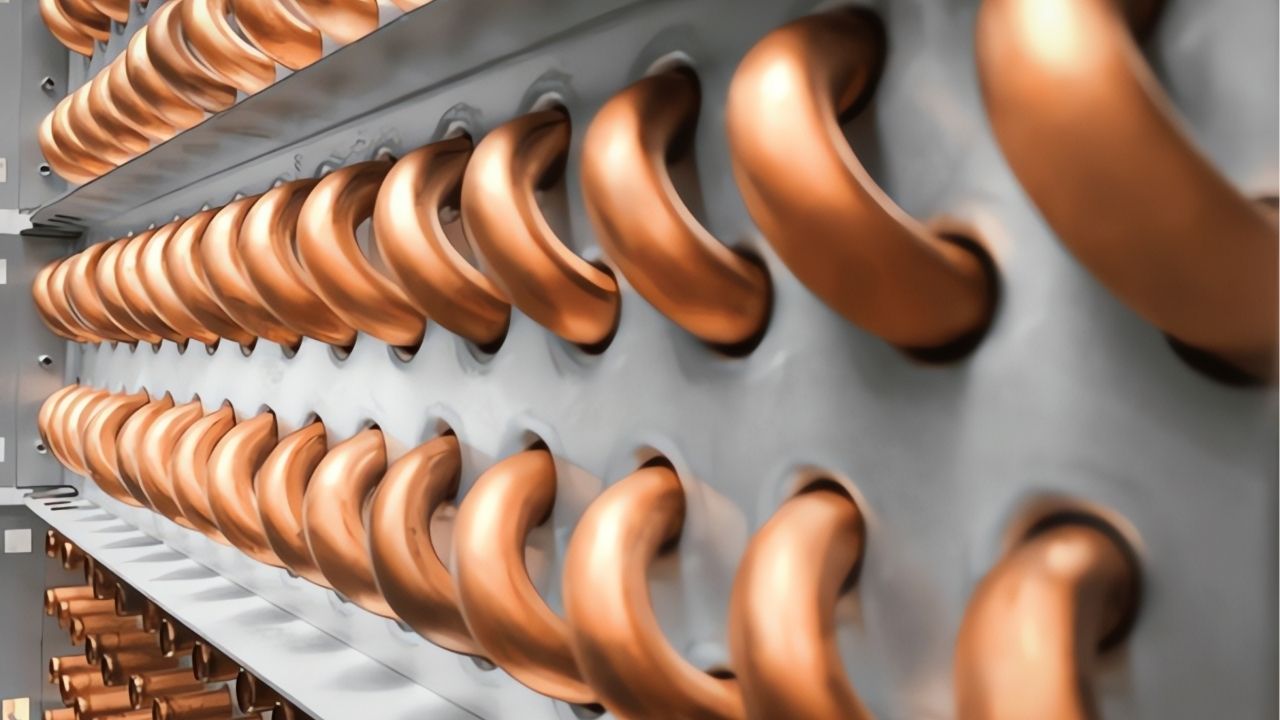
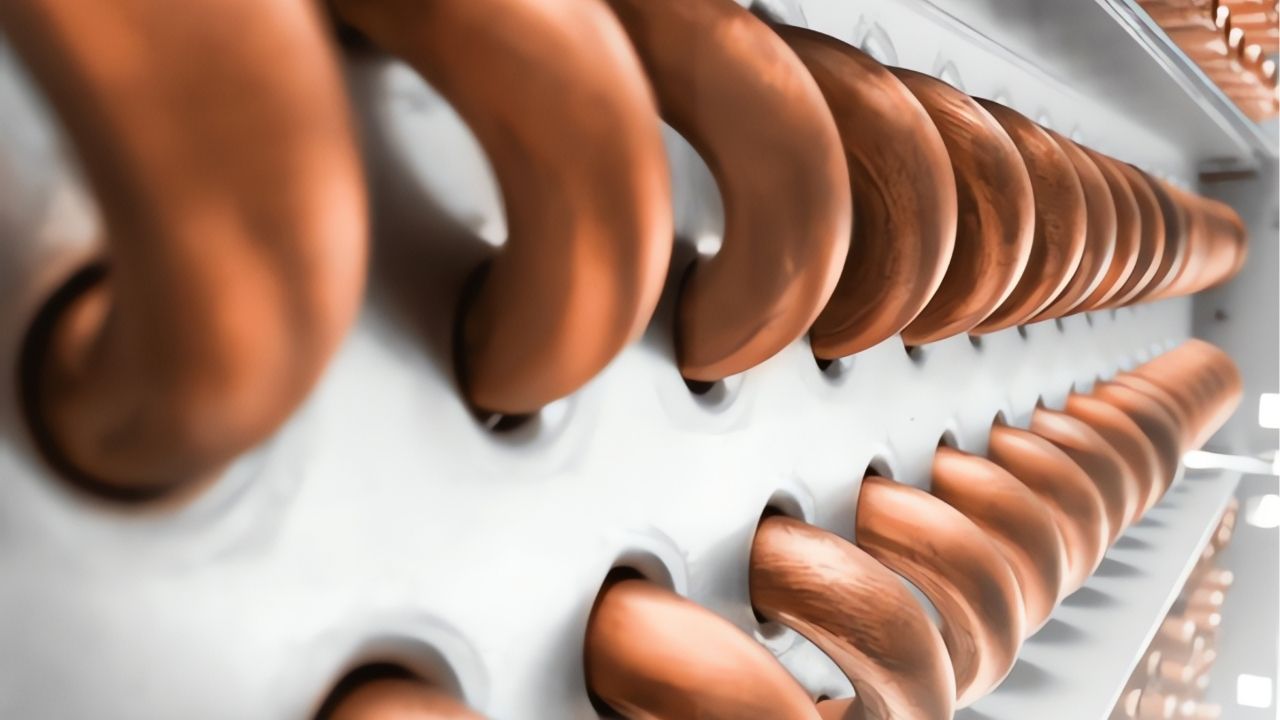
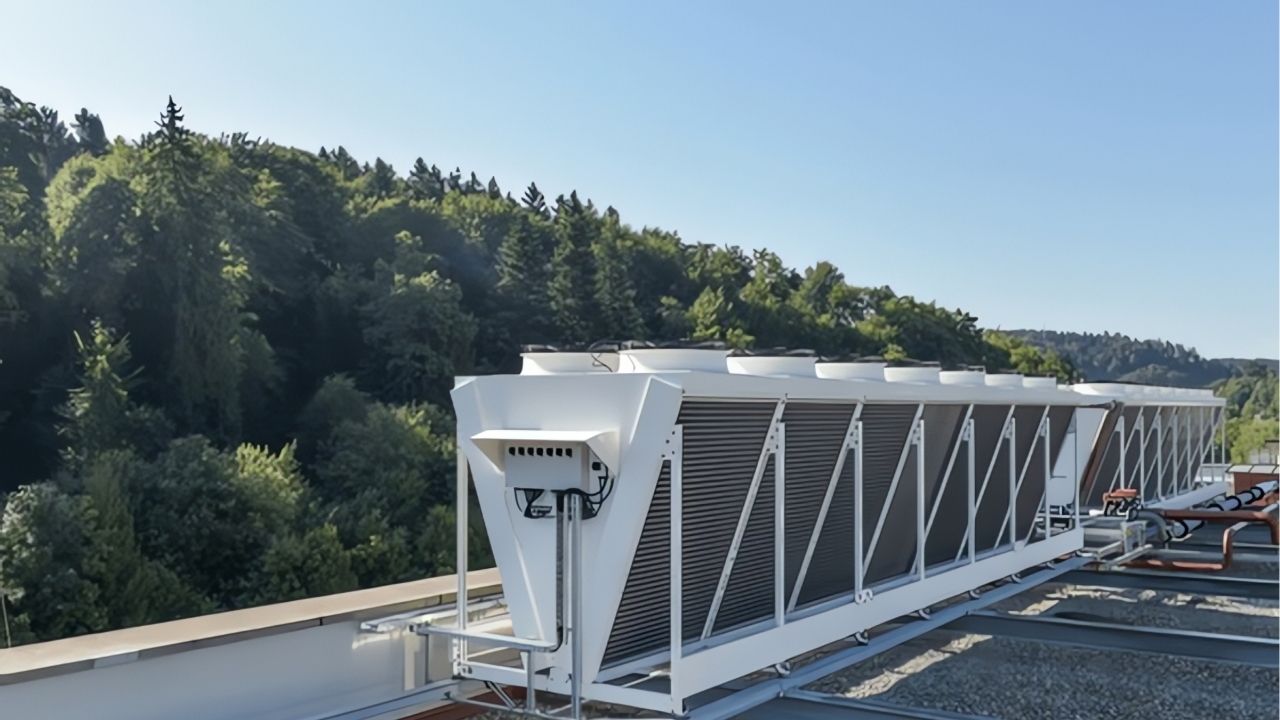
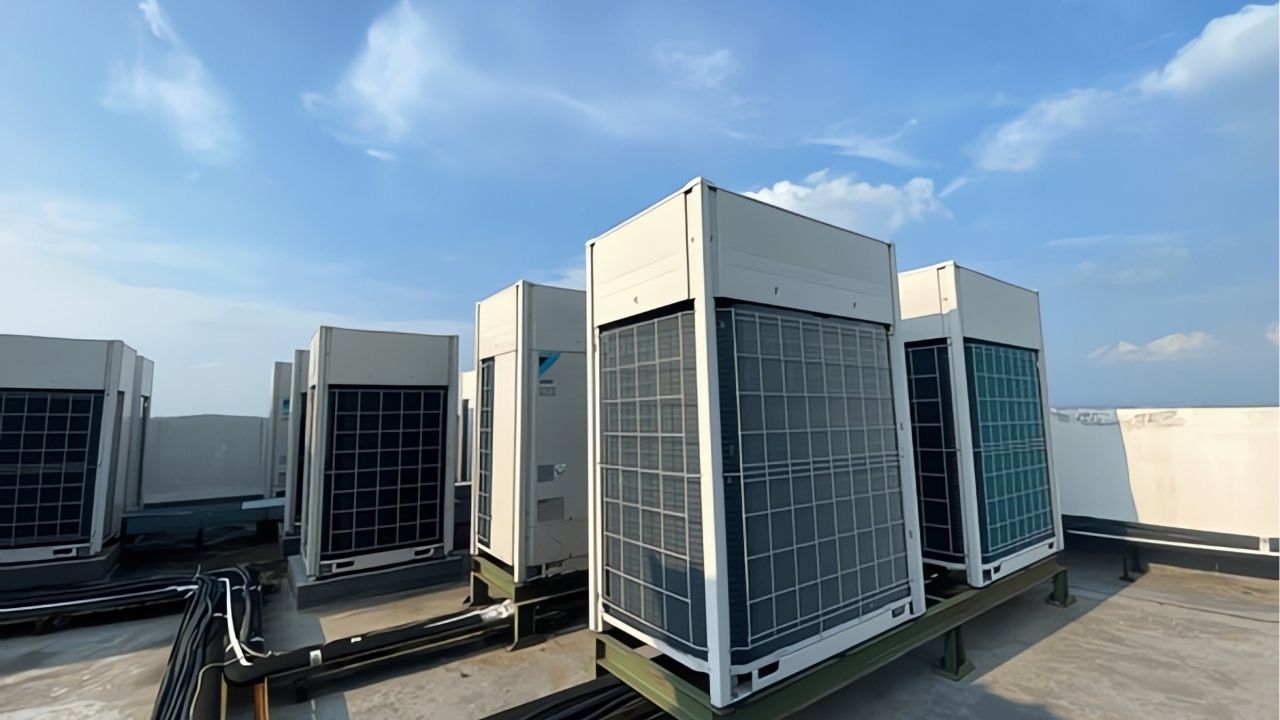
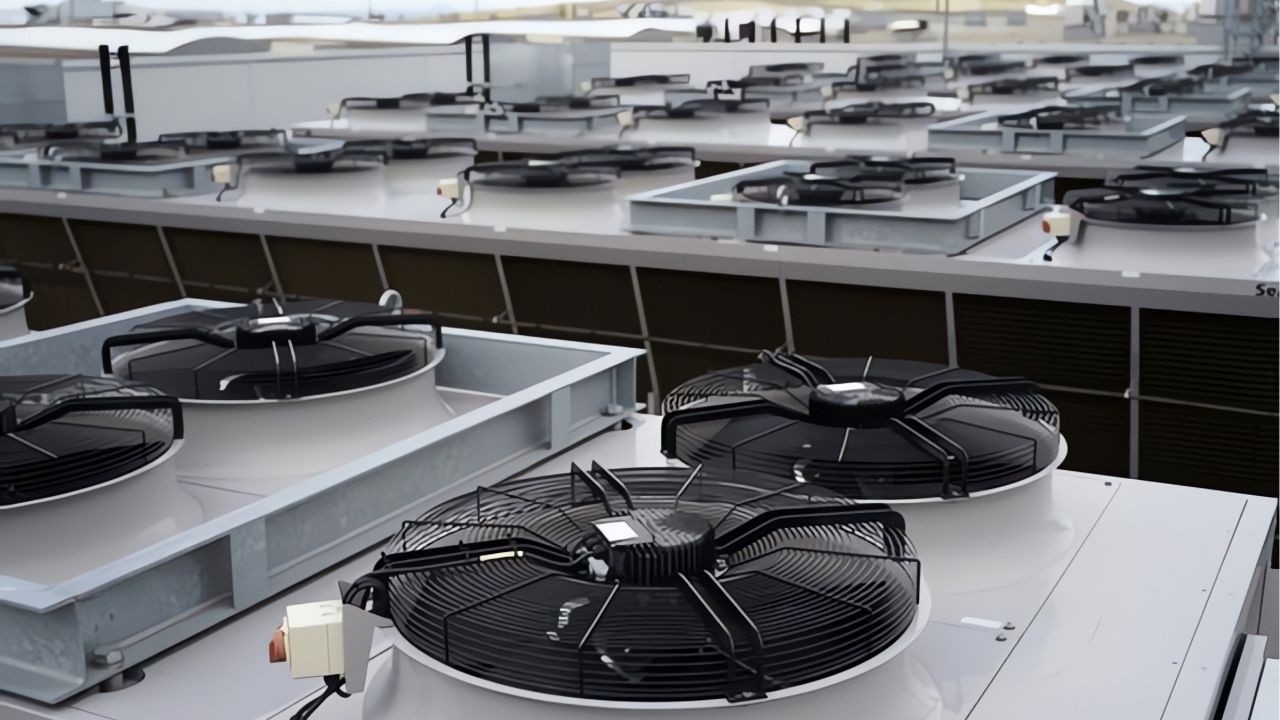
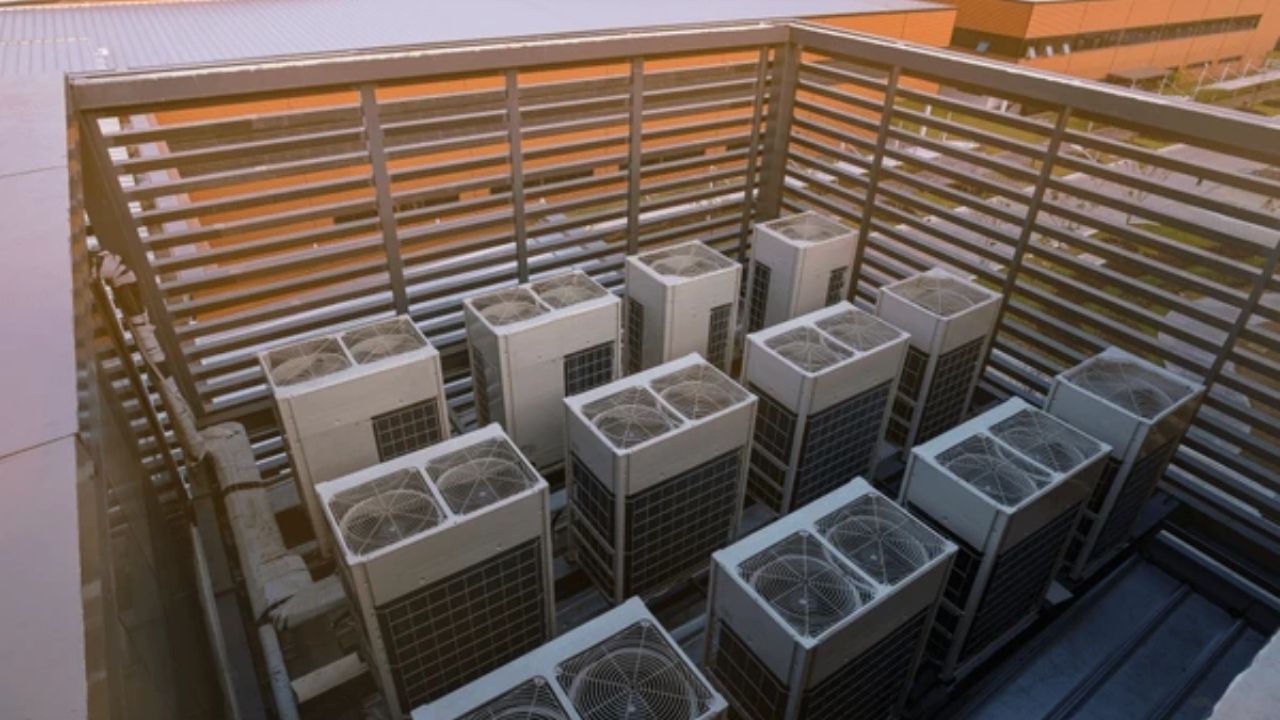
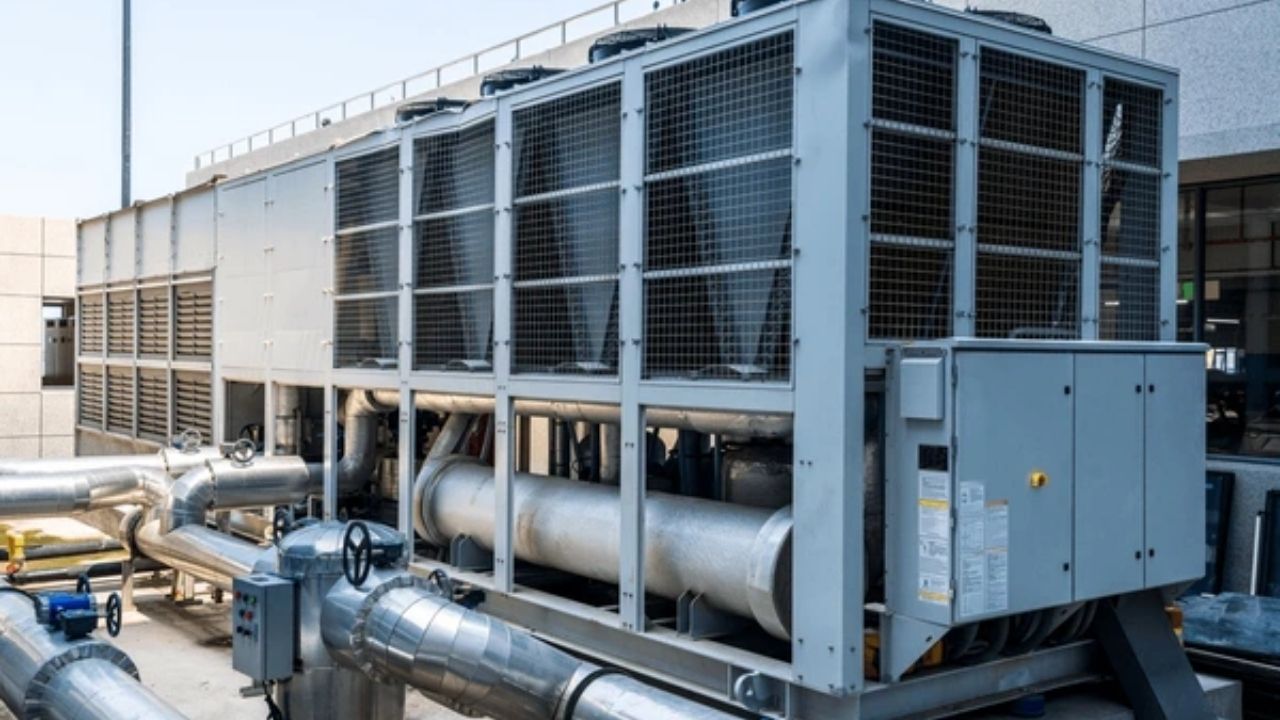
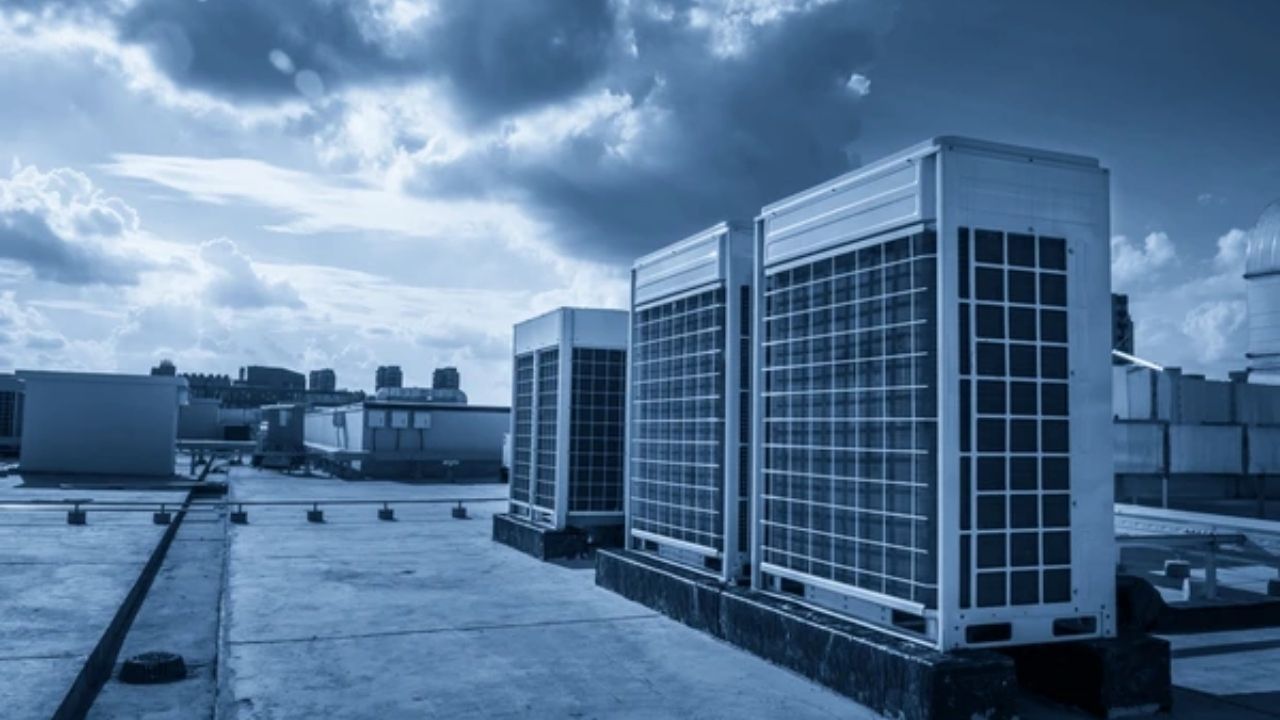
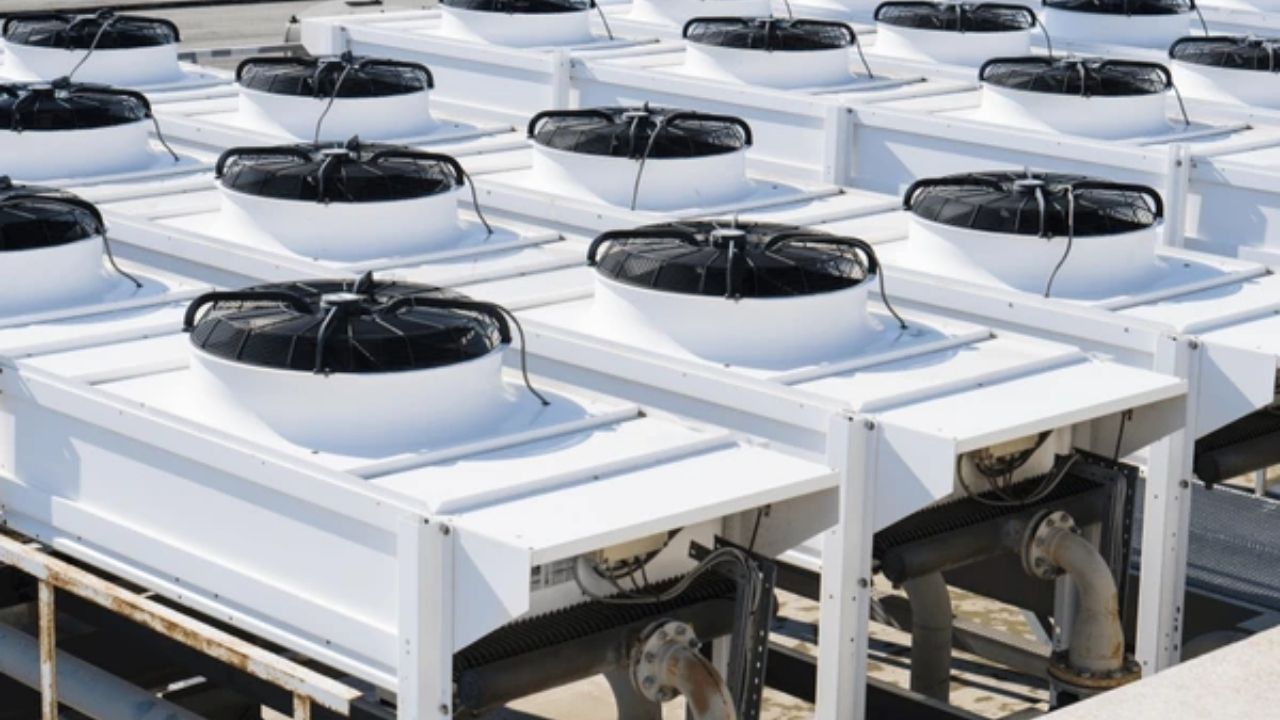
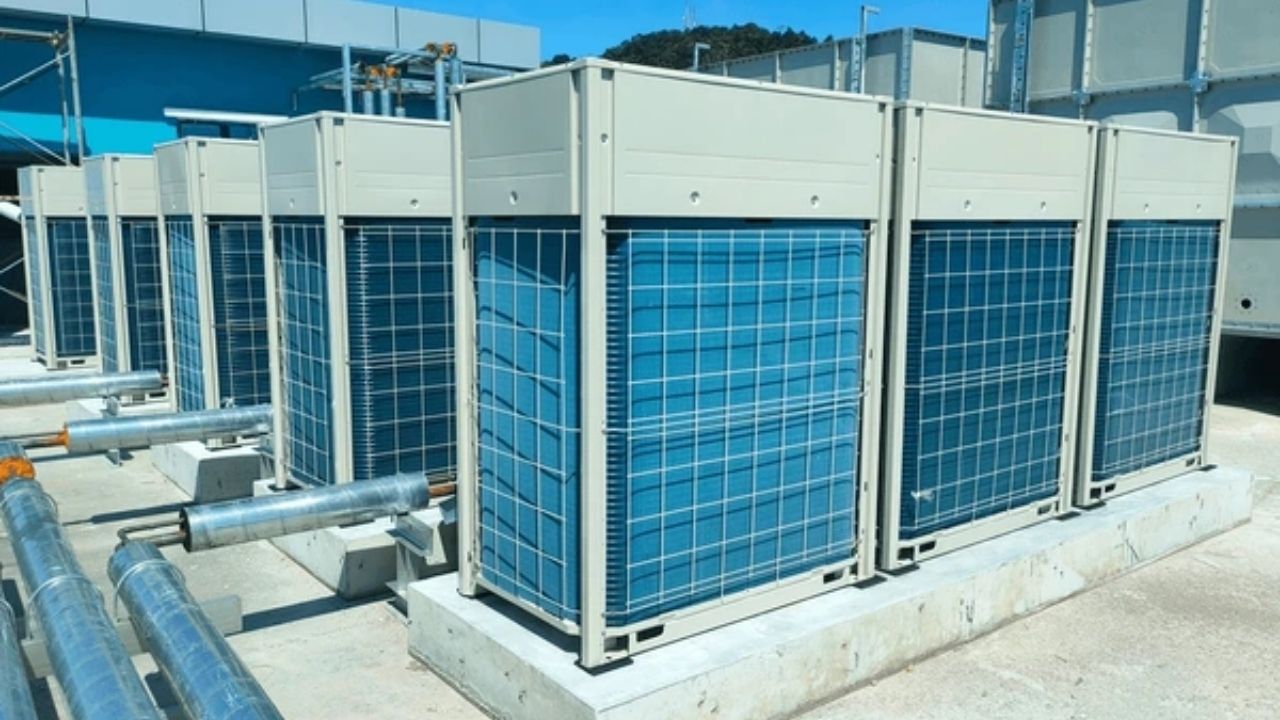
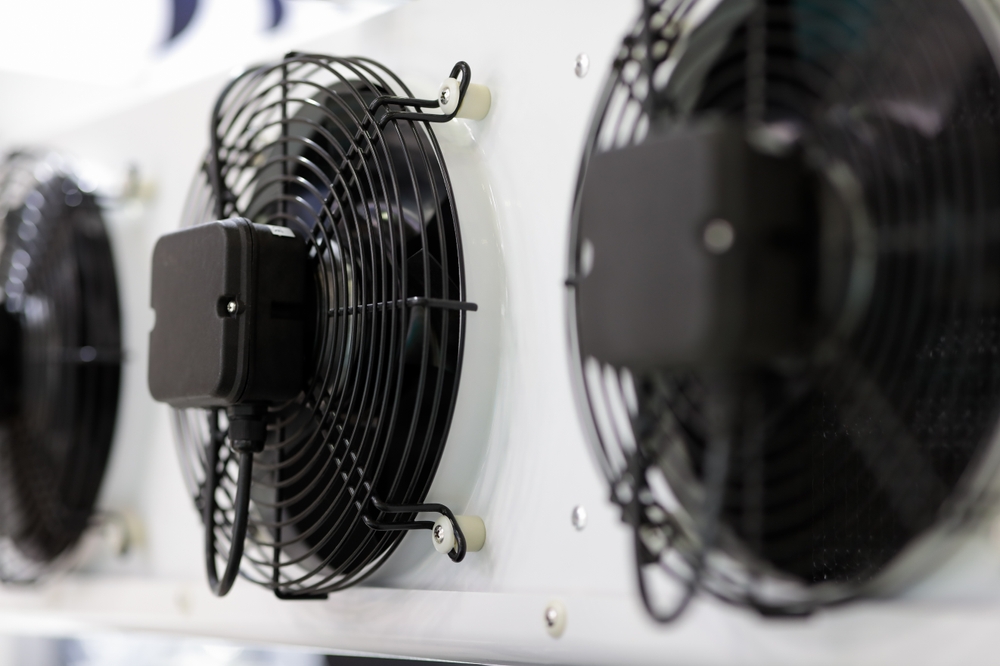
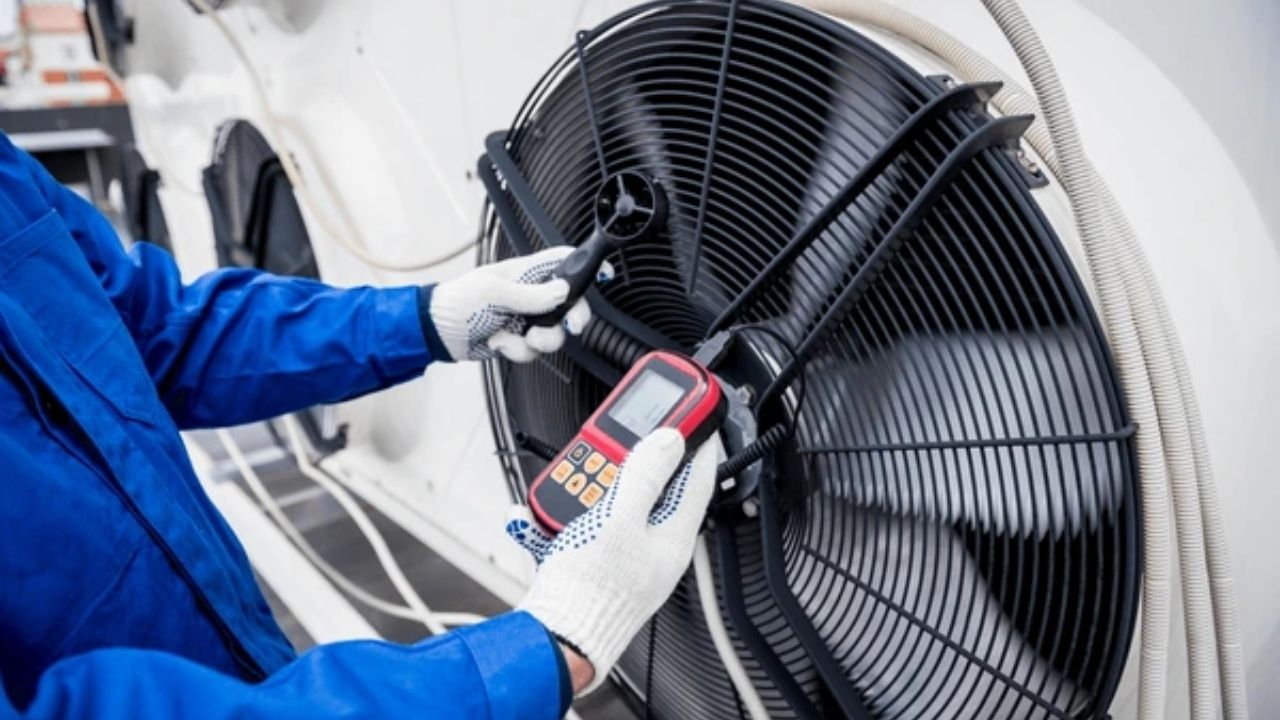
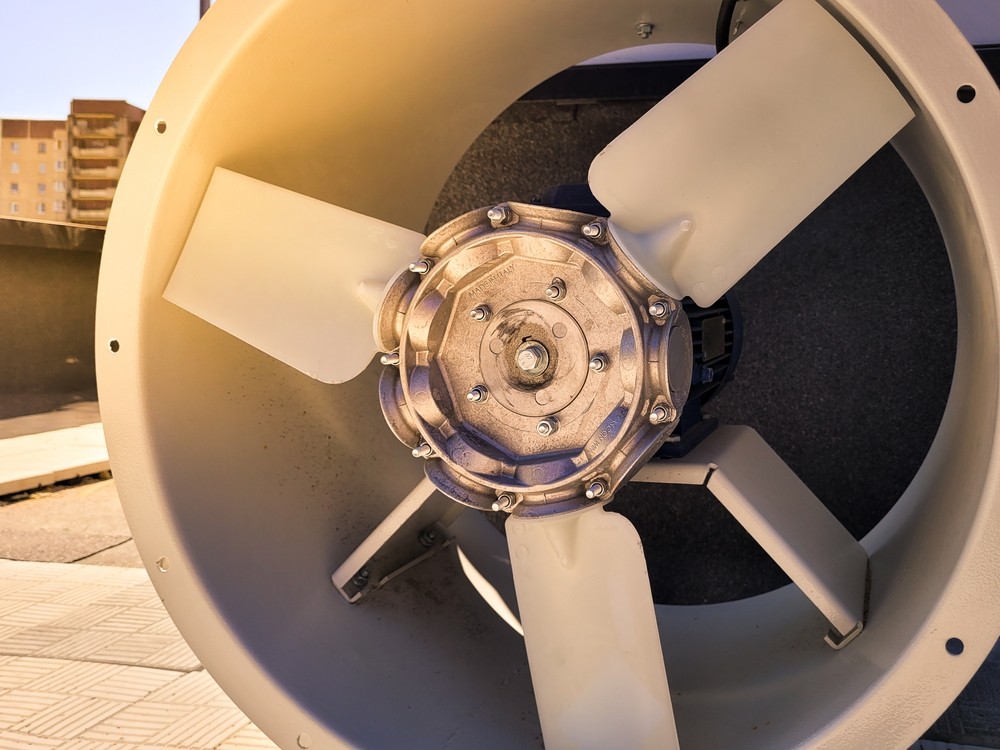
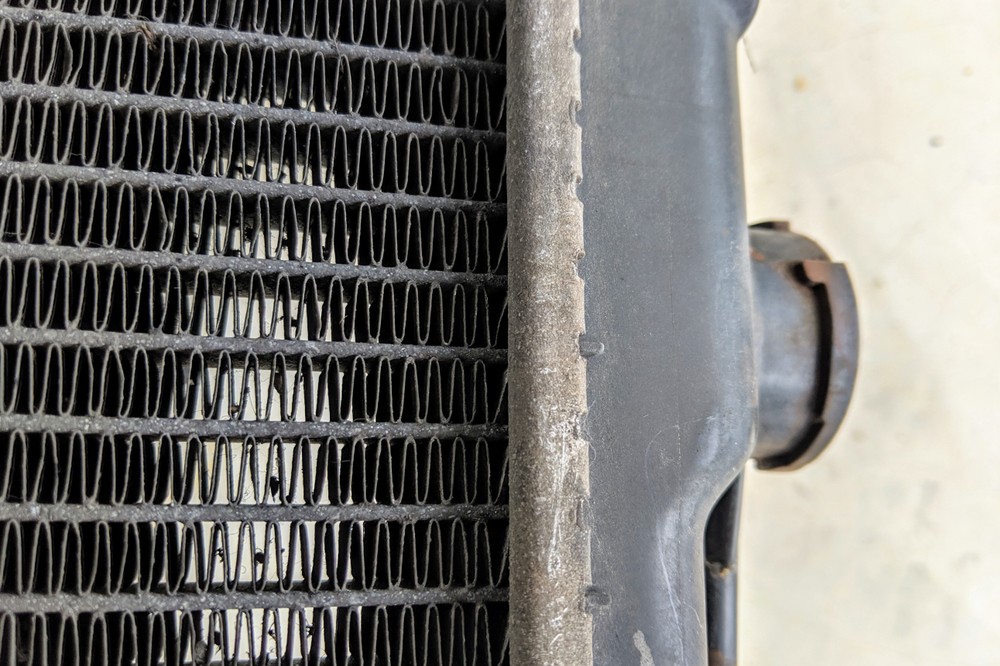
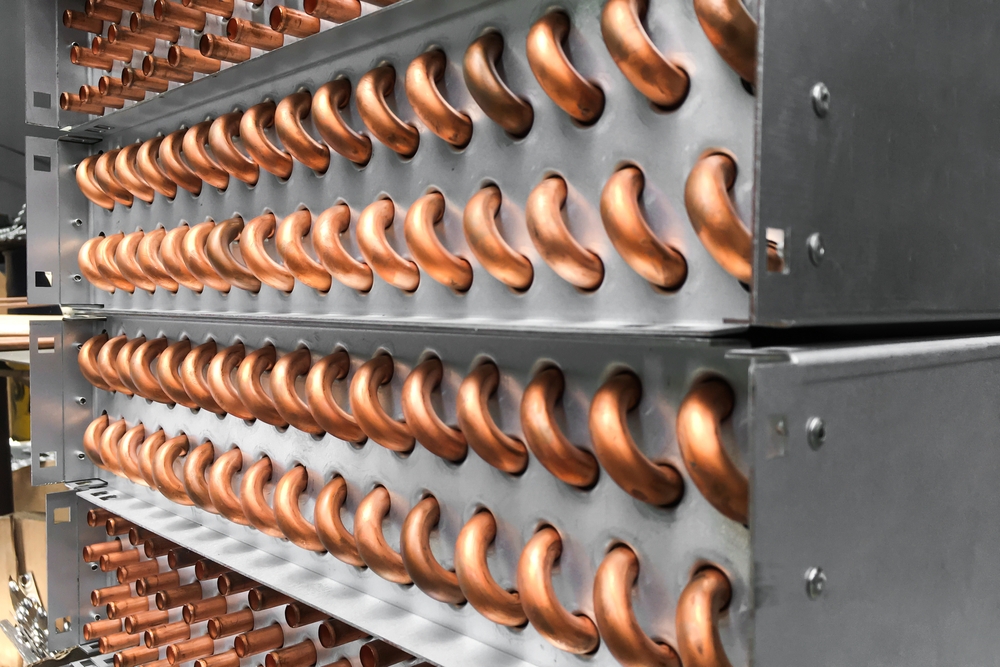
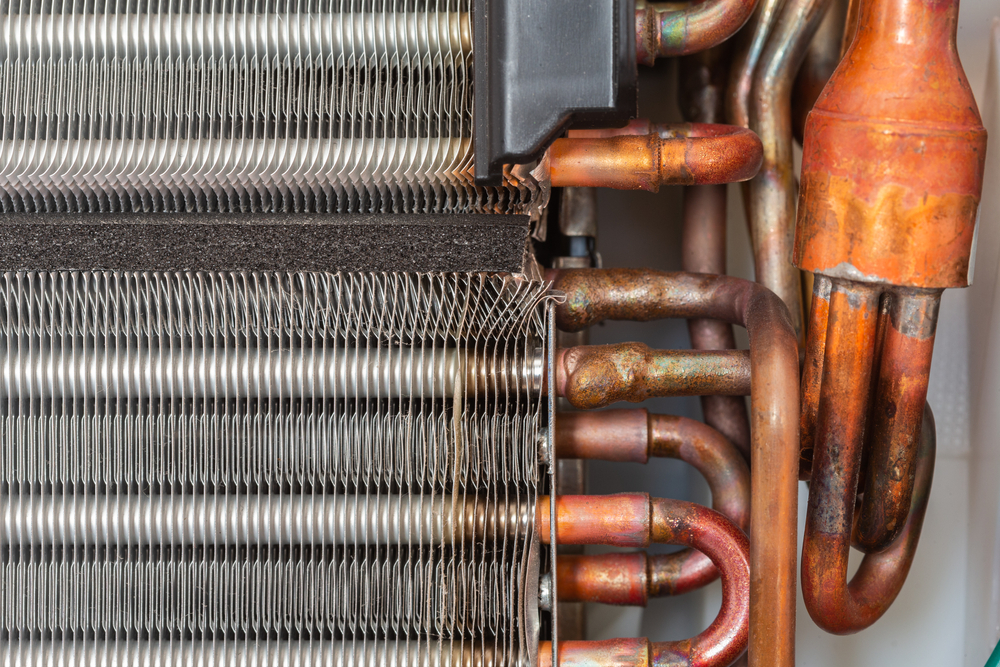
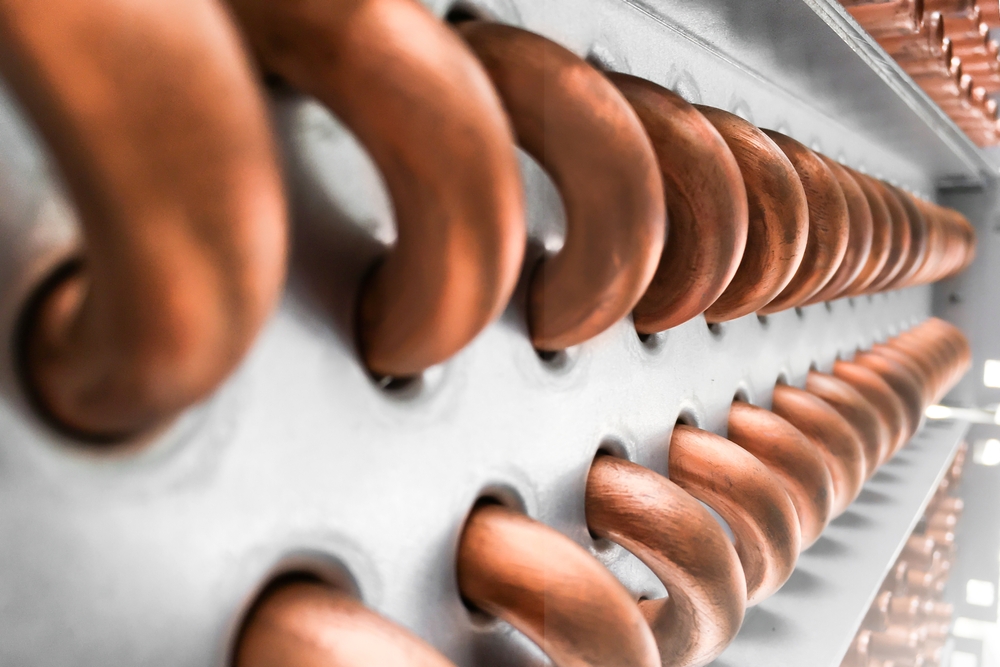
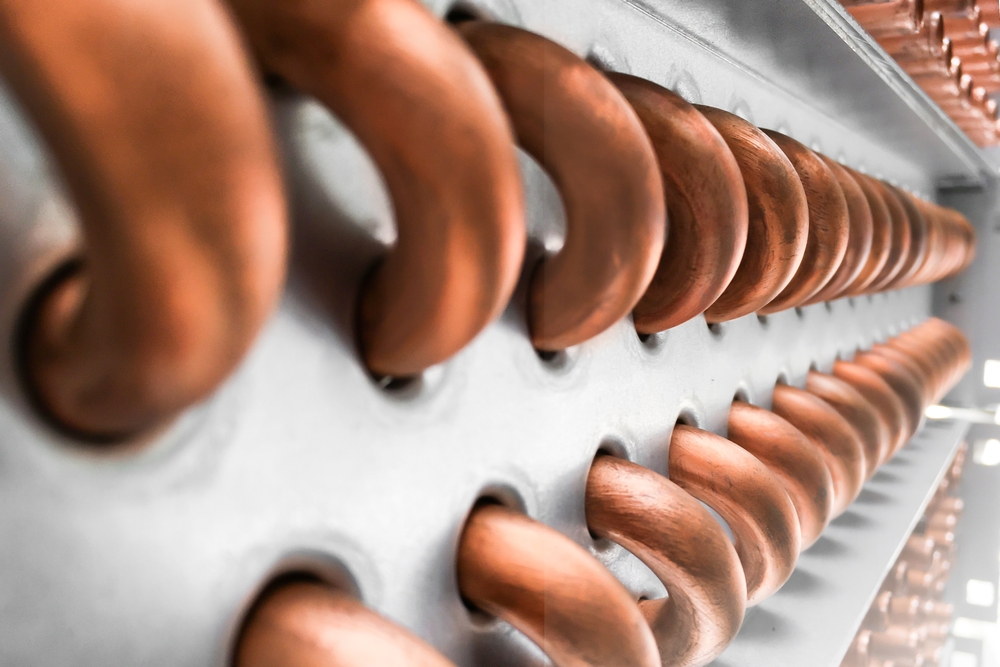
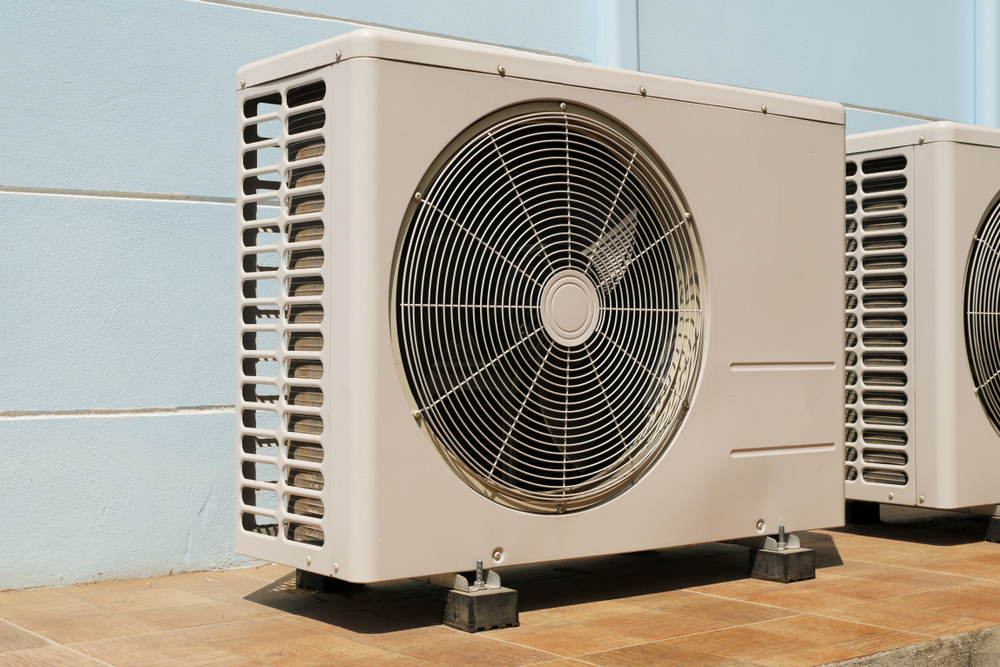
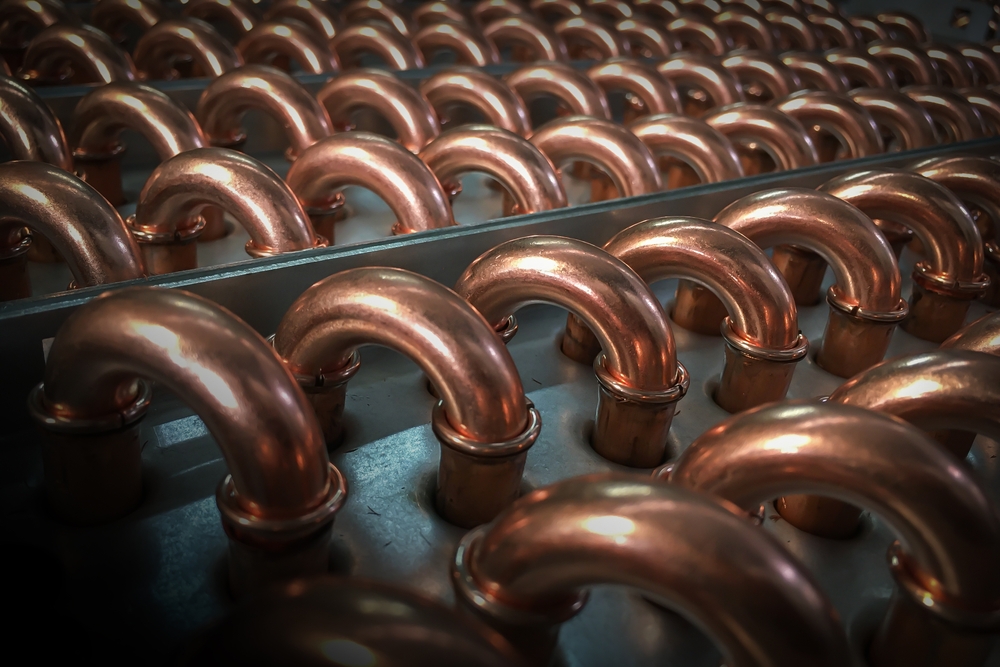
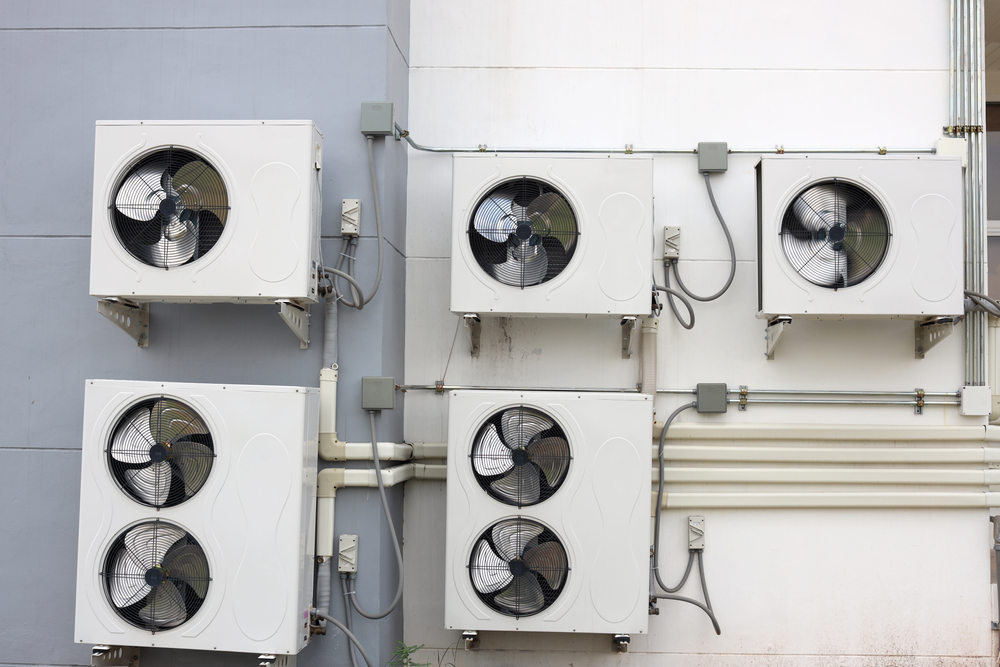
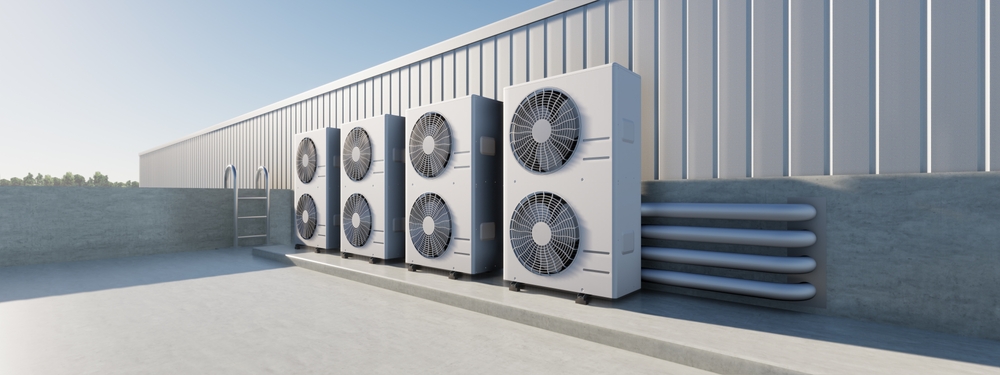
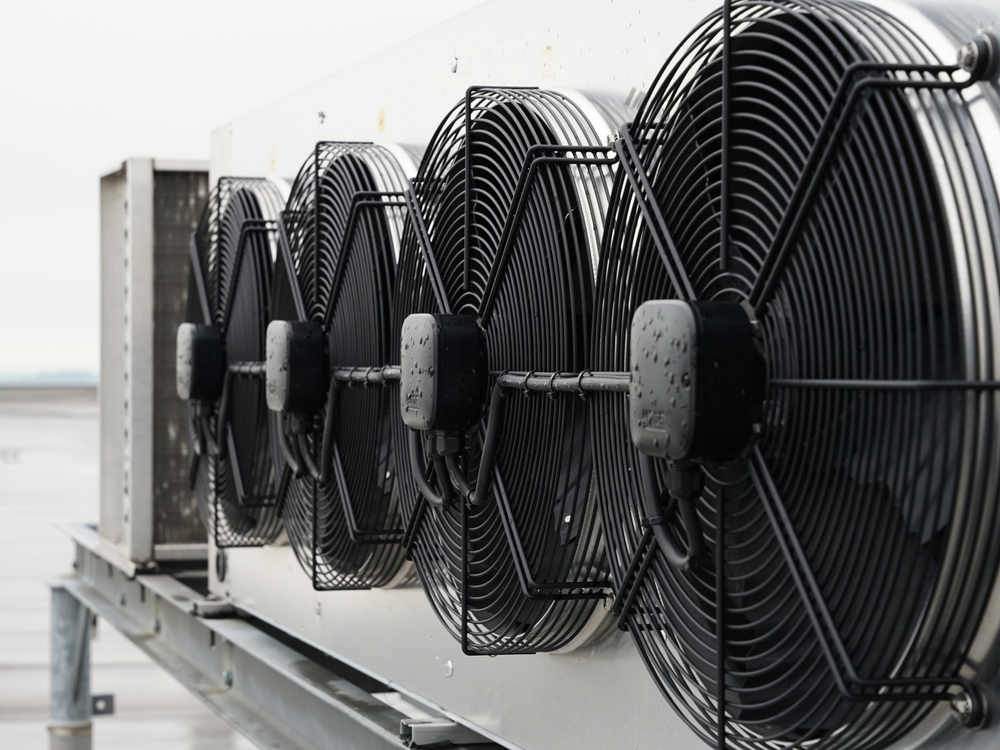
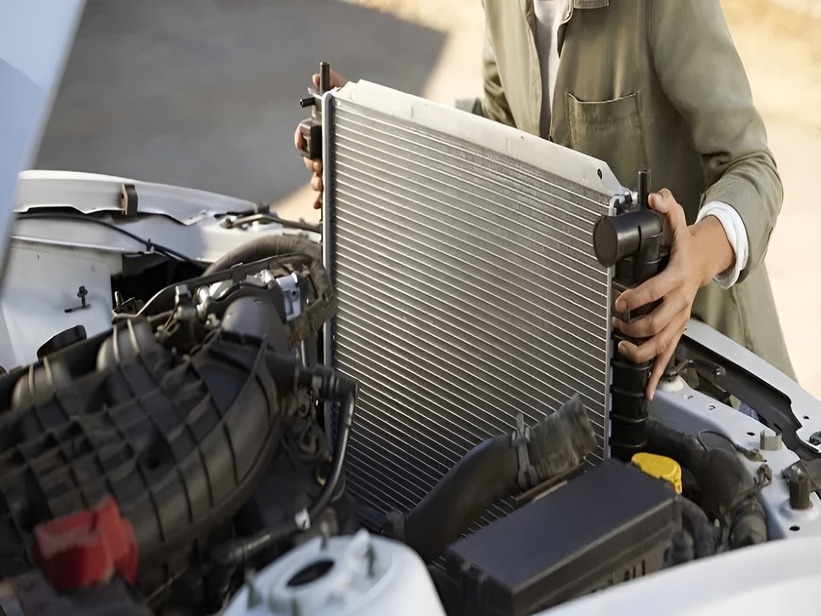
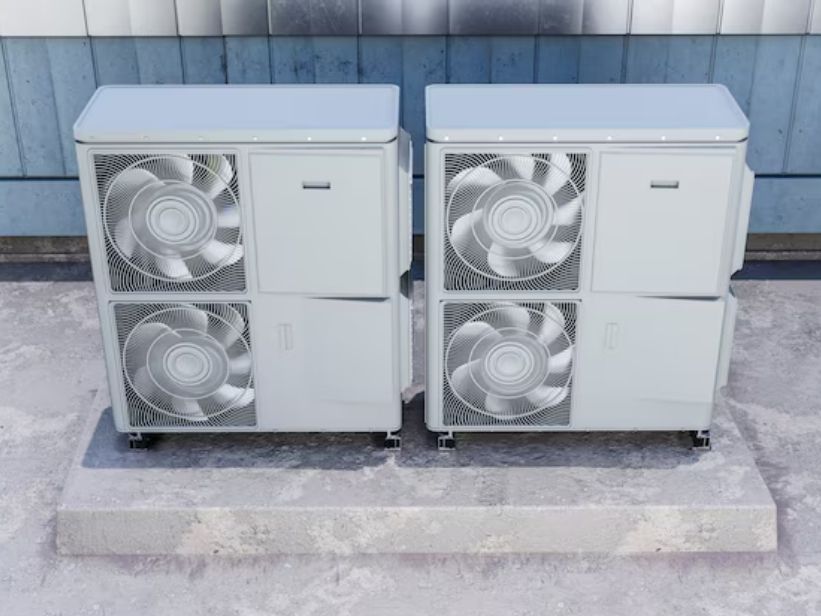
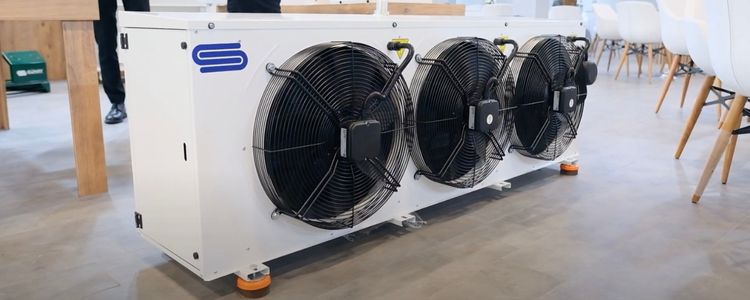
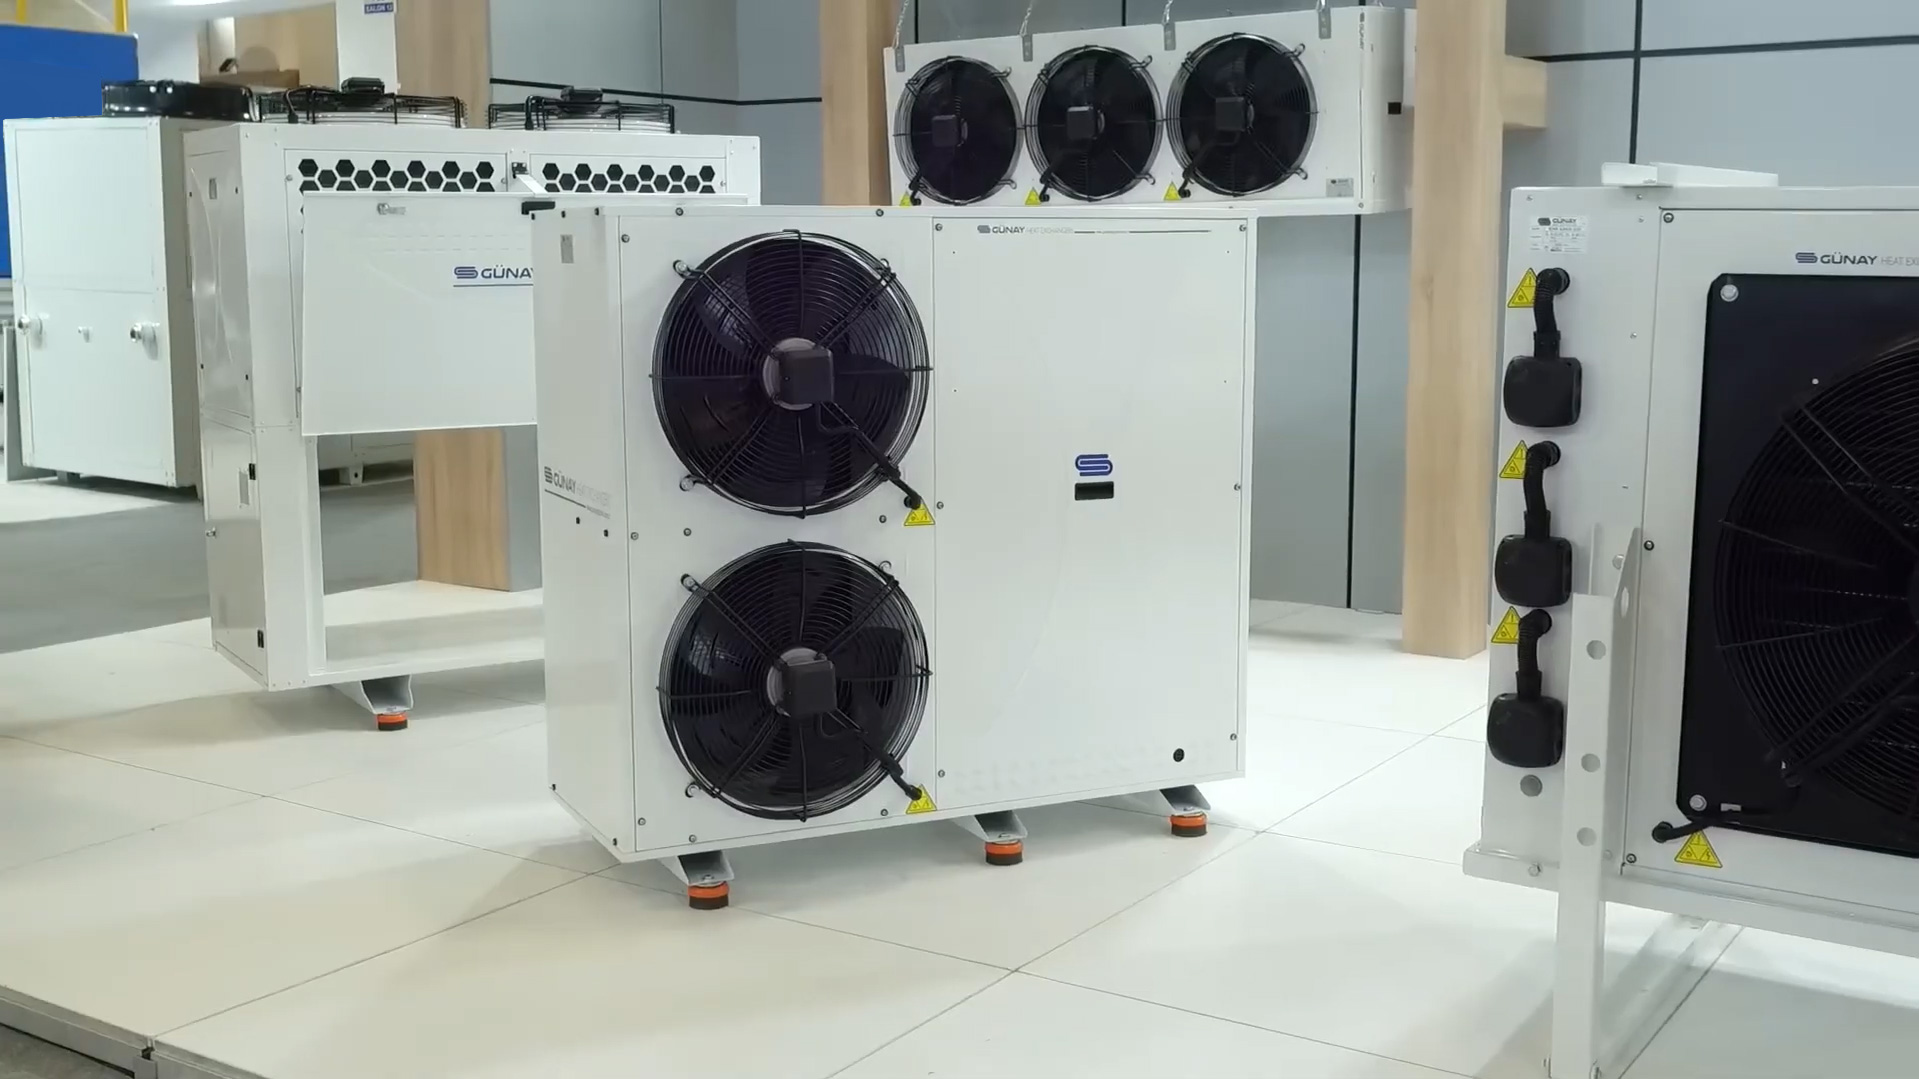
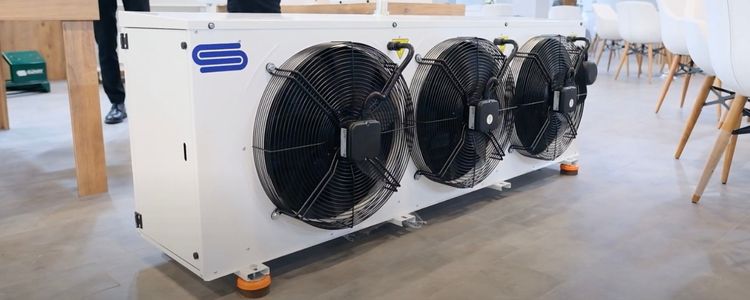
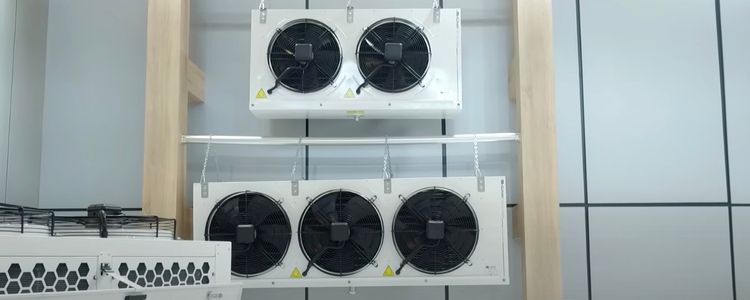
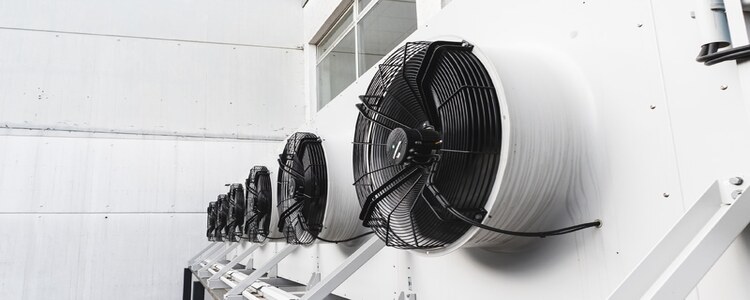
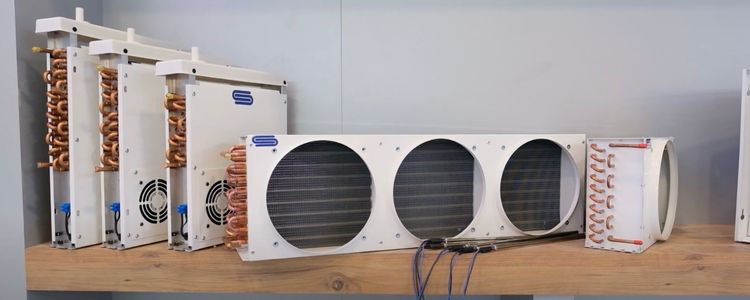
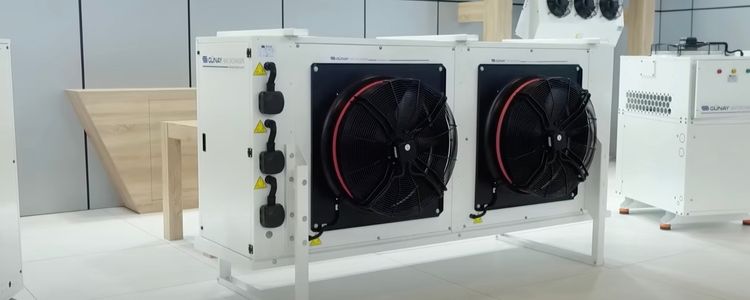
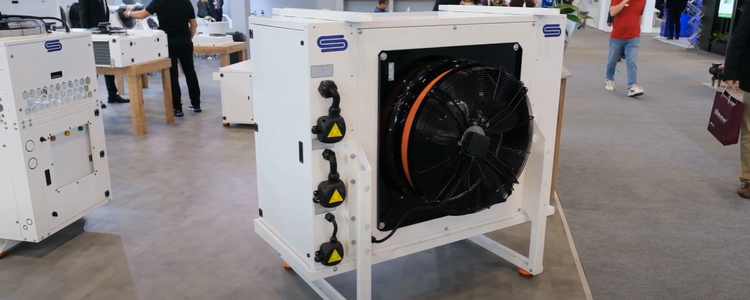
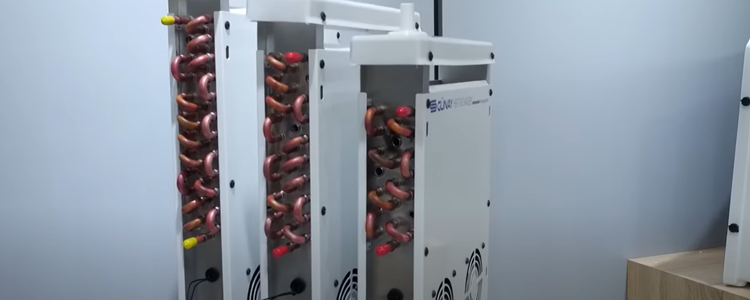
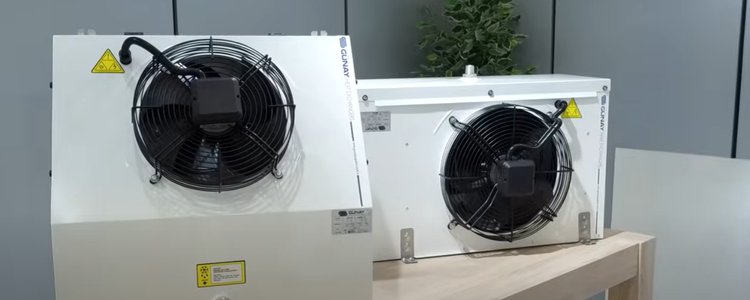
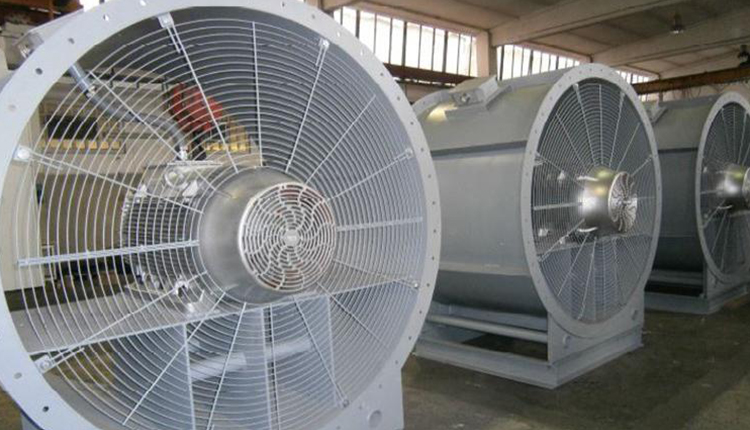
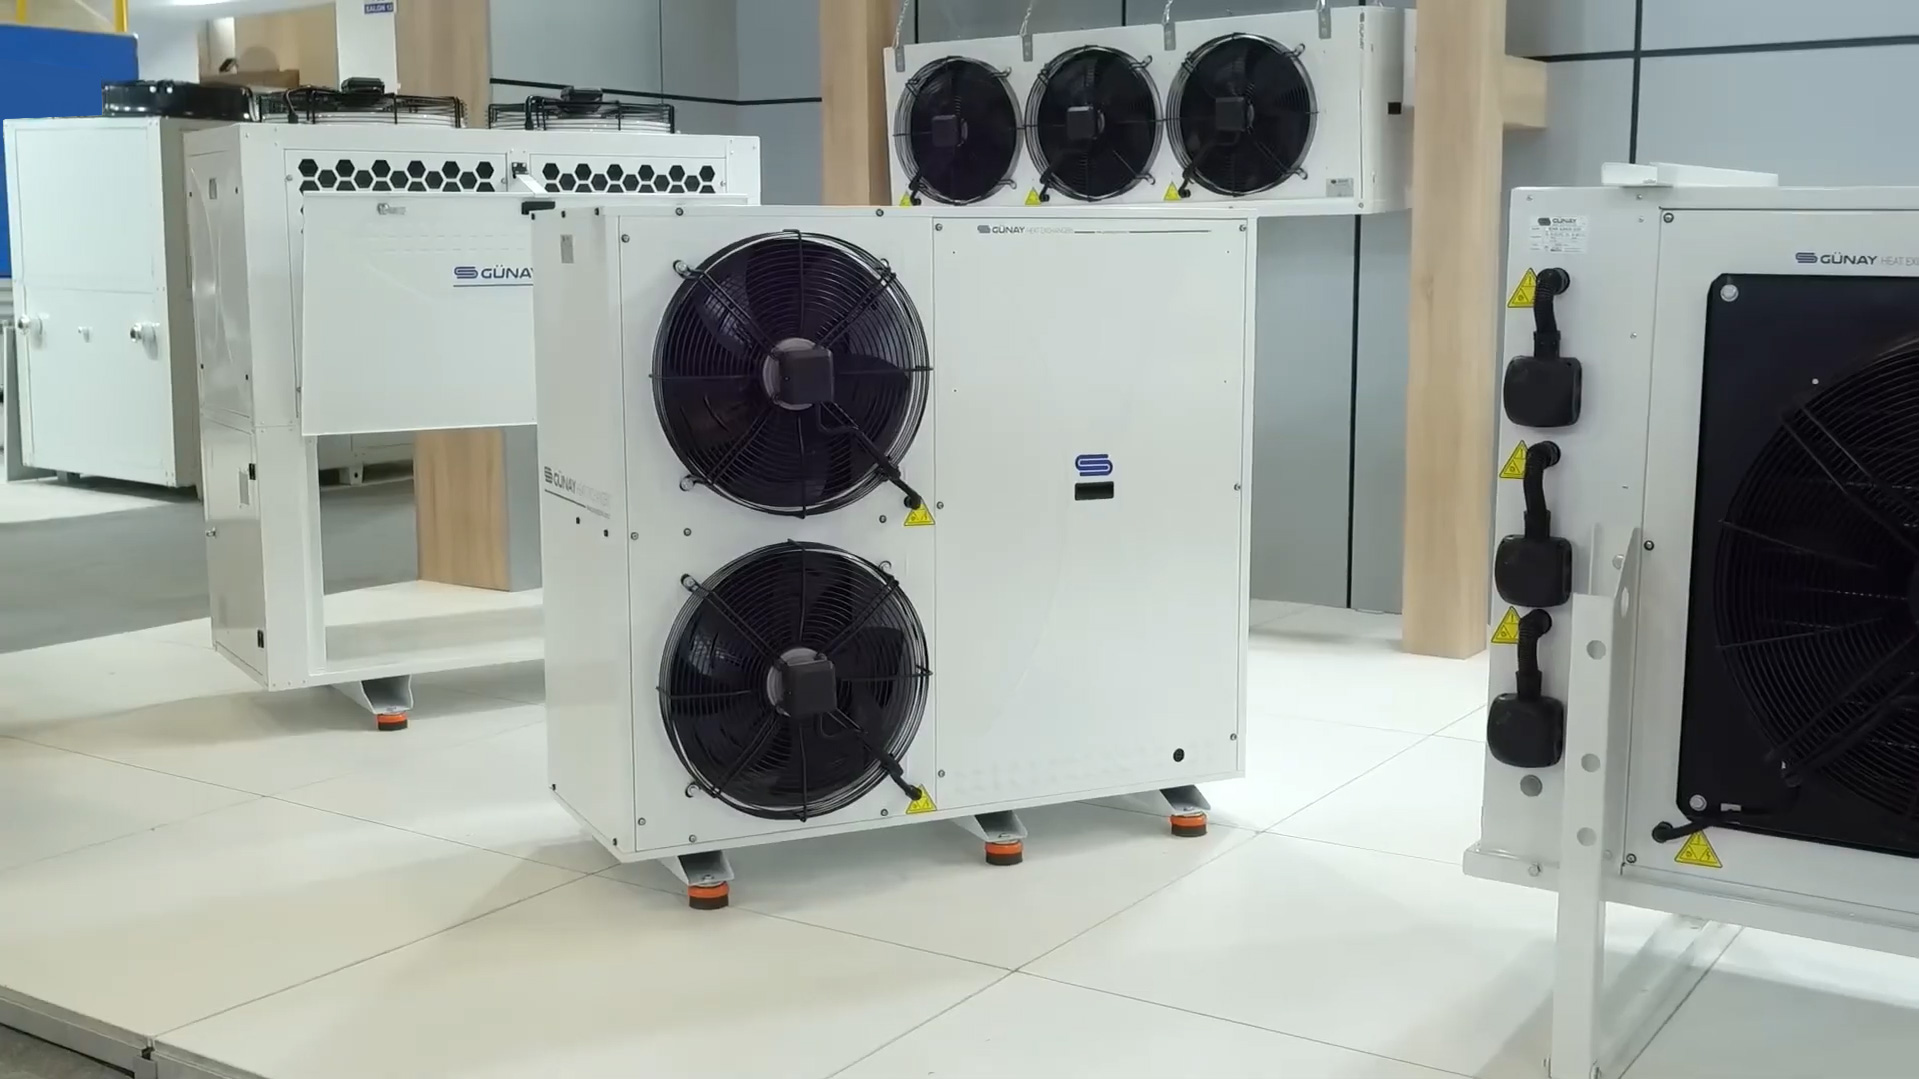
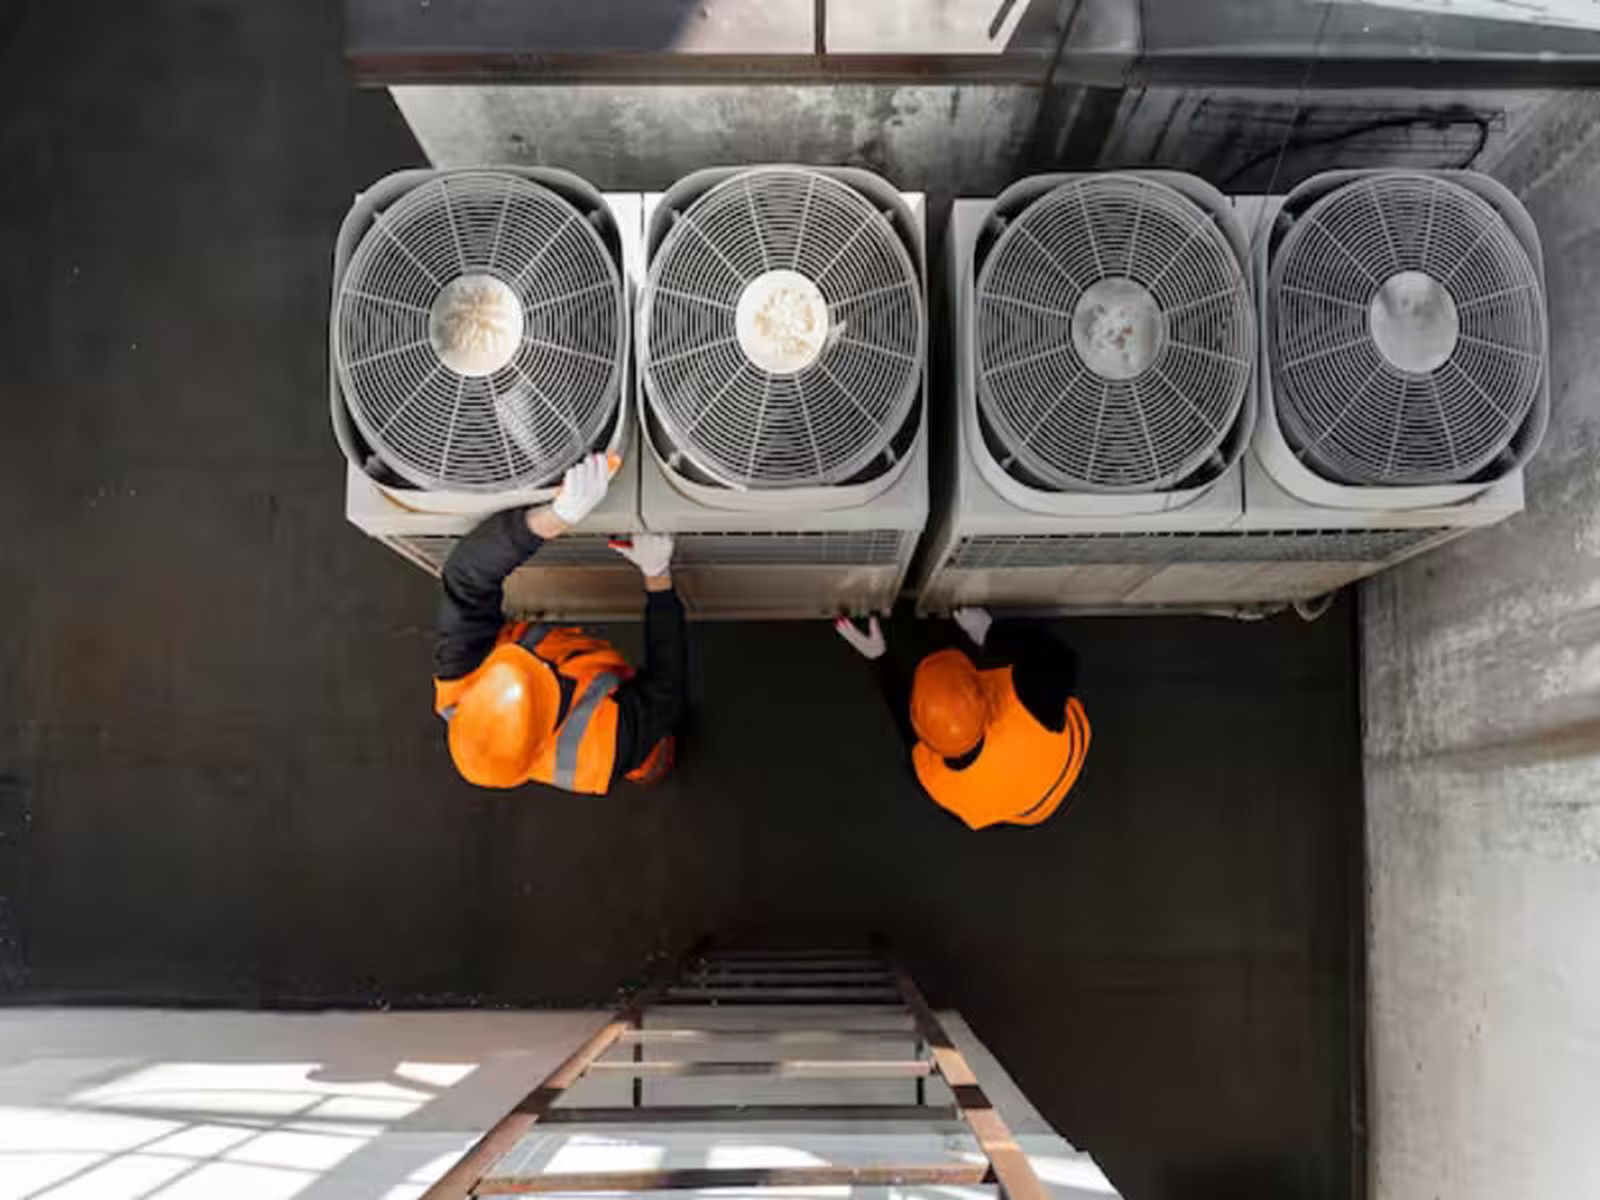
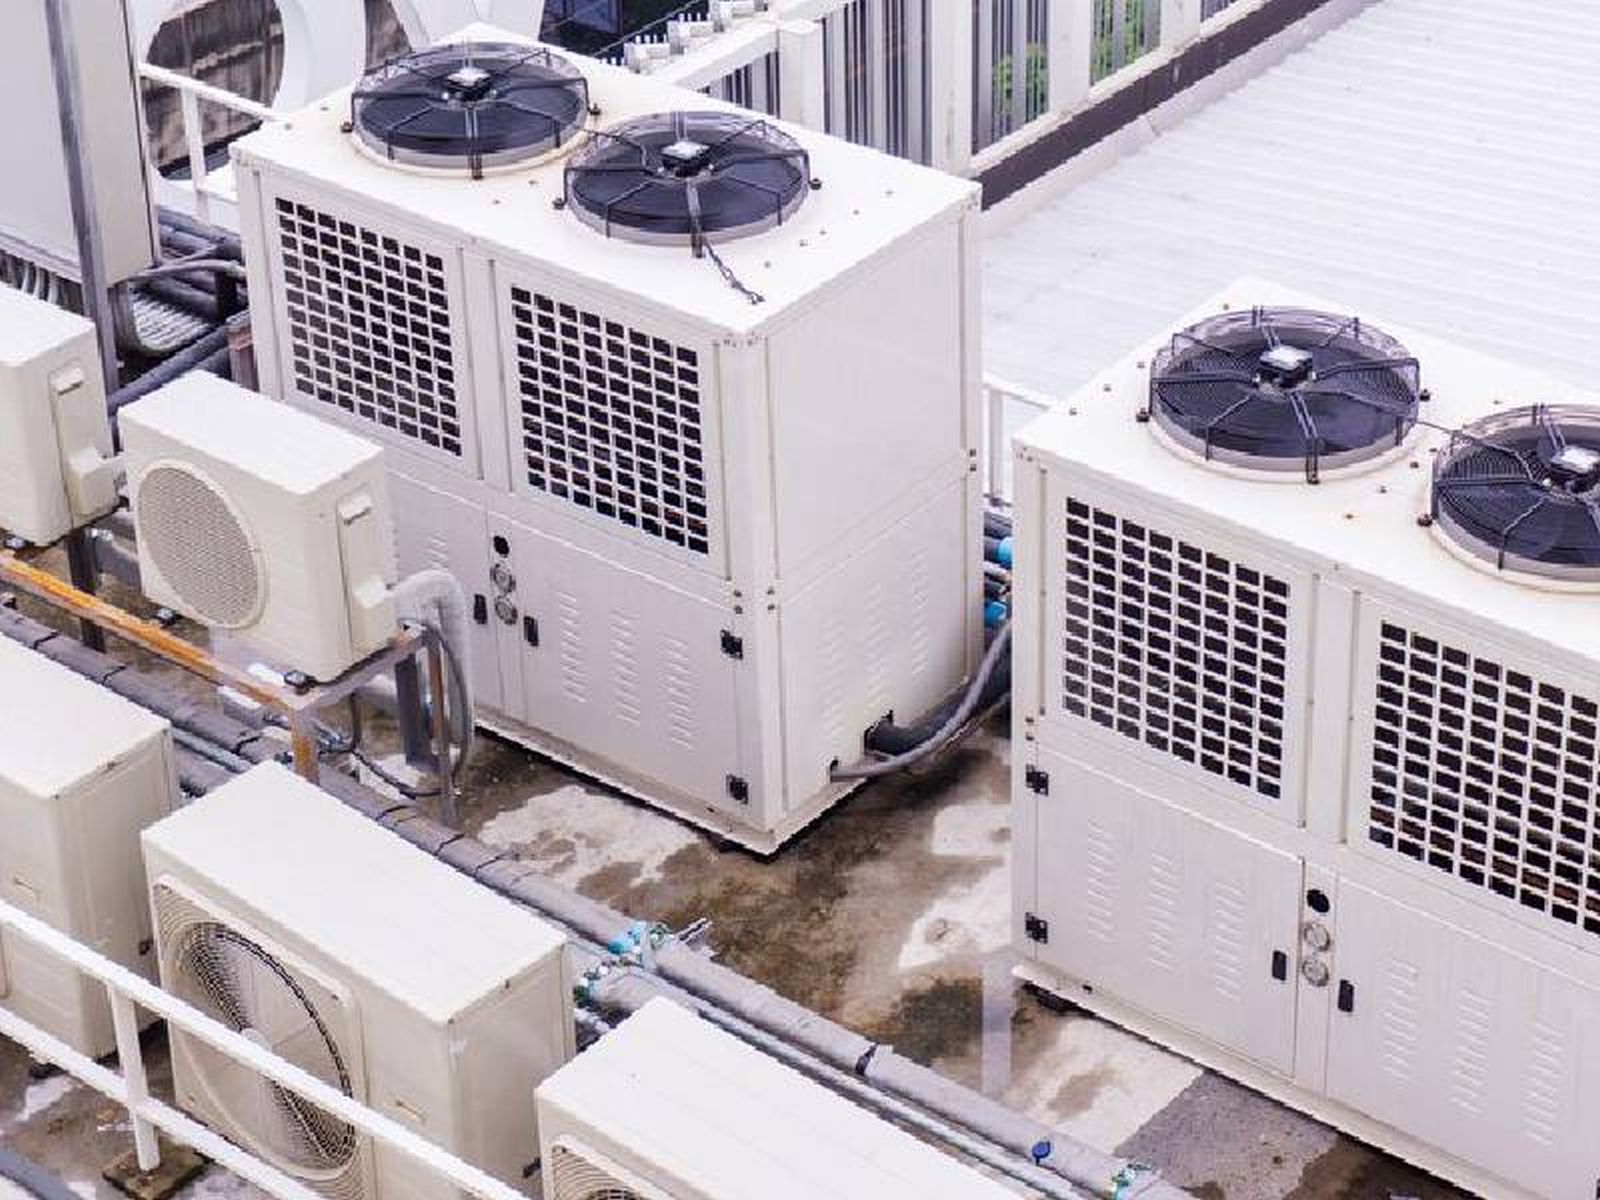
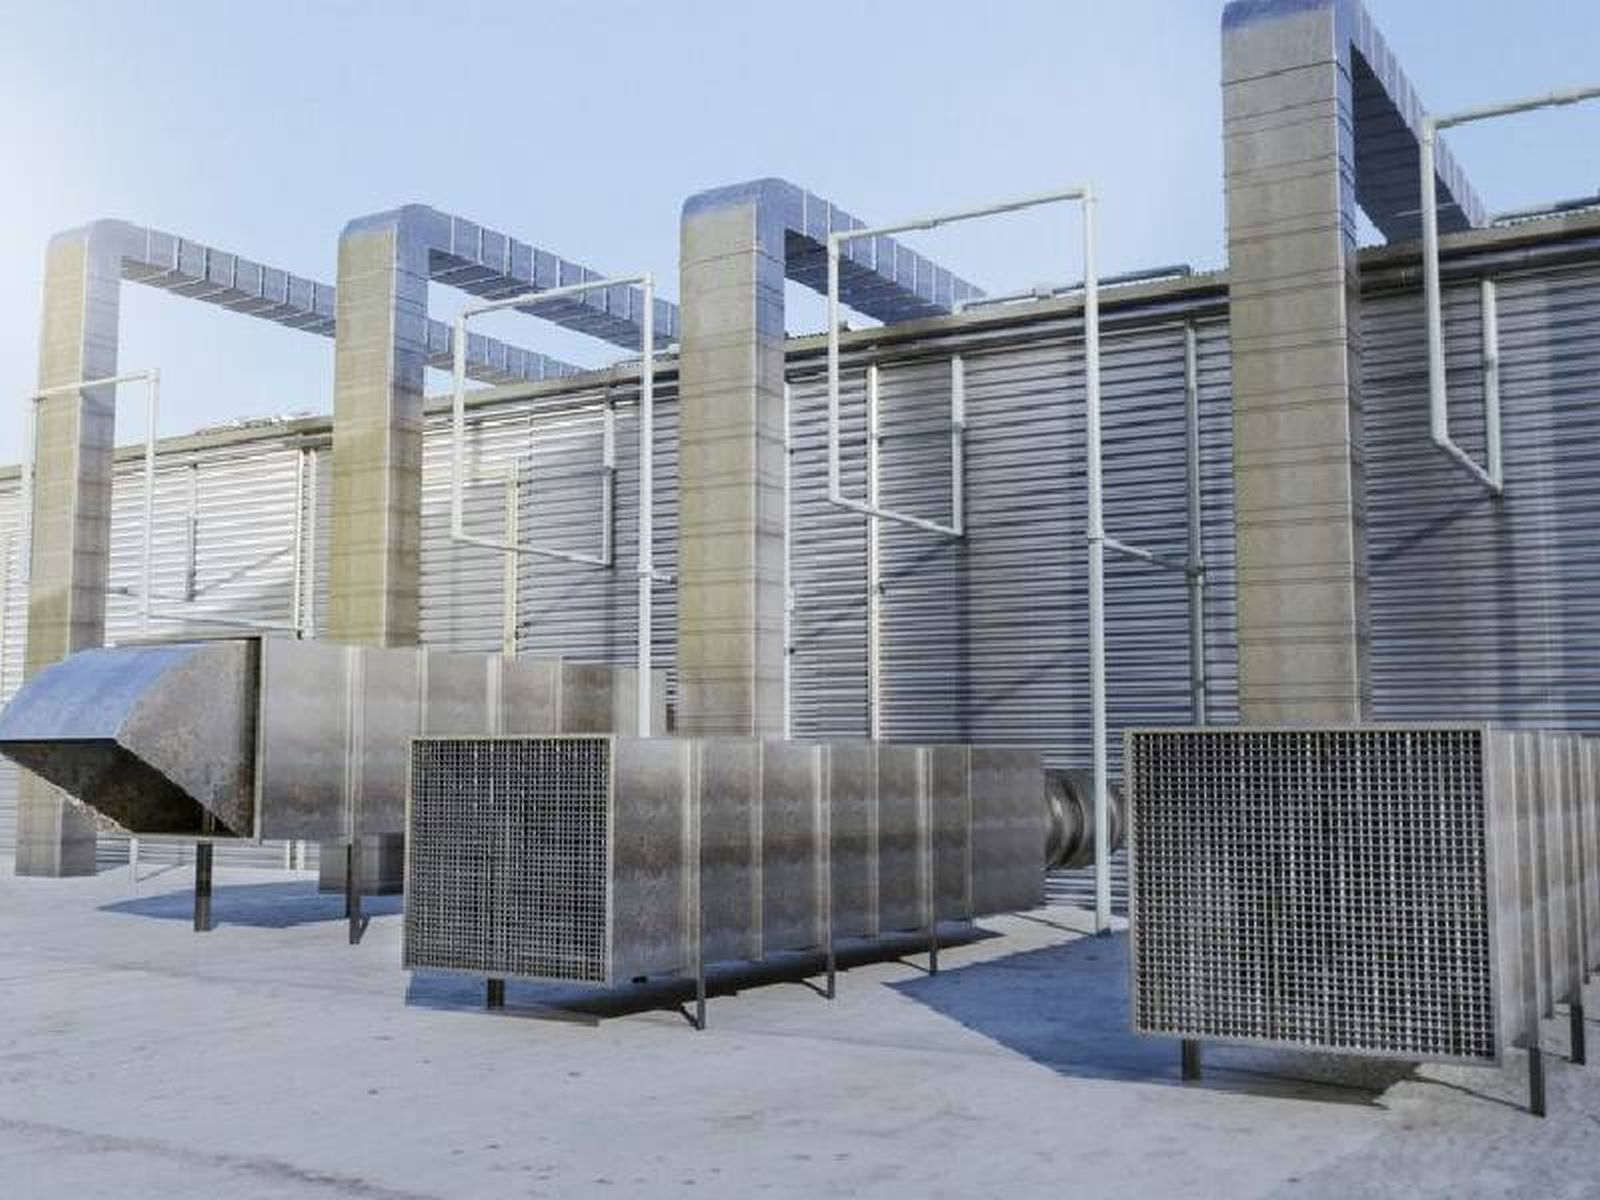
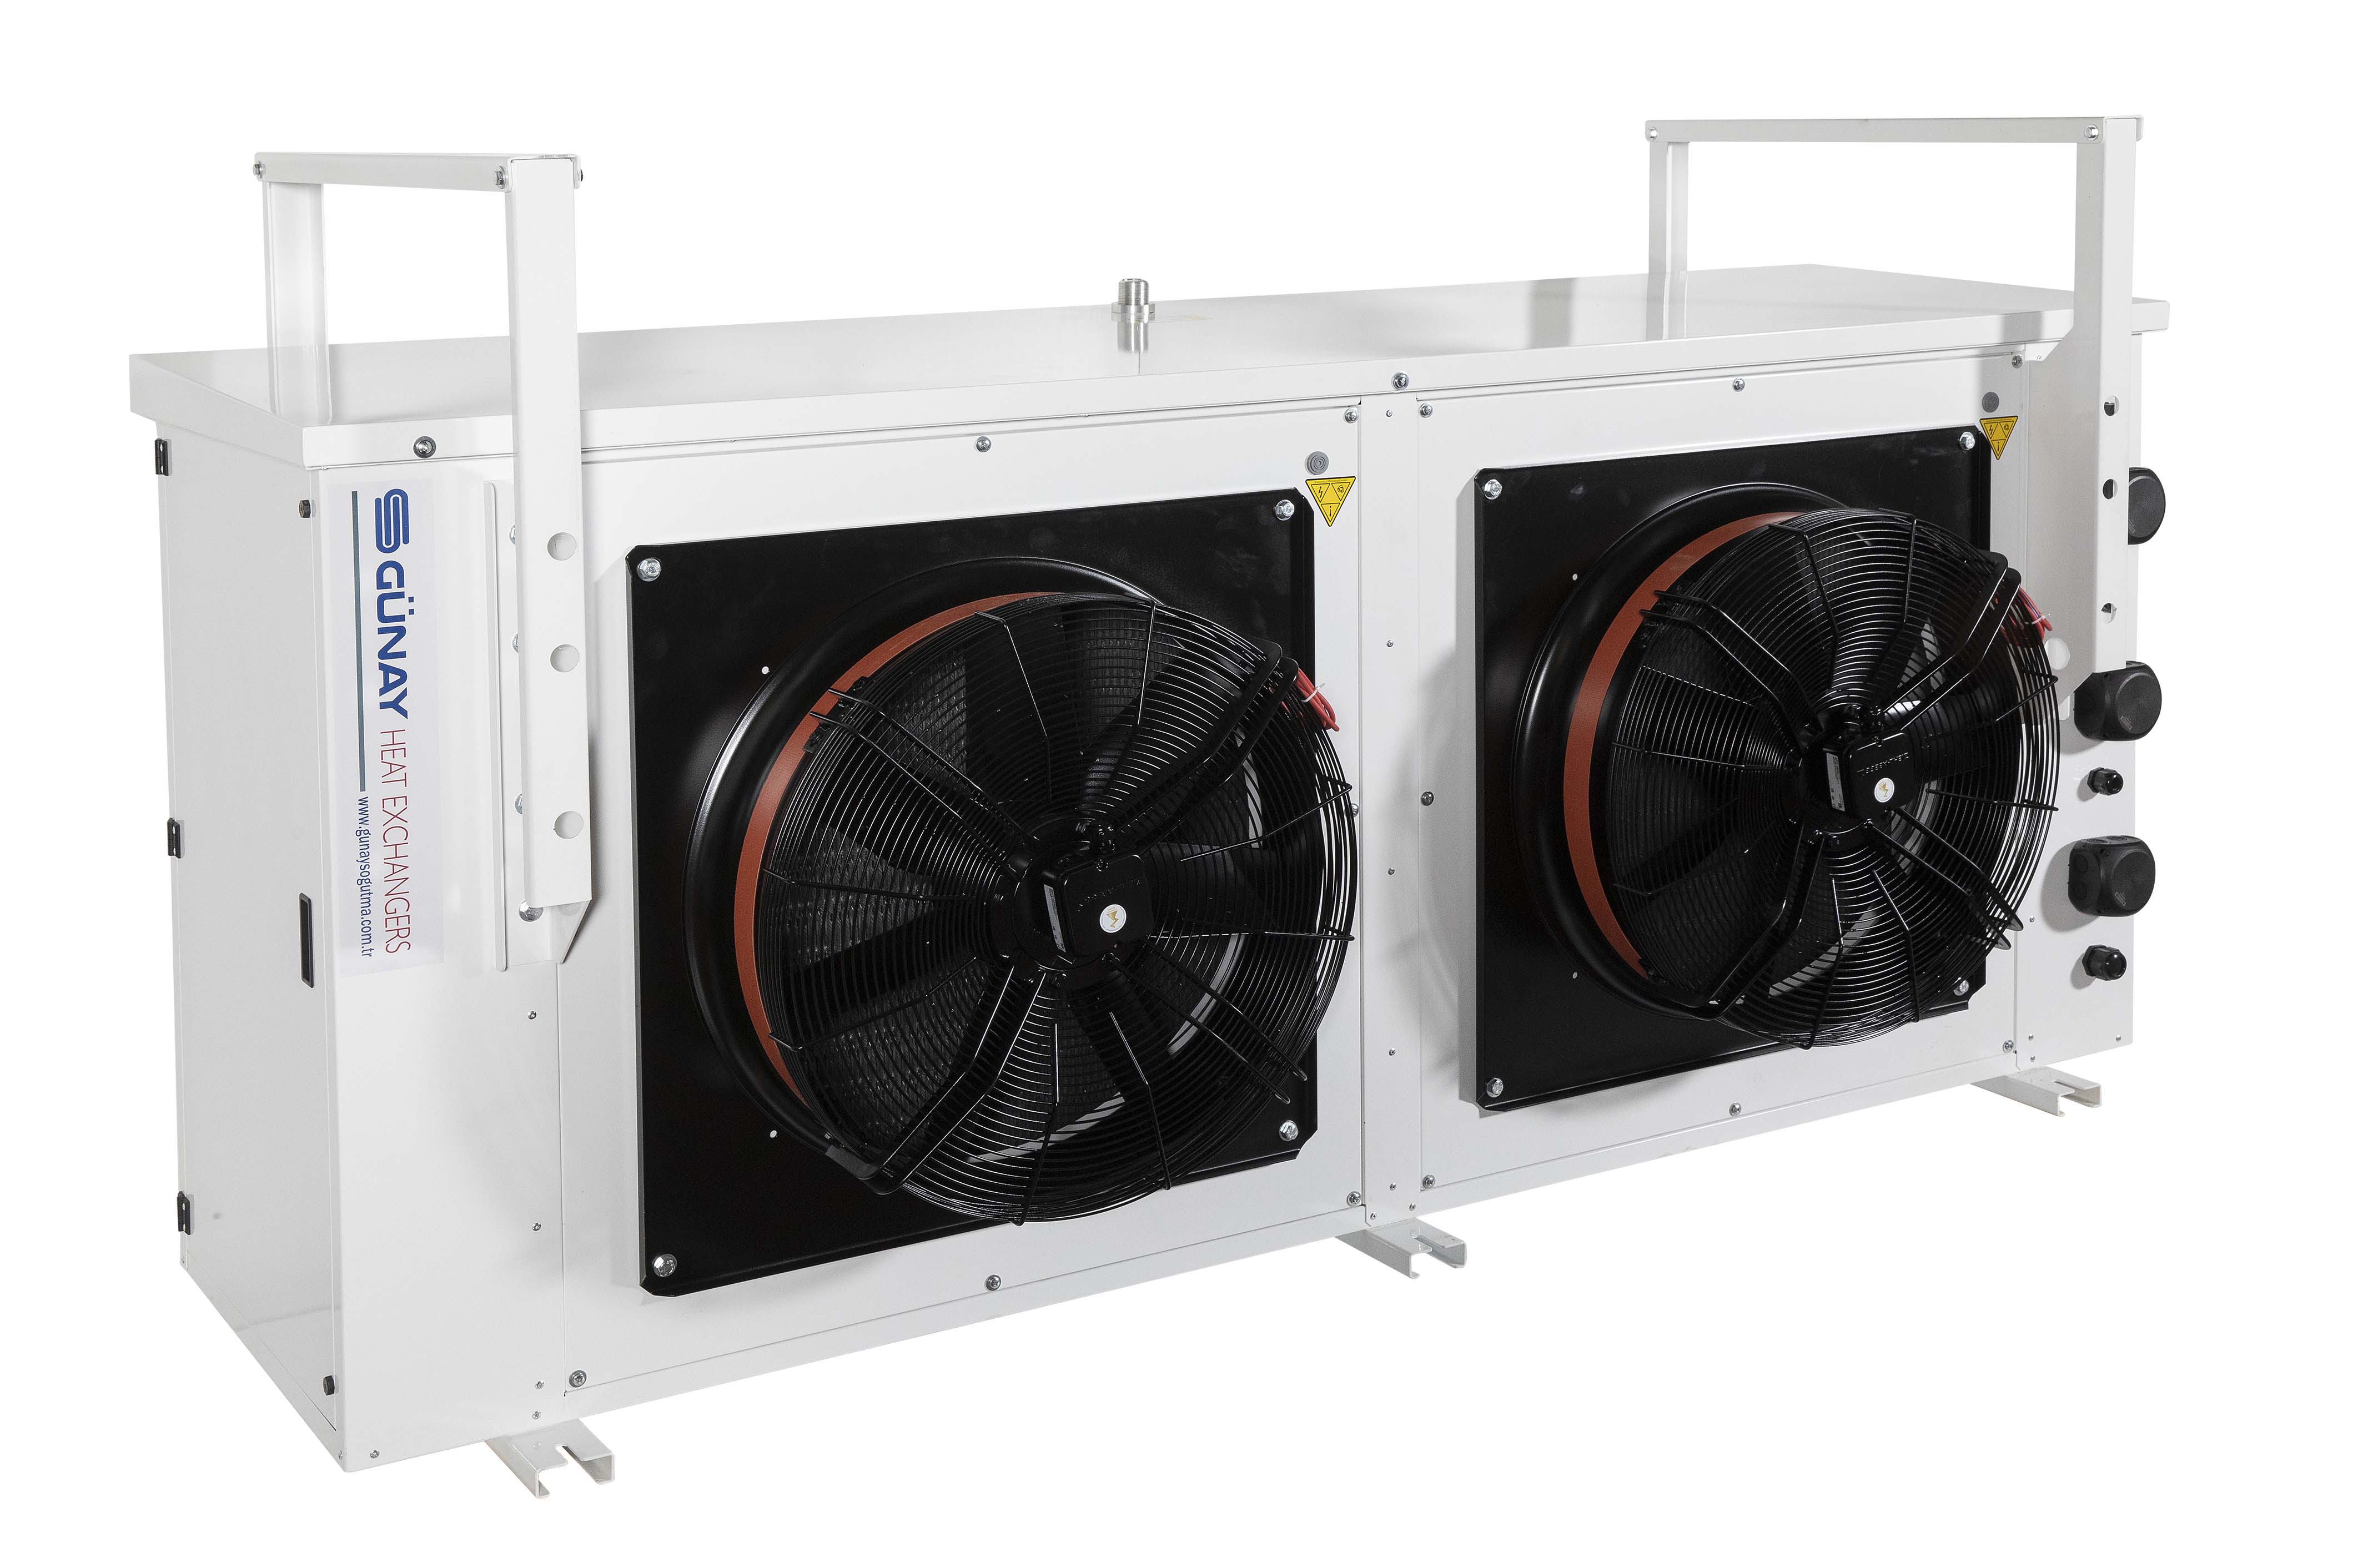
Bu tipte ısı transferi, sıvı-sıvı yerine sıvı/gaz-hava arasında gerçekleşir. Akışkan taşıyan borular üzerine, ısı transfer yüzeyini artırmak amacıyla ince metal kanatlar (genellikle alüminyum) monte edilir; bir fan yardımıyla hava bu kanat yüzeyleri üzerinden geçirilir. Havanın ısı transfer katsayısı sıvılara kıyasla düşük olduğundan, kanat yoğunluğu ve fan debisi tasarımın belirleyici unsurlarıdır. Bu prensip, soğutma sistemlerinde kullanılan evaporatörler ve kondenserlerin temelini oluşturur; her iki ekipman da kanatlı boru demeti ve aksiyel fan kombinasyonuyla çalışır.
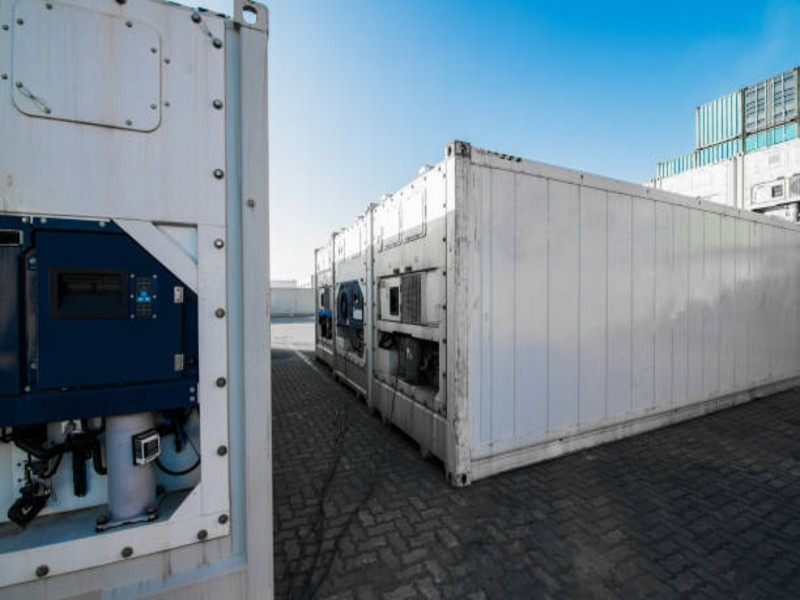
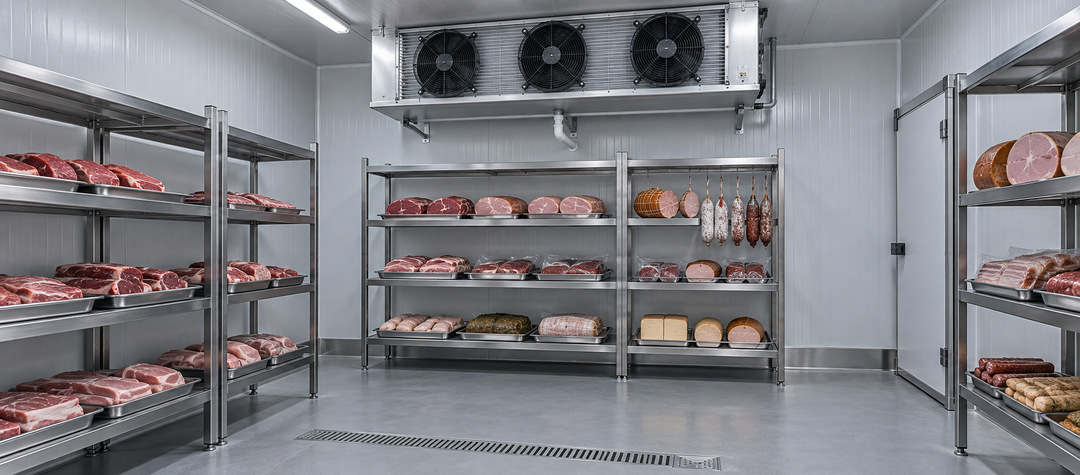
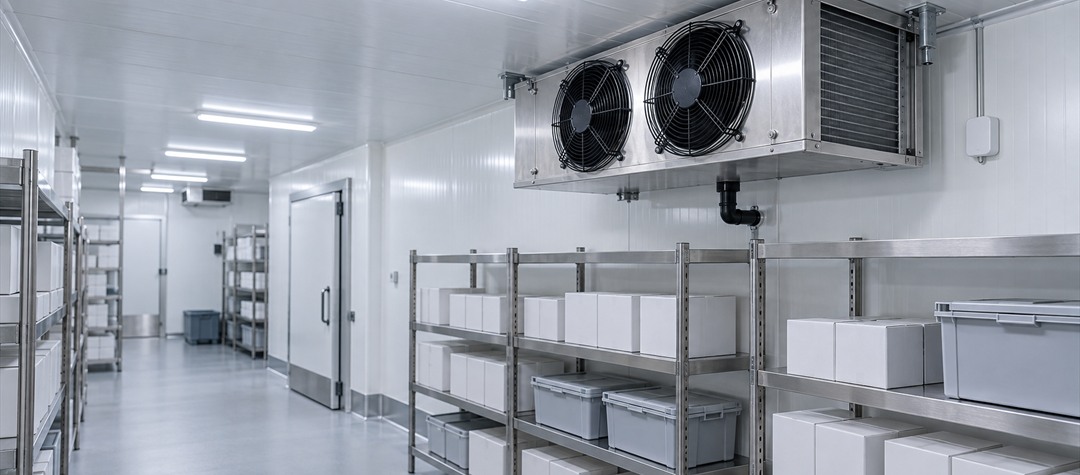
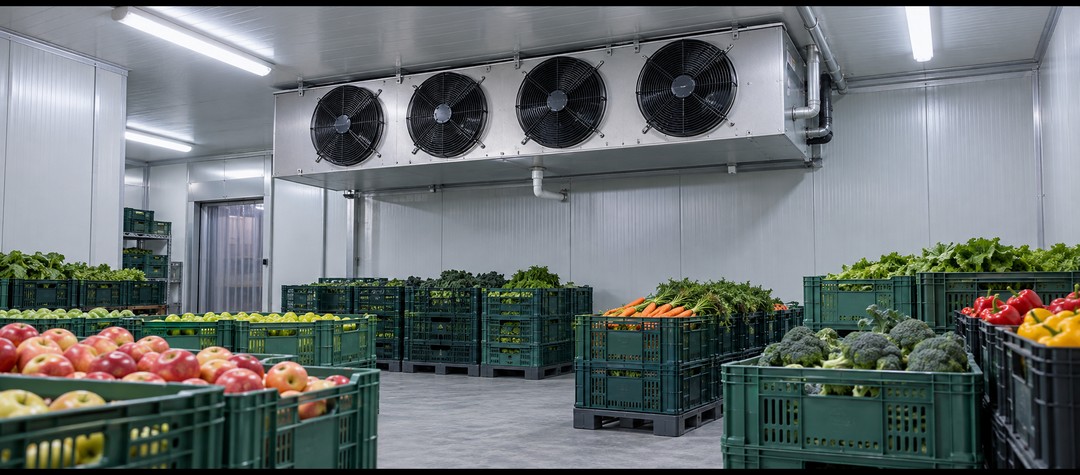
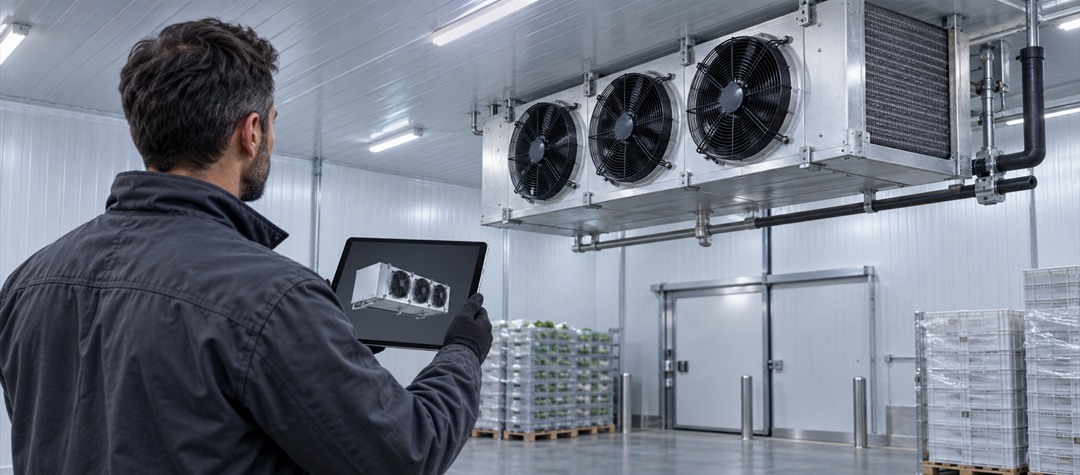
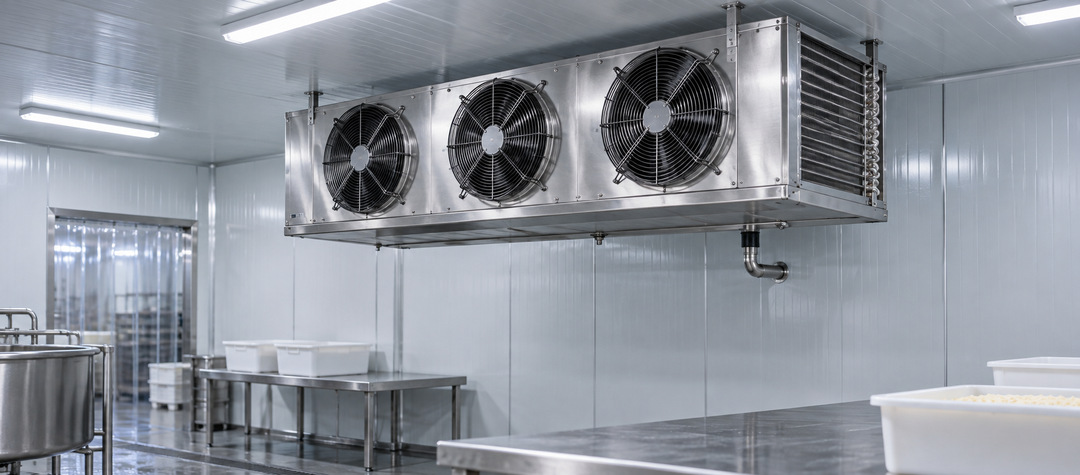
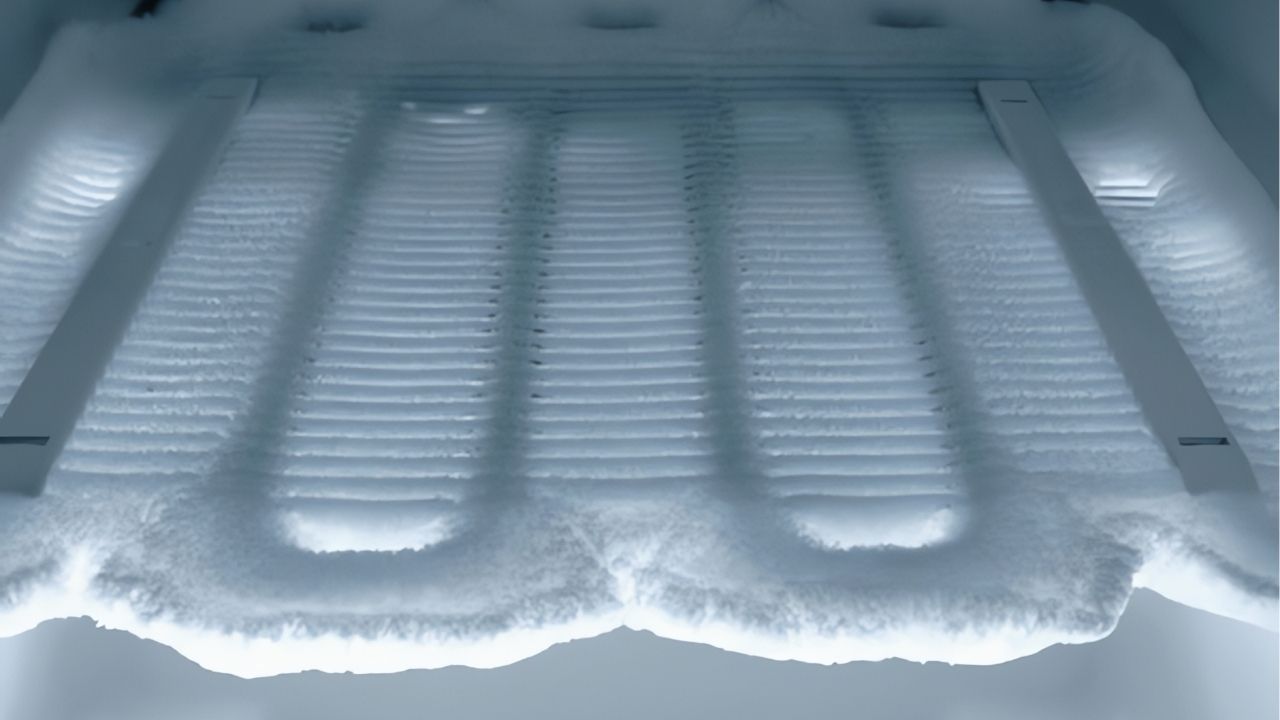
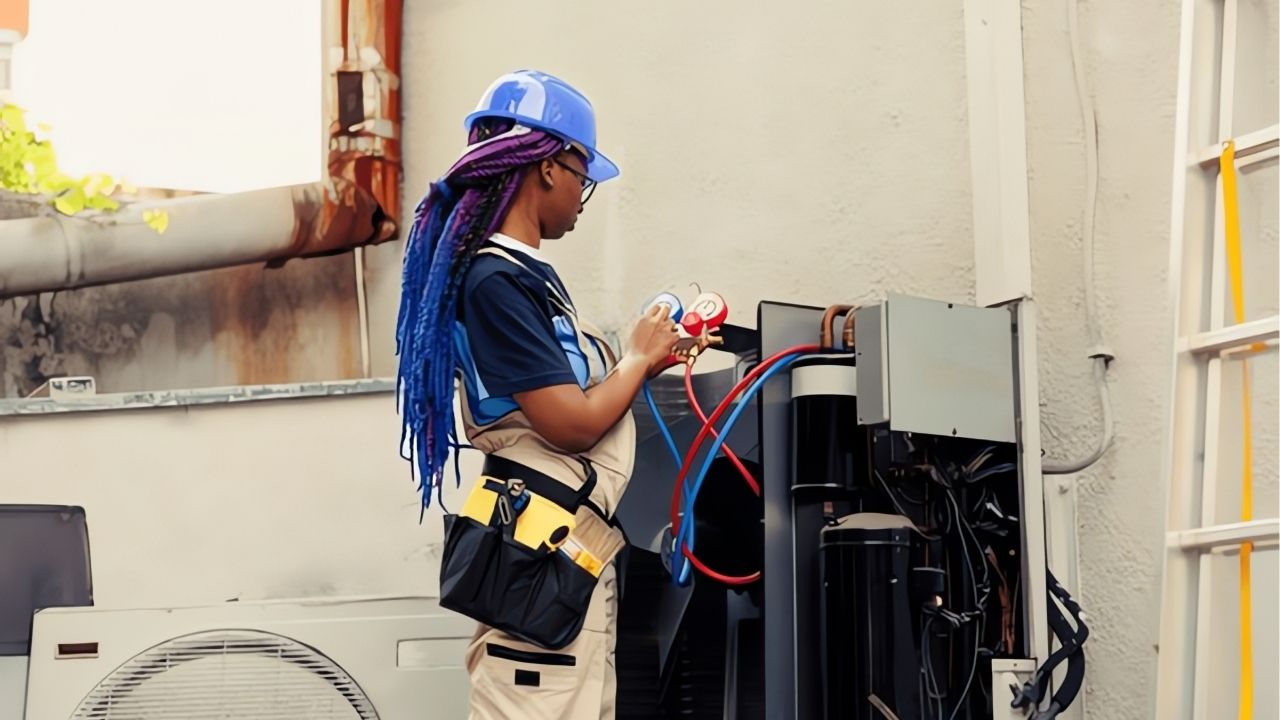
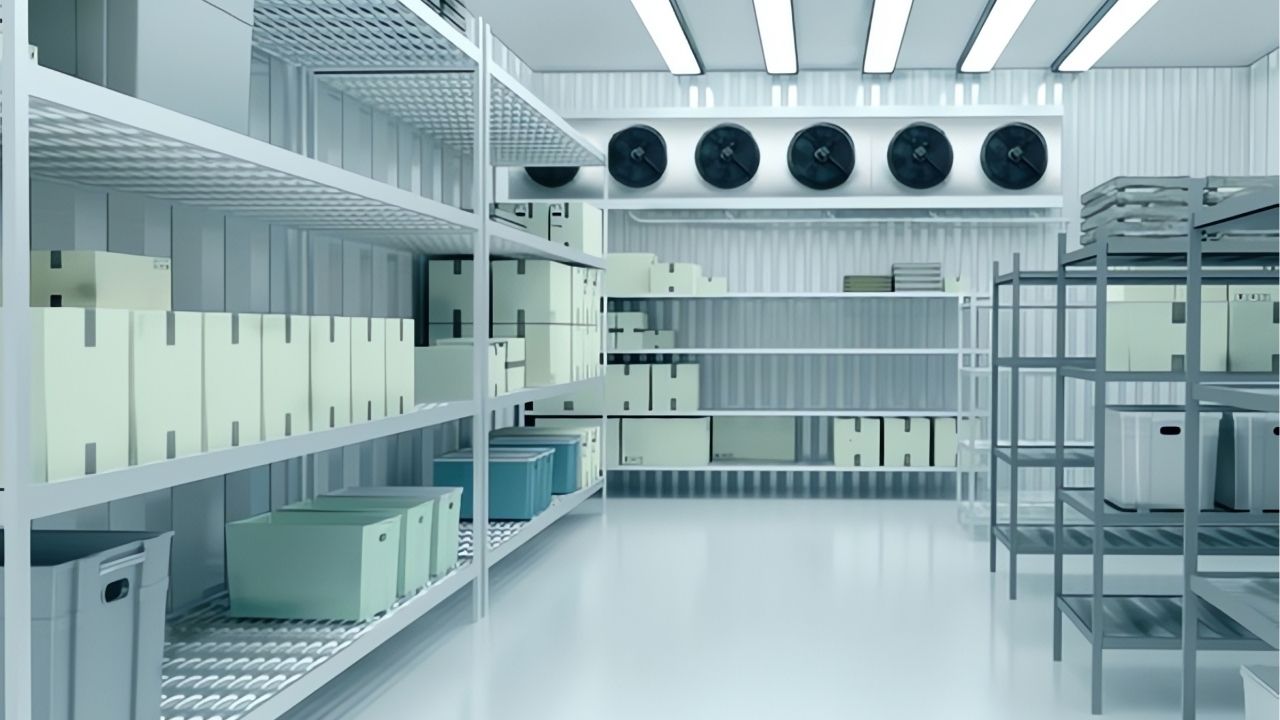
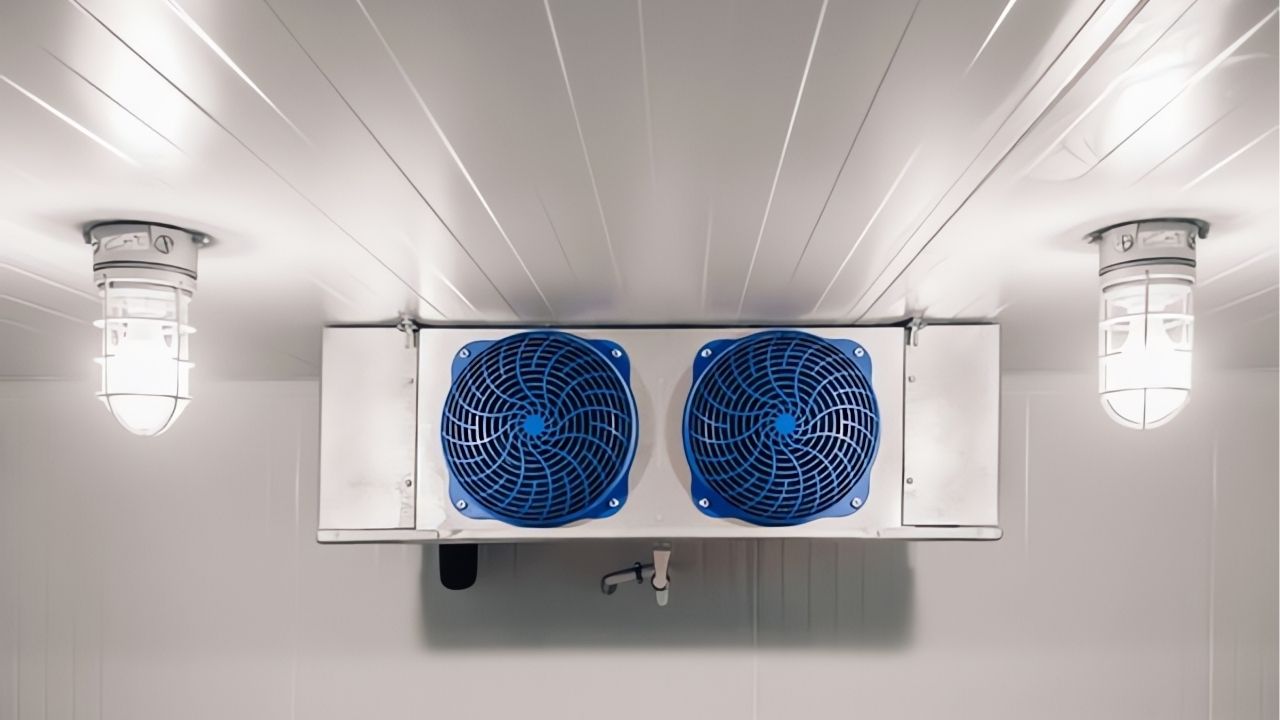
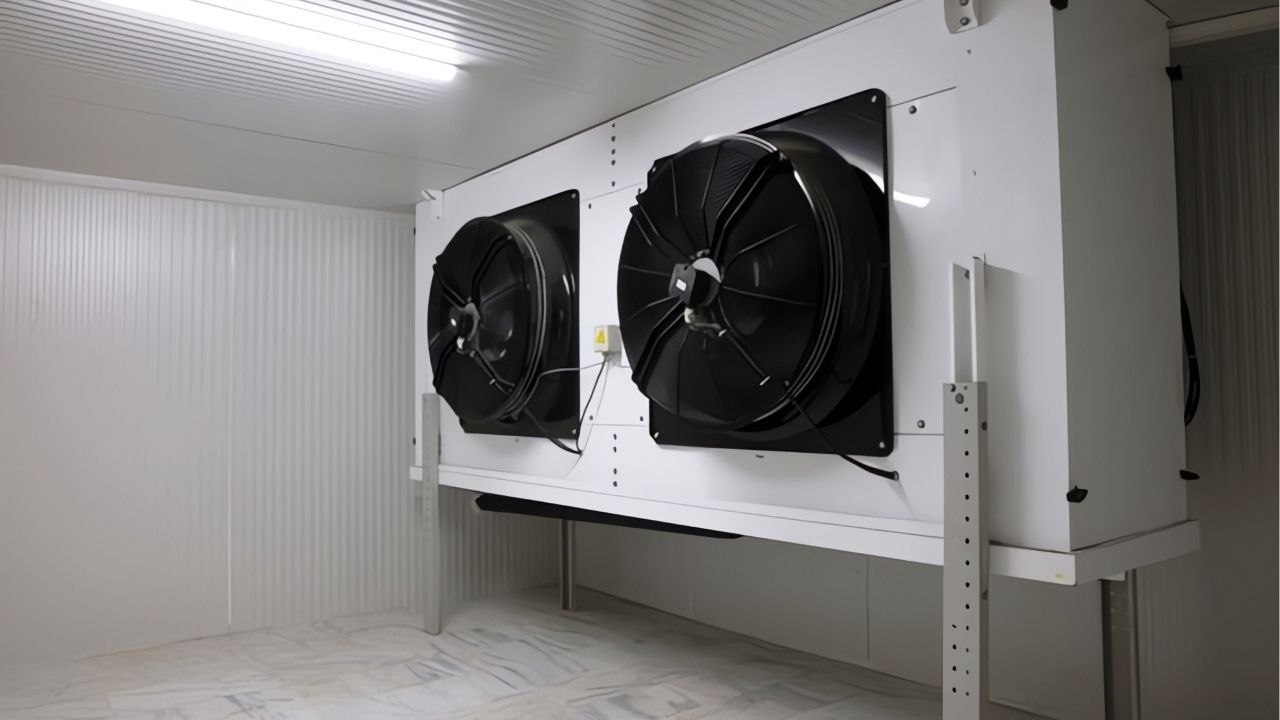
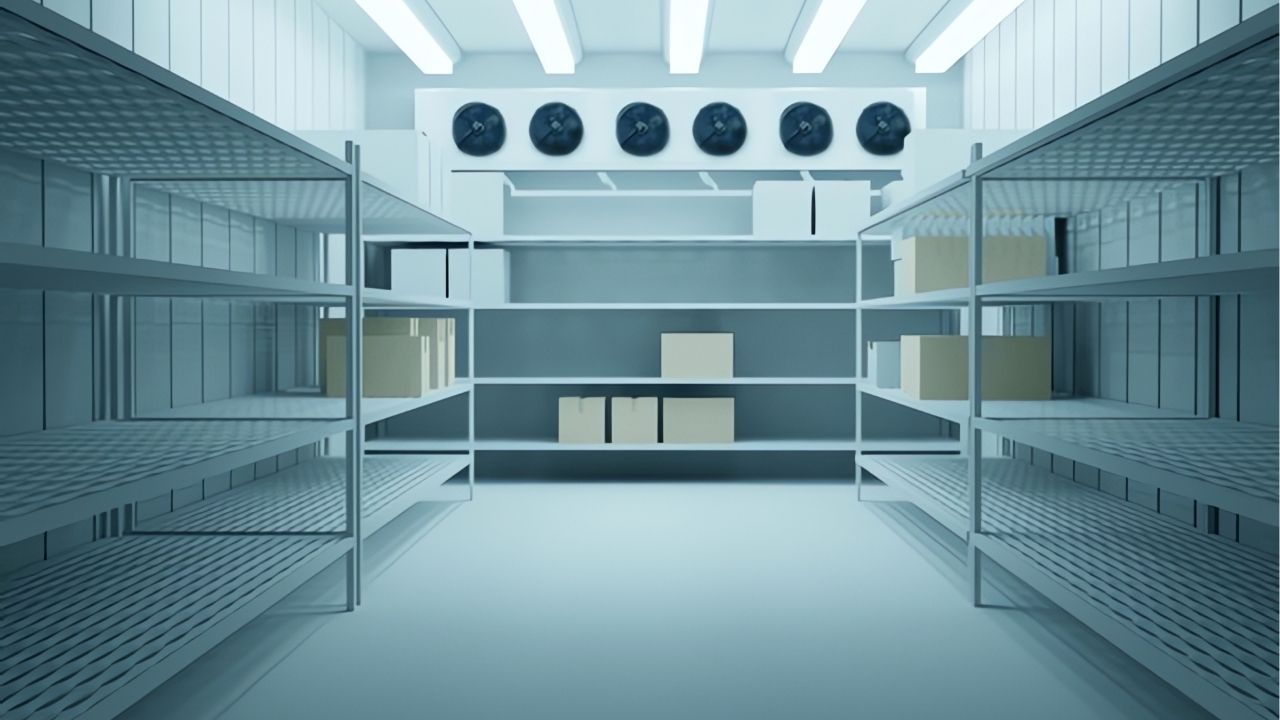
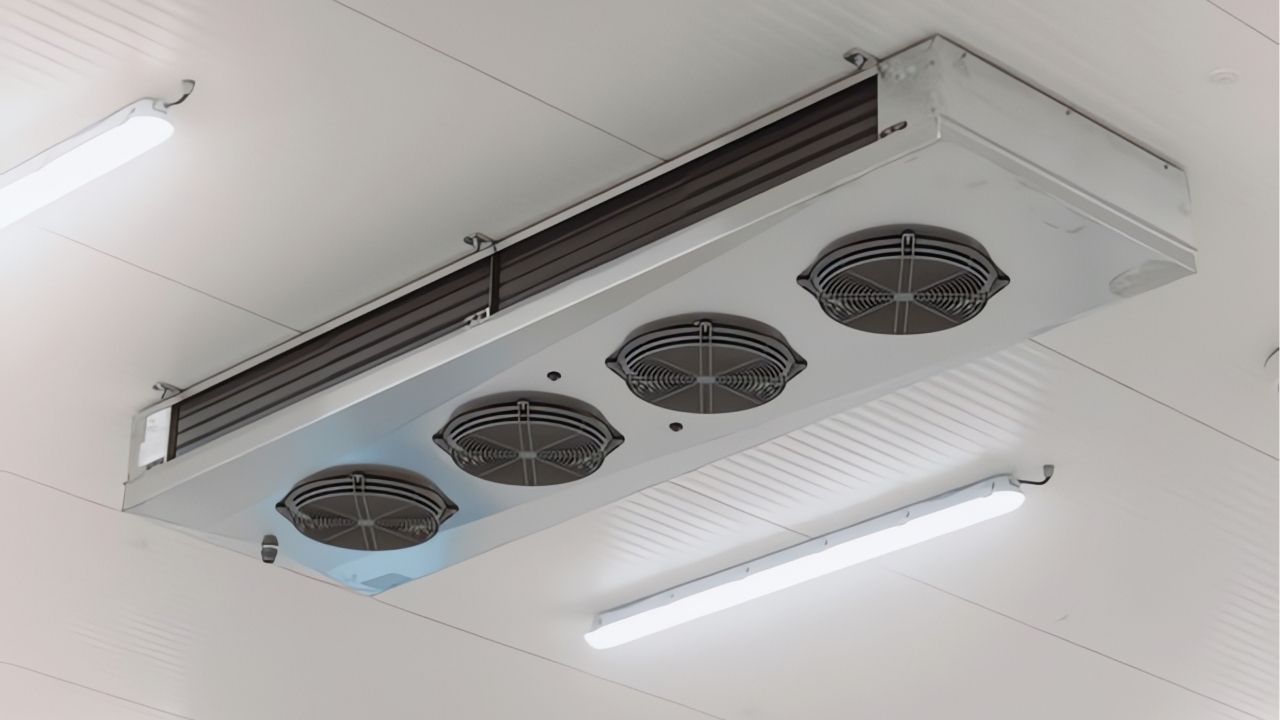
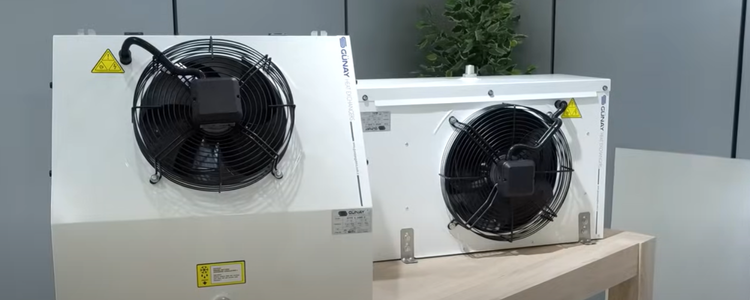
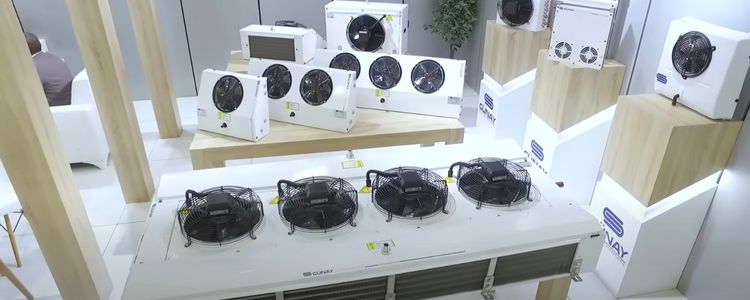
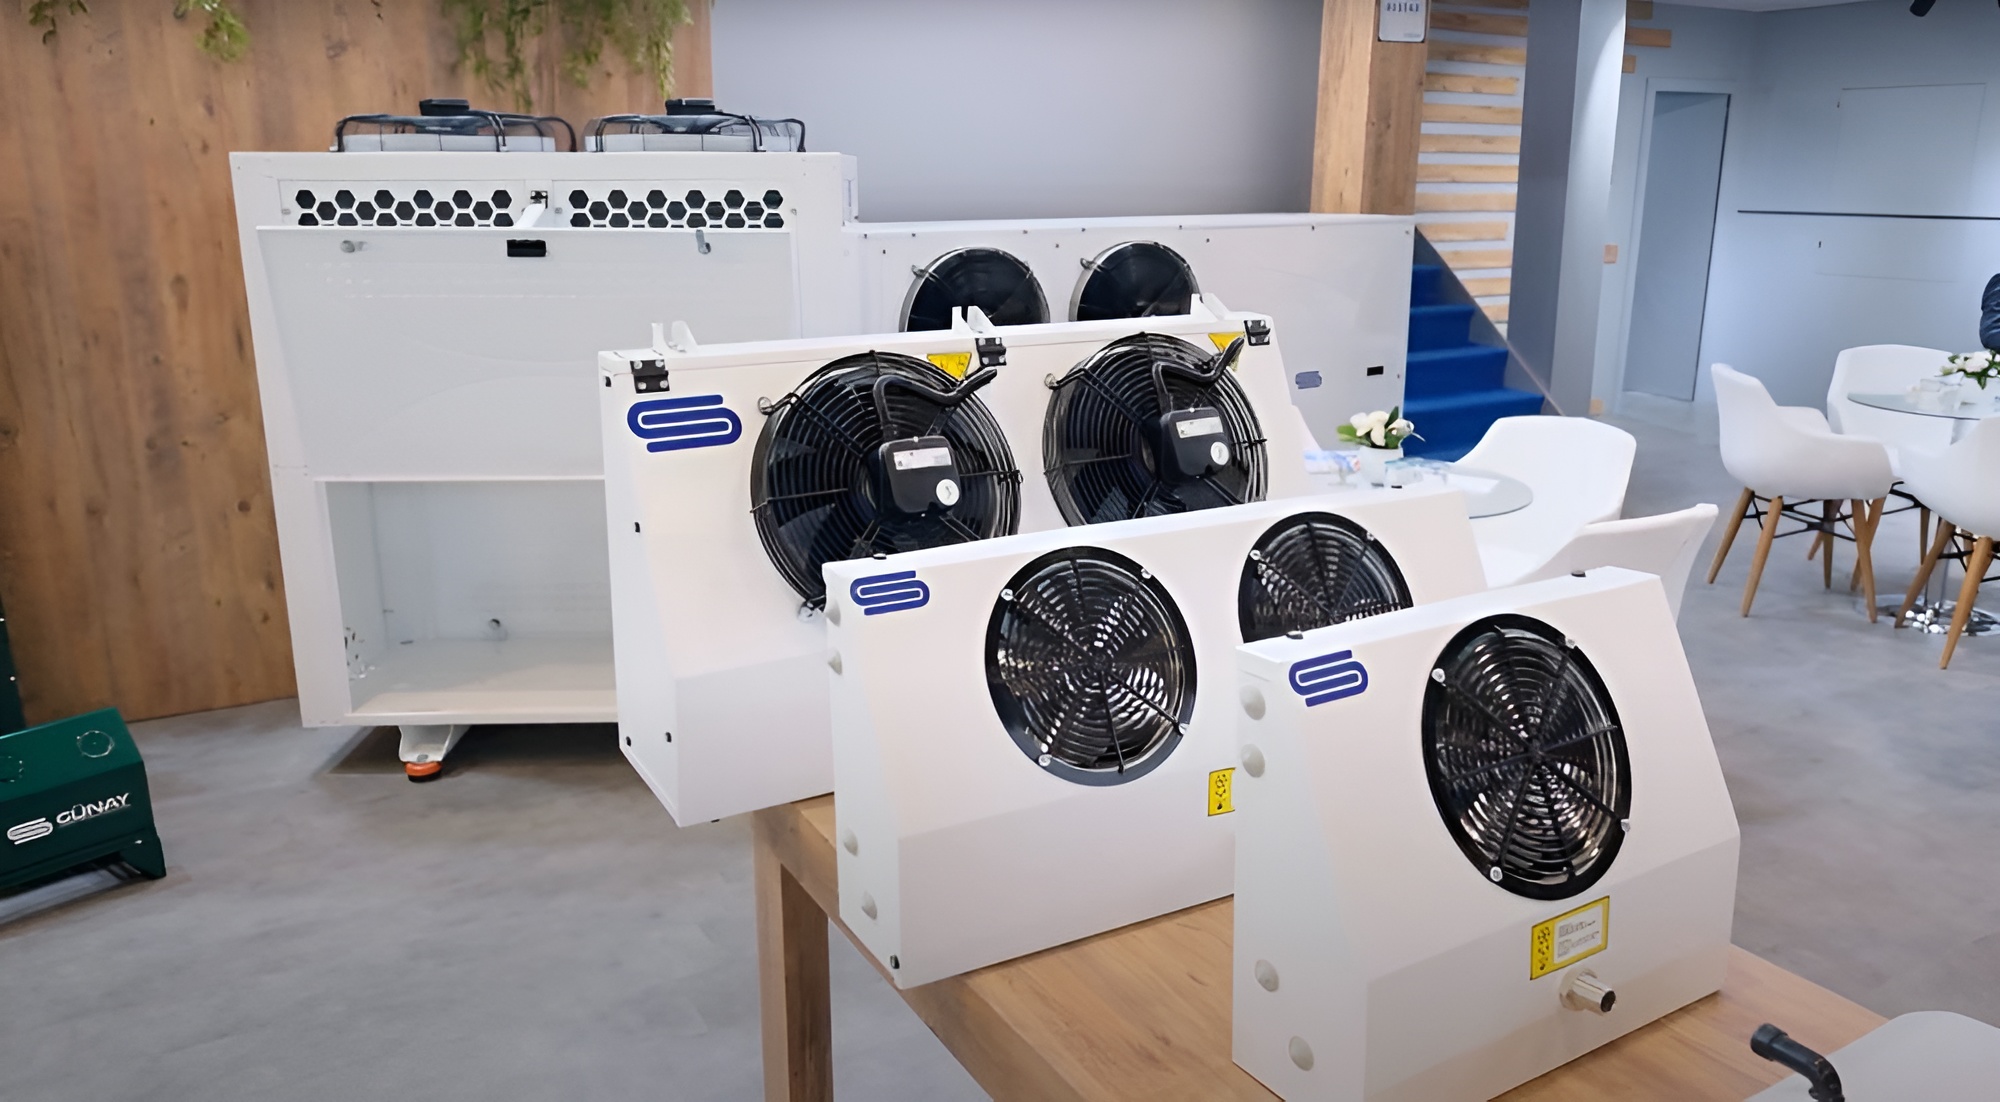
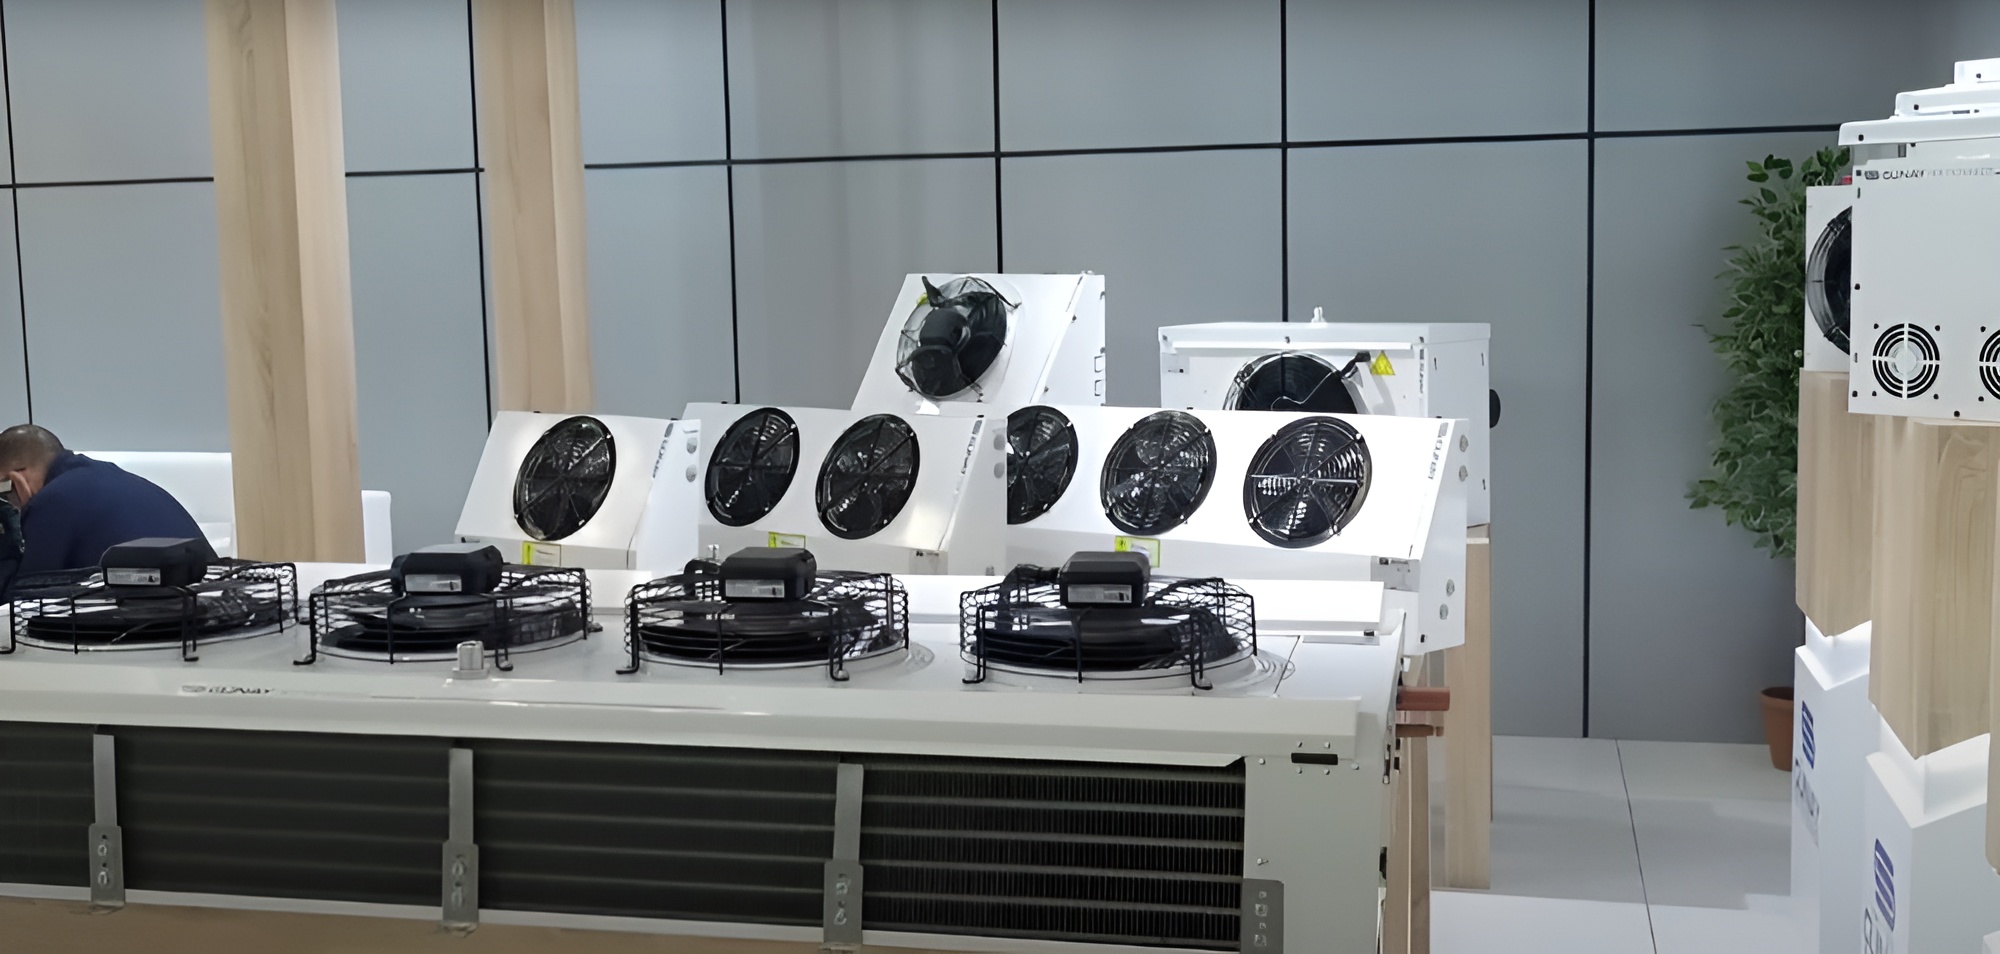
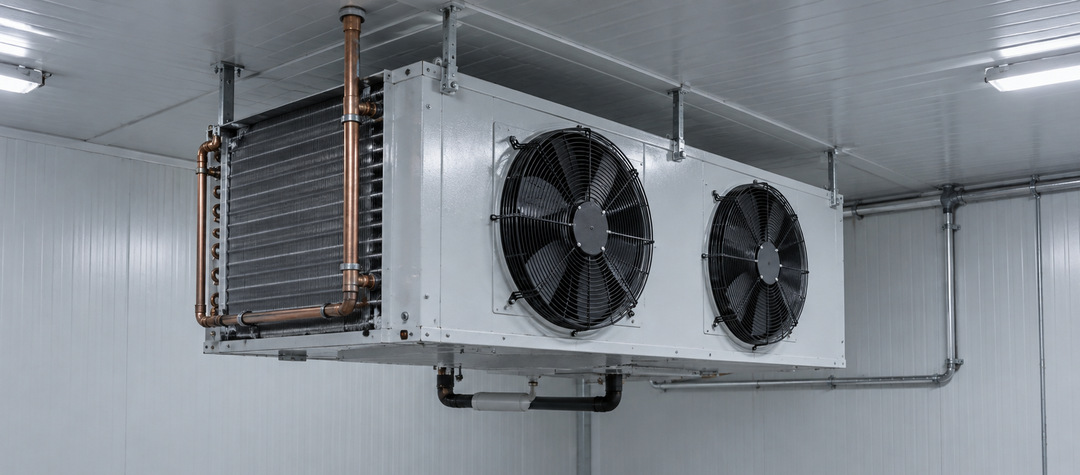
Evaporatör, düşük basınçta buharlaşan bir soğutucu akışkanın ortam havasından (ya da soğutulacak diğer akışkandan) ısı çekmesi prensibiyle çalışır. Soğutucu akışkan, kanatlı boru demeti içinde sıvı halden gaz haline geçerken çevresinden gizli ısı (latent heat) alır — bu, duyulur ısı transferine göre birim kütle başına çok daha yüksek enerji taşıma kapasitesi sağlar. Bu yüzden evaporatörler, aynı boyuttaki duyulur ısı eşanjörlerine kıyasla daha yüksek soğutma kapasitesine ulaşabilir. Soğuk hava depoları, endüstriyel soğutma tünelleri ve proses soğutma hatlarında kullanılan evaporatör tasarımlarında kanat aralığı, buzlanma (defrost) sıklığını ve dolayısıyla sistem verimliliğini doğrudan etkiler; düşük sıcaklık uygulamalarında daha geniş kanat aralığı tercih edilir.
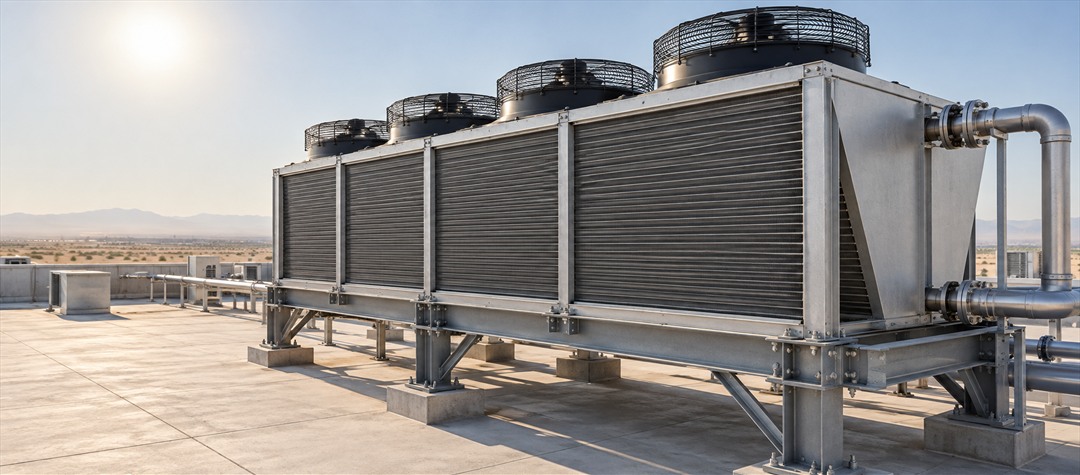
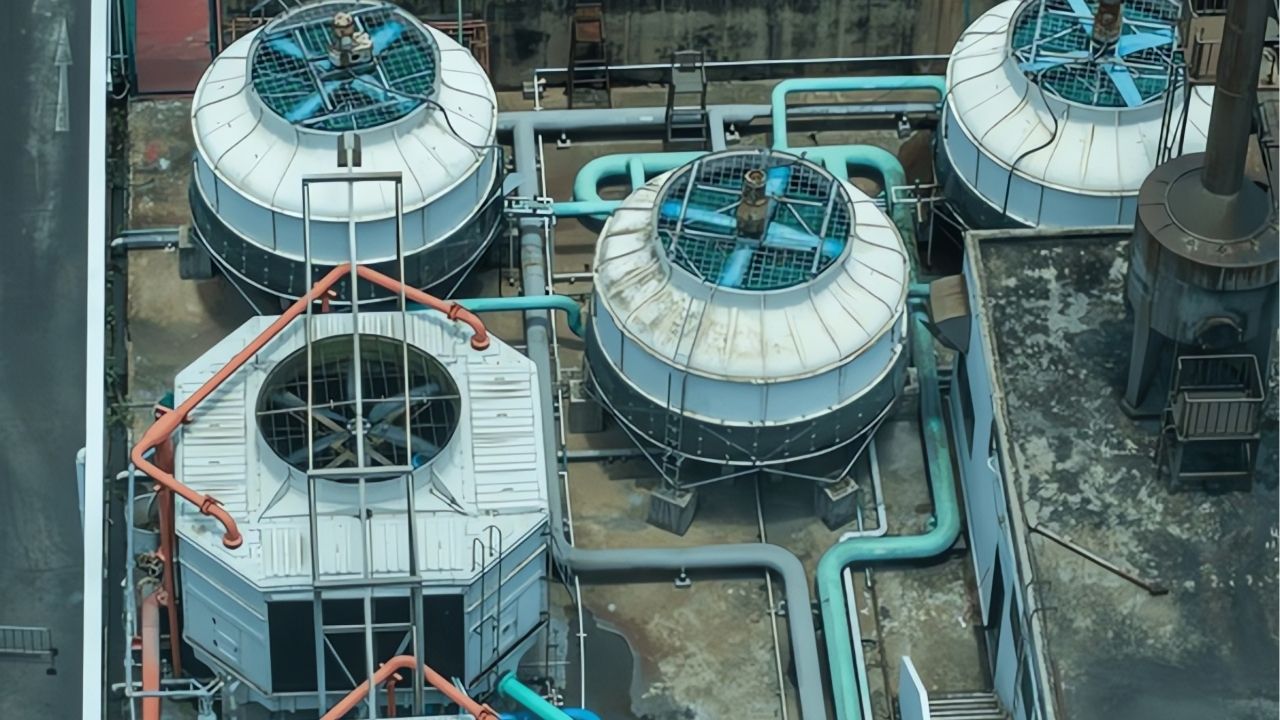
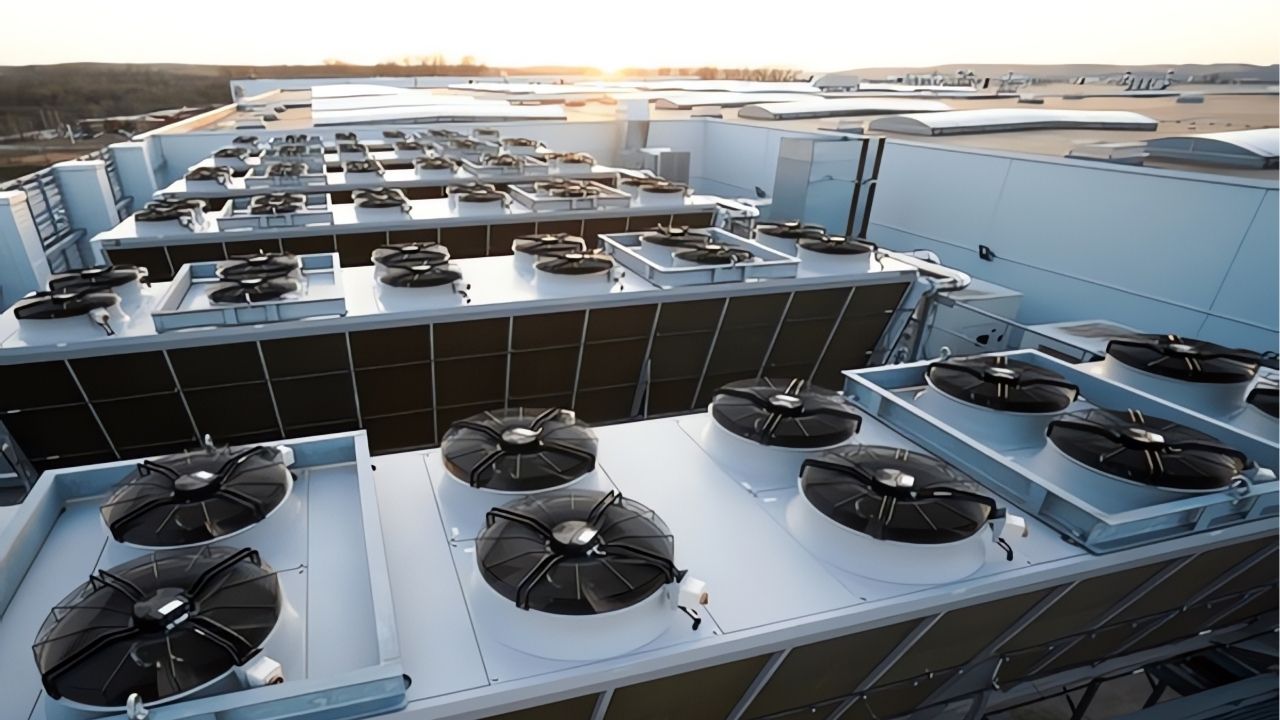
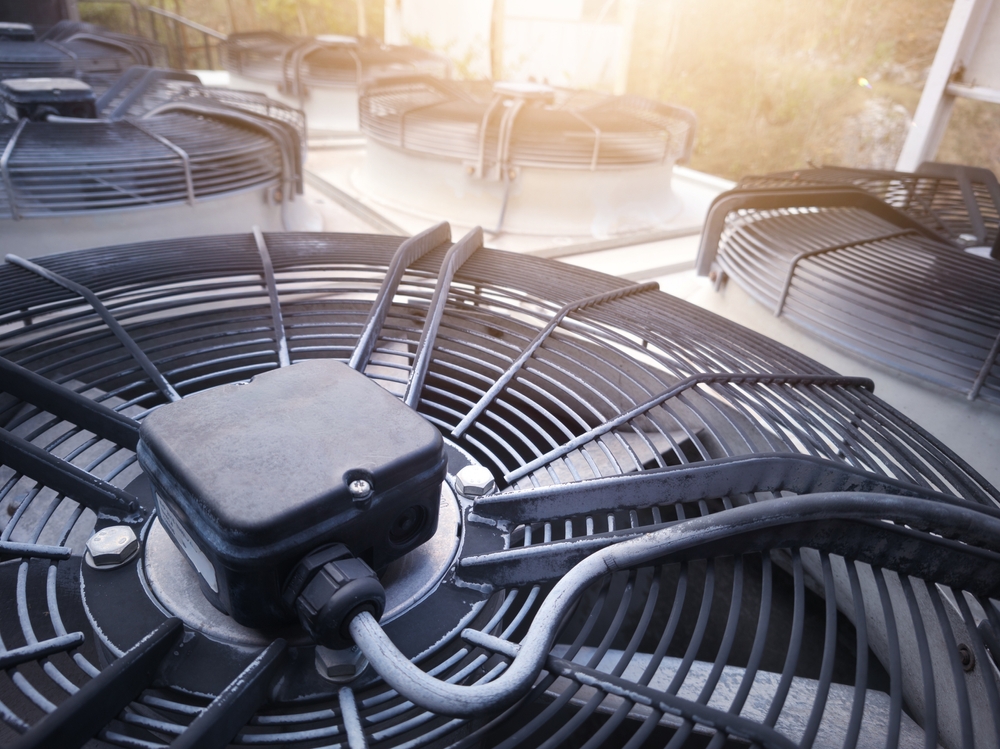
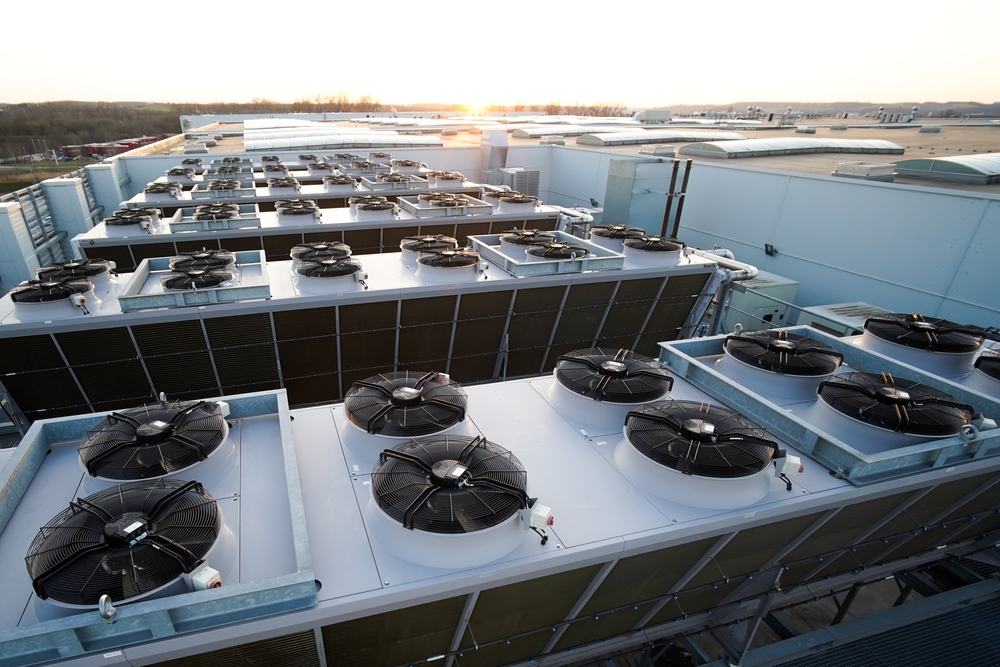
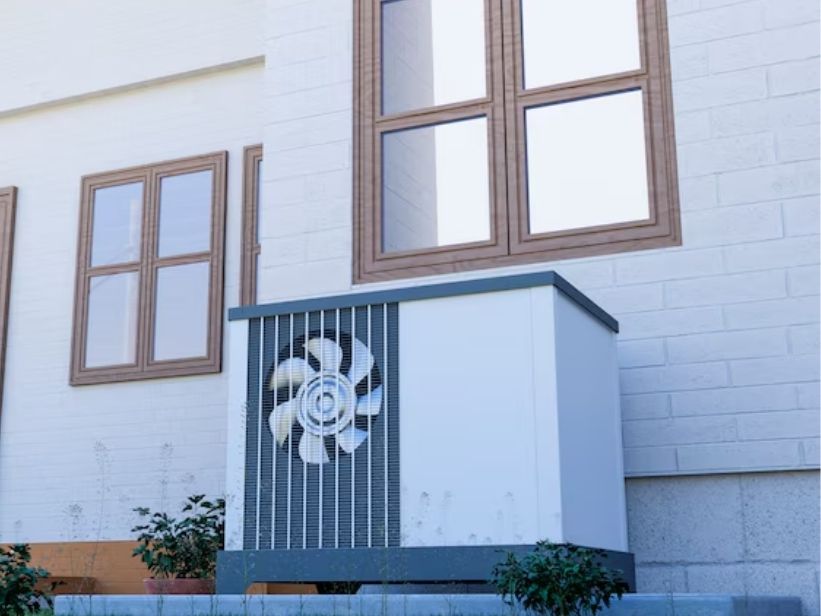
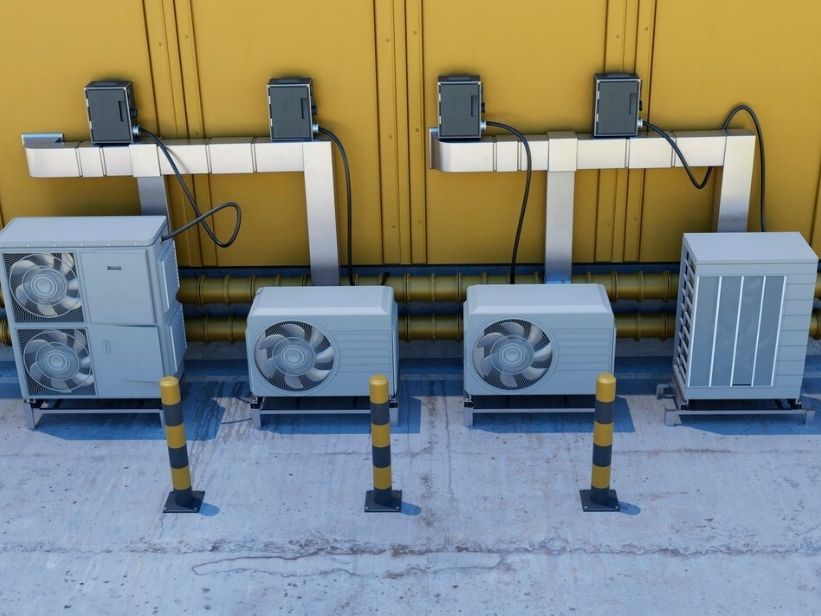
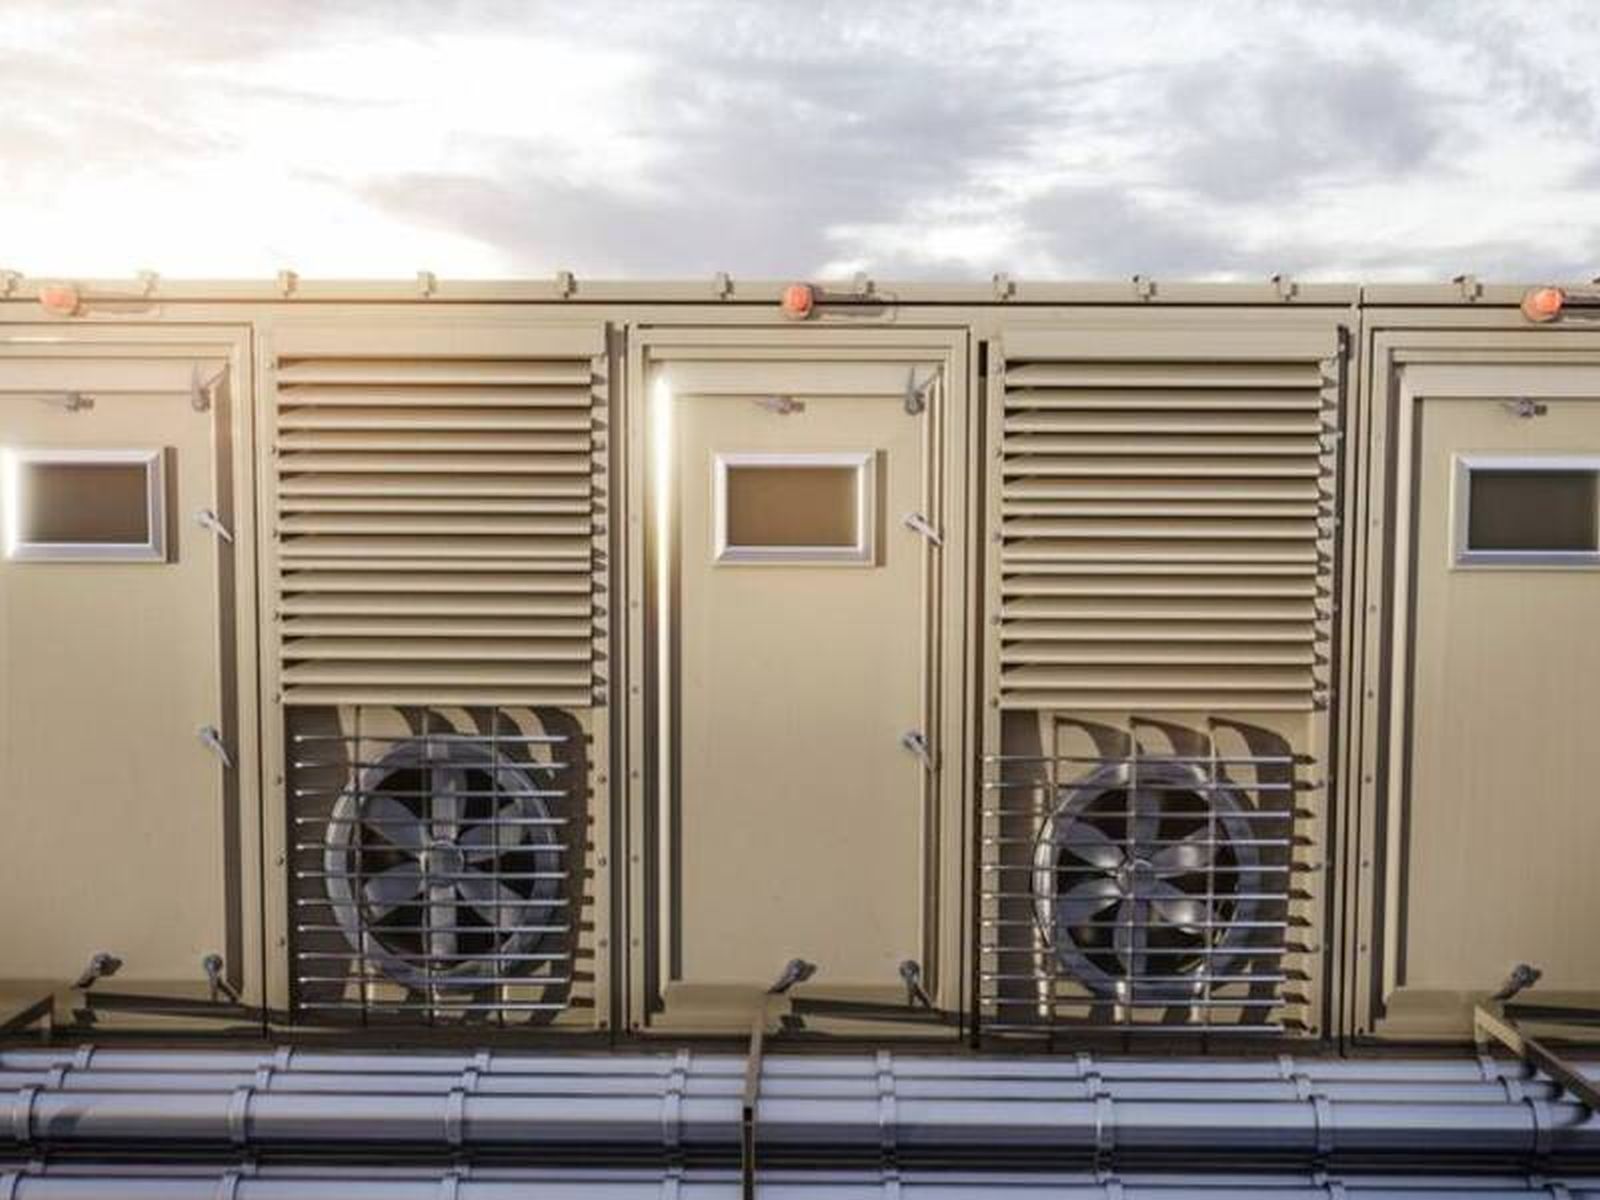
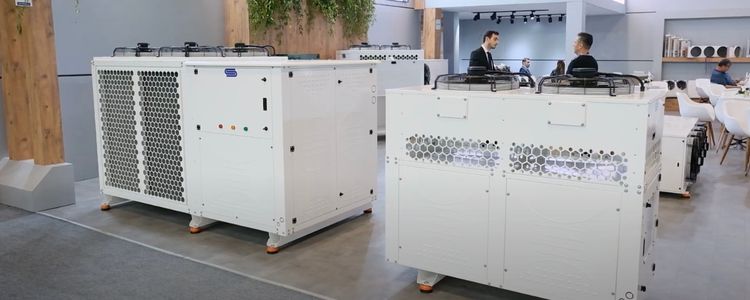
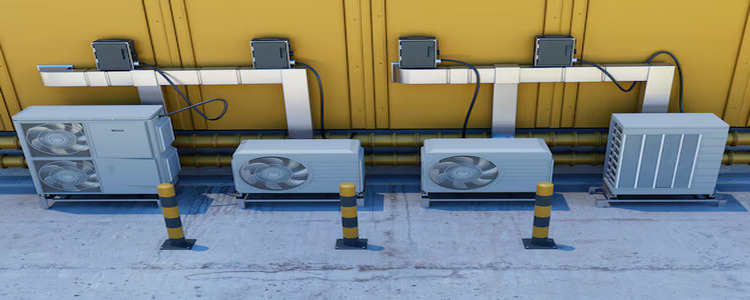
Kondenser, evaporatörün tersi bir işlevi yerine getirir: kompresörden yüksek basınç ve sıcaklıkta çıkan gaz halindeki soğutucu akışkan, kondenser yüzeyinde ısısını dış ortama (havaya veya suya) bırakarak yoğuşur ve tekrar sıvı hale döner. Bu aşamada da gizli ısı prensibi geçerlidir; gaz sıvıya dönüşürken büyük miktarda ısı açığa çıkar ve bu ısının etkin şekilde uzaklaştırılması gerekir. Hava soğutmalı kondenserlerde kanat yüzey alanı, fan debisi ve ortam sıcaklığı arasındaki denge, yoğuşma basıncını ve dolayısıyla kompresörün enerji tüketimini doğrudan belirler. Yetersiz boyutlandırılmış bir kondenser, sistemin tamamının verimini düşürür.
Eşanjörün ısıl performansı kadar dayanıklılığı da malzeme seçimine bağlıdır.
Malzeme seçimi yalnızca ısıl performansla değil; akışkanın kimyasal yapısı, ortam nemi, tuzlu hava (kıyı bölgeleri) gibi korozyon riskleriyle birlikte değerlendirilmelidir. Yanlış malzeme seçimi, kısa vadede performans kaybına, uzun vadede erken arızaya yol açar.
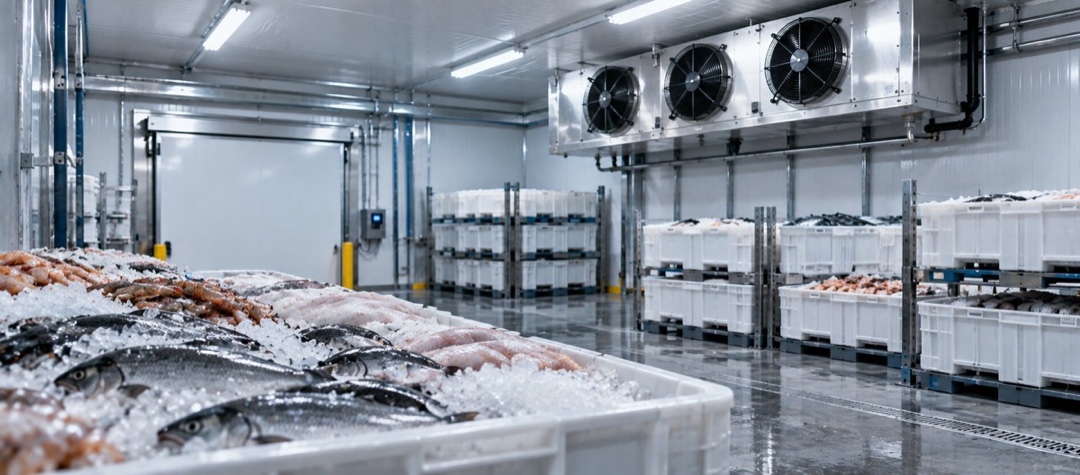
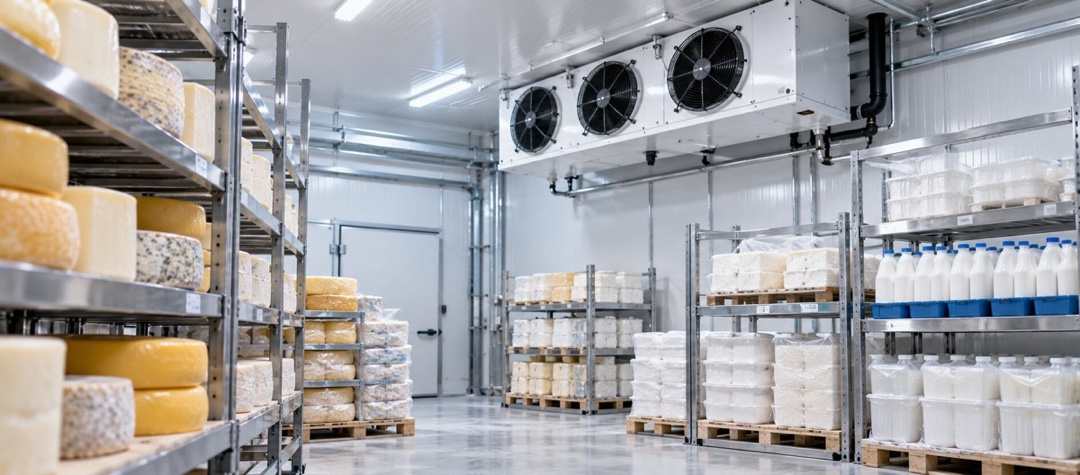
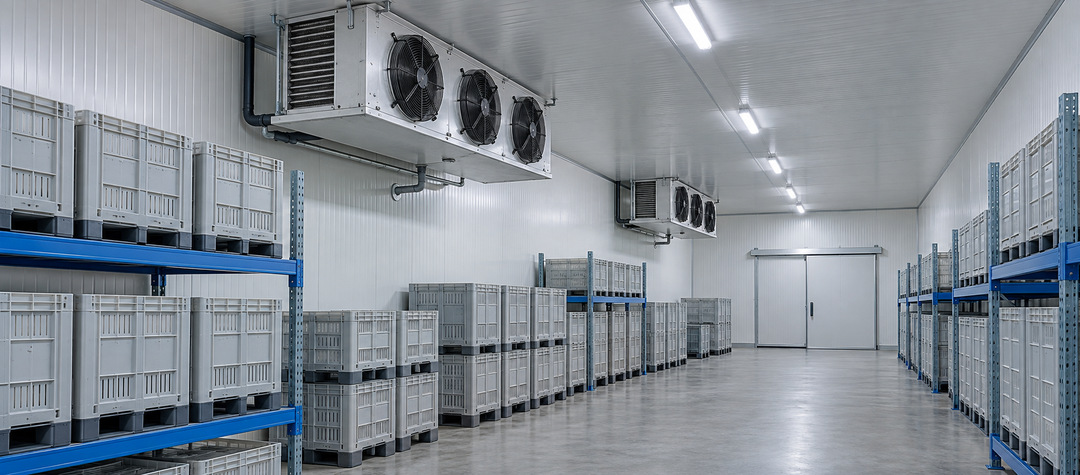
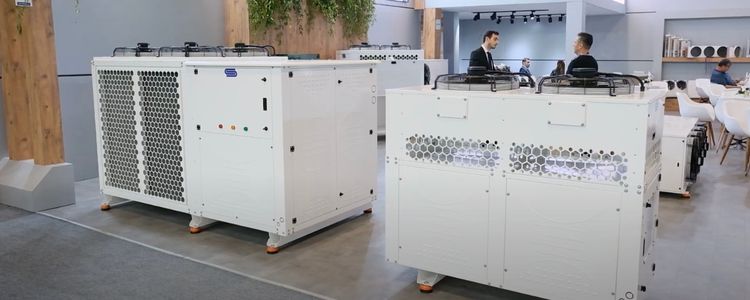
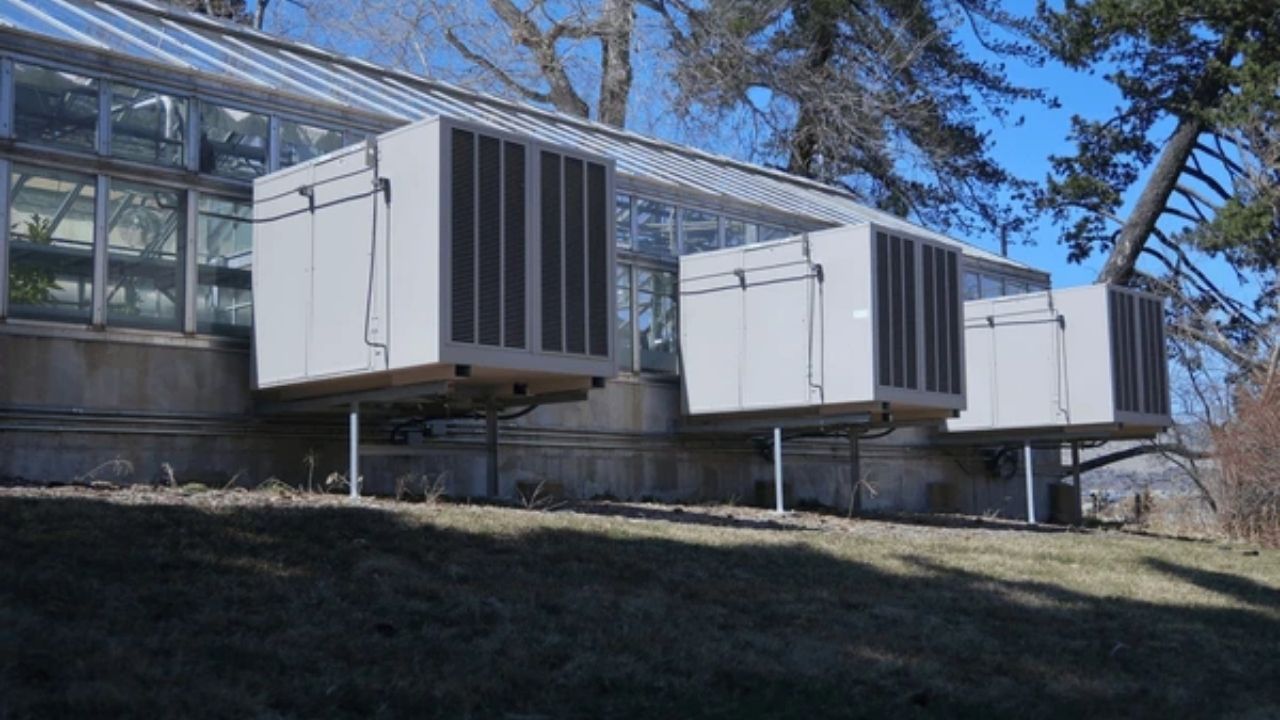
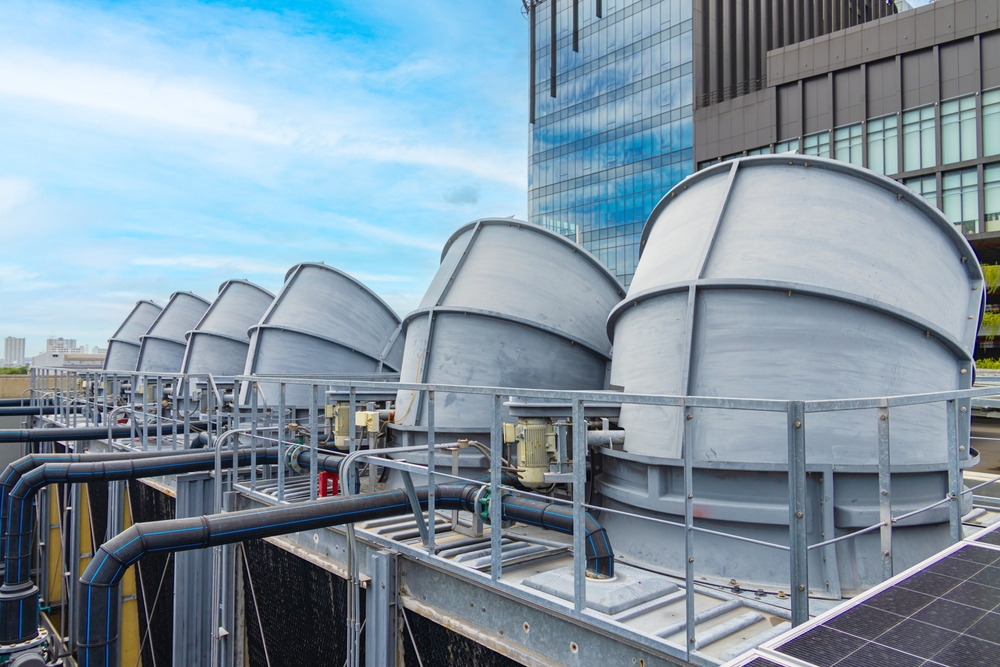
Soğuk hava depoları, ticari soğutma sistemleri ve endüstriyel iklimlendirme tesislerinde kanatlı borulu evaporatör ve kondenserler standart çözümdür. Aksiyel fanlarla desteklenen bu sistemlerde kanat aralığı, ortam nem oranına ve hedef sıcaklığa göre optimize edilir.
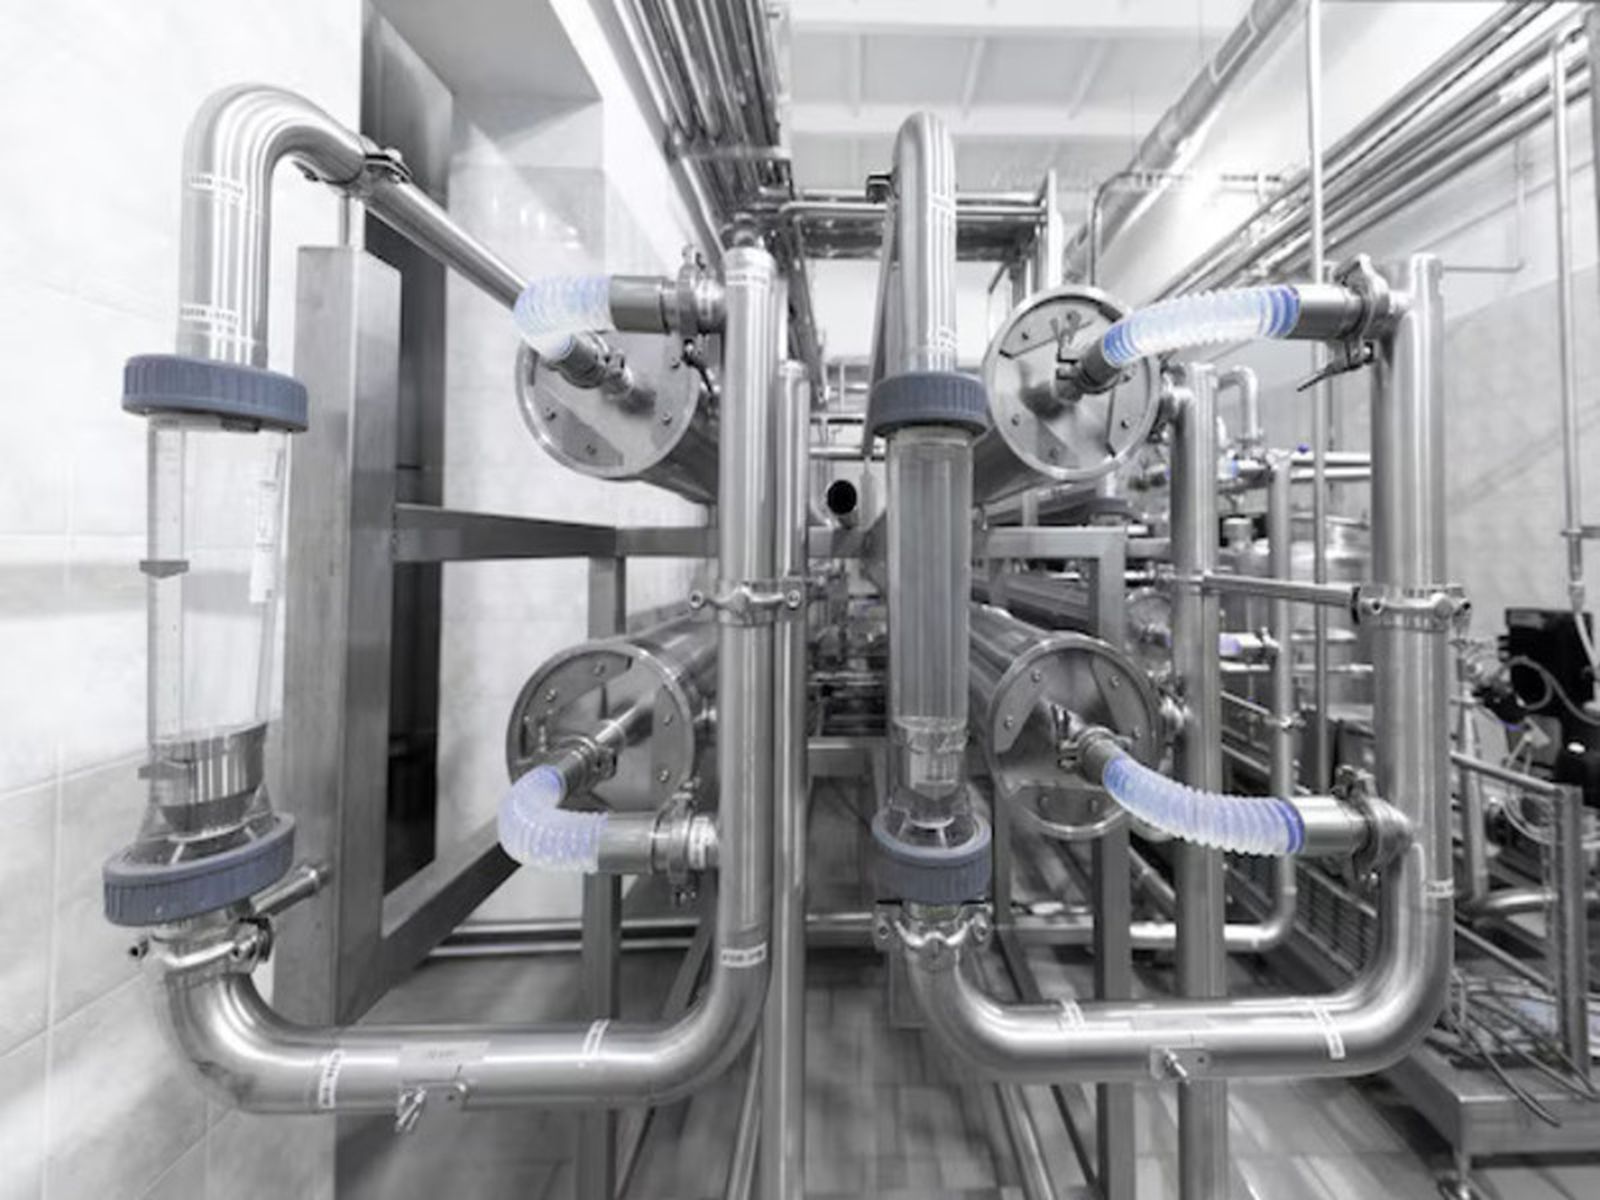
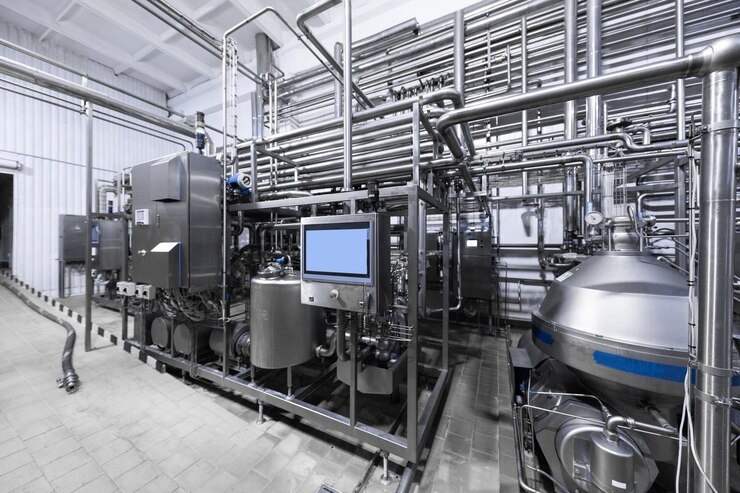
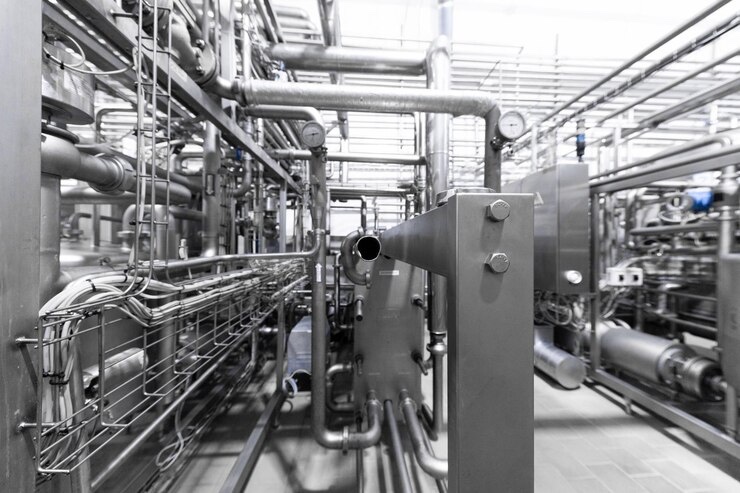
Hijyen ve temizlenebilirlik önceliklidir; bu nedenle plakalı eşanjörler (özellikle sıvı gıda pastörizasyonunda) ve paslanmaz çelik yüzeyler tercih edilir. Sık sökülüp temizlenebilme özelliği, gıda güvenliği düzenlemeleri açısından belirleyicidir.
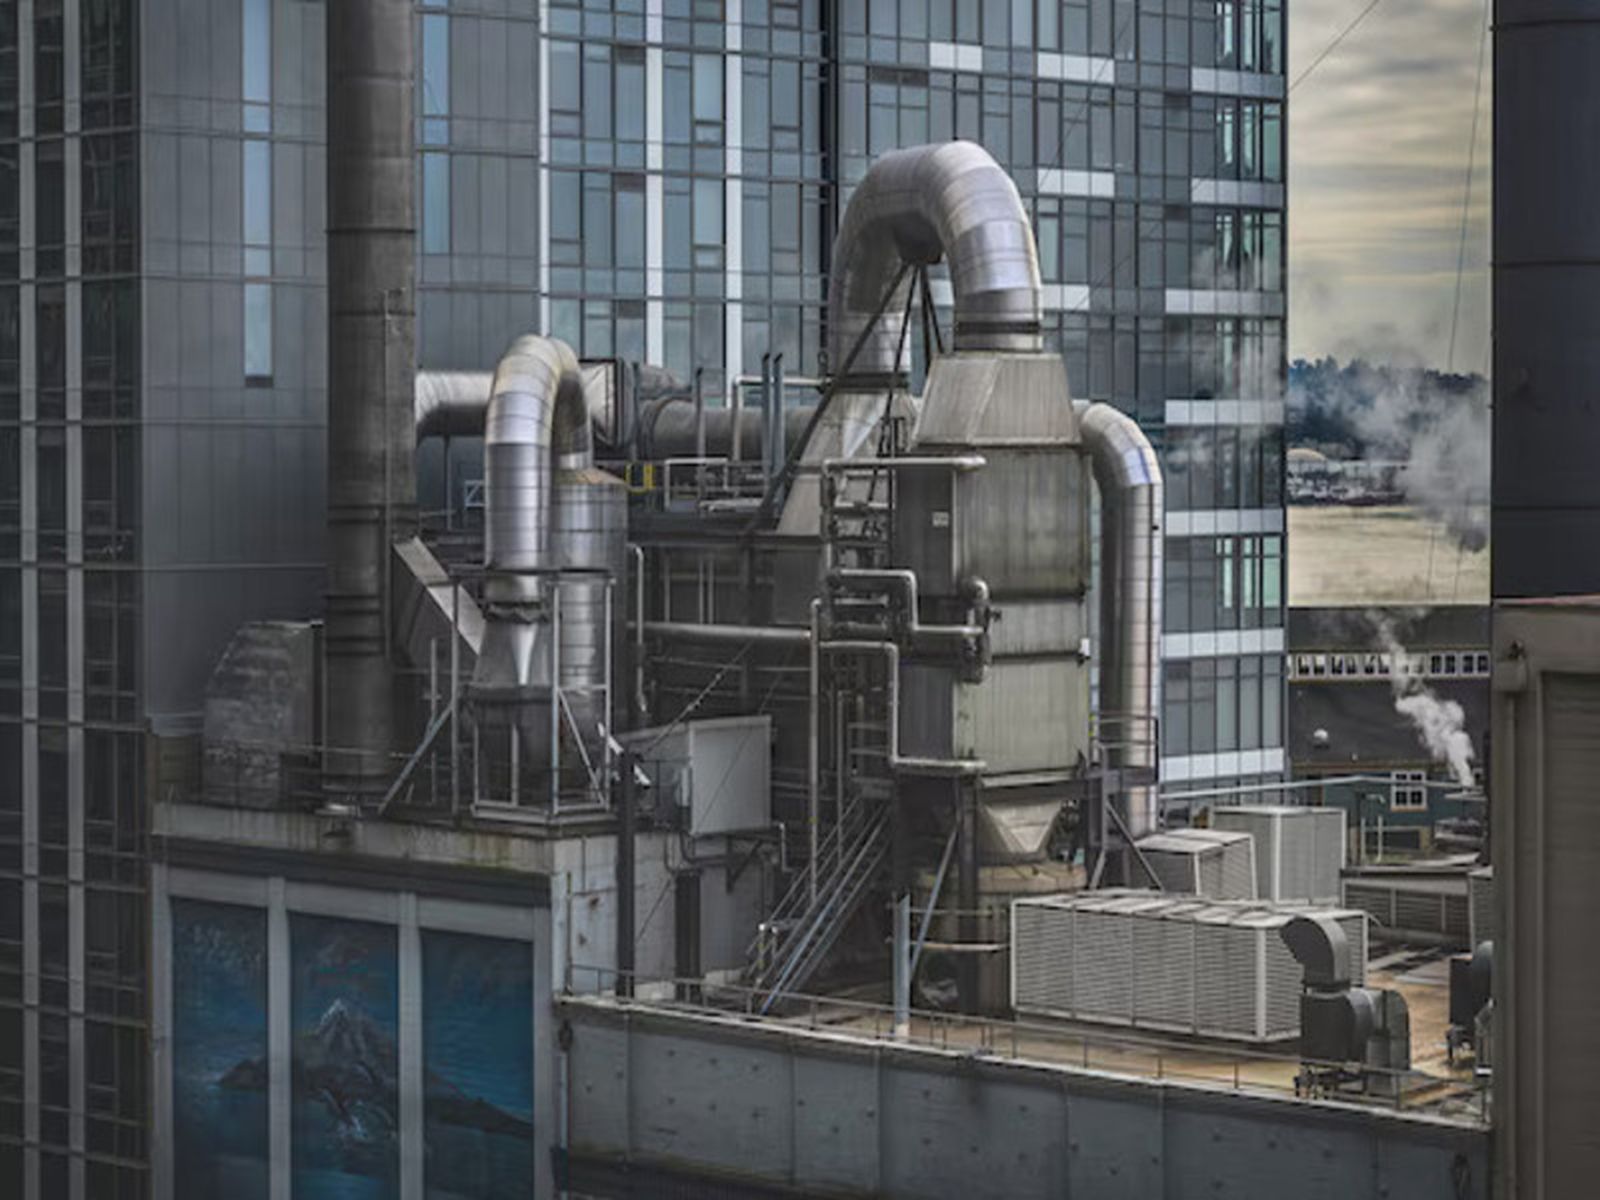
Yüksek basınç, korozif akışkanlar ve geniş sıcaklık aralıkları söz konusu olduğunda kabuk-boru tipi eşanjörler öne çıkar. Bu tesislerde malzeme uyumluluğu (paslanmaz çelik, özel alaşımlar) ısıl performanstan daha kritik hale gelebilir.
Buhar üretimi ve atık ısı geri kazanımı gibi yüksek sıcaklık farkı gerektiren uygulamalarda büyük kapasiteli kabuk-boru eşanjörler
Yüksek sıcaklık farkı gerektiren enerji ve ağır sanayi uygulamalarında büyük kapasiteli gövde ve borulu ısı eşanjörleri öne çıkar; bu tesislerde yapısal dayanım ve uzun ömür, kompakt boyuttan daha öncelikli bir kriterdir. Günay'ın ürün ailesi bu alanla özellikle proses soğutma devrelerinde kesişir: ısıyı ortam havasına atan kuru soğutucular, kondenserler ve kanatlı borulu ısı eşanjörleri. Buhar ve yüksek basınçlı proses hatları ise ayrıca mühendislik değerlendirmesi gerektirir.
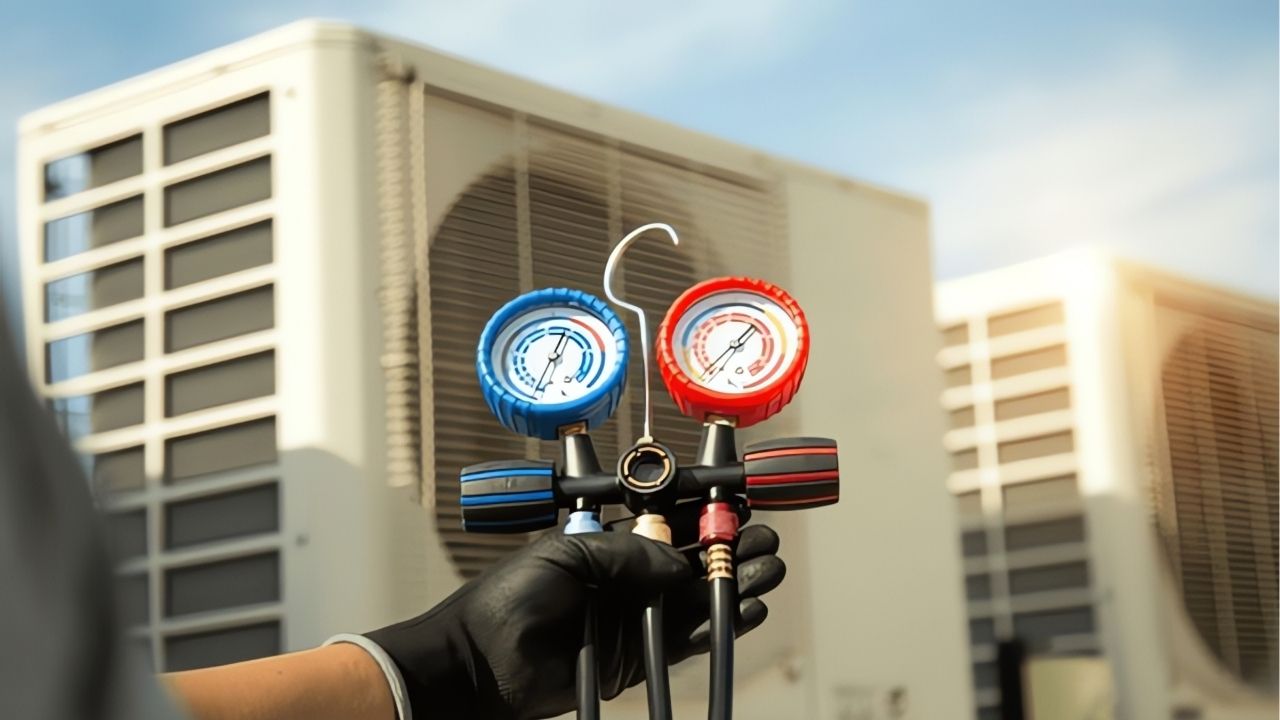
Bir eşanjörün gerçek sahada sağlayacağı kapasite, katalog değerlerinden farklılaşabilir. Kapasiteyi belirleyen başlıca değişkenler şunlardır:
Aynı işletme koşulları için daha yüksek verim elde etmek, çoğunlukla eşanjörün fiziksel boyutunu büyütmekten değil, geometriyi optimize etmekten geçer. Uygulamada kullanılan başlıca yaklaşımlar şunlardır:
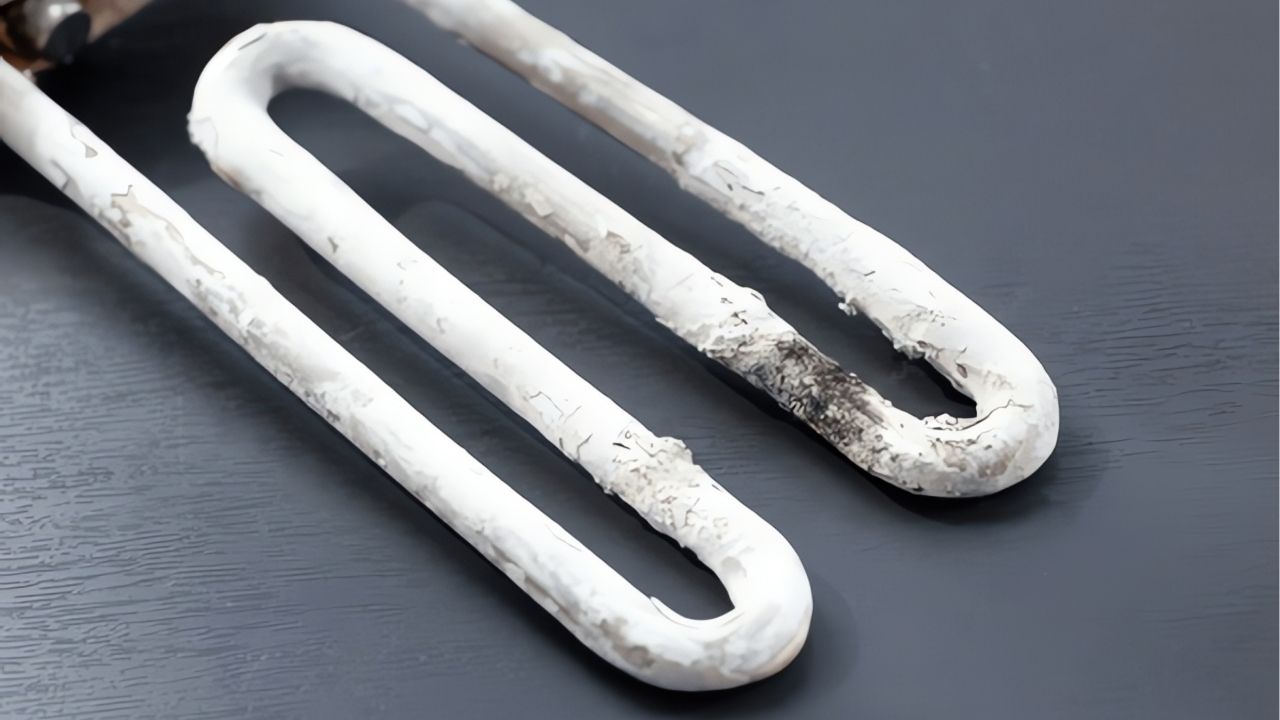
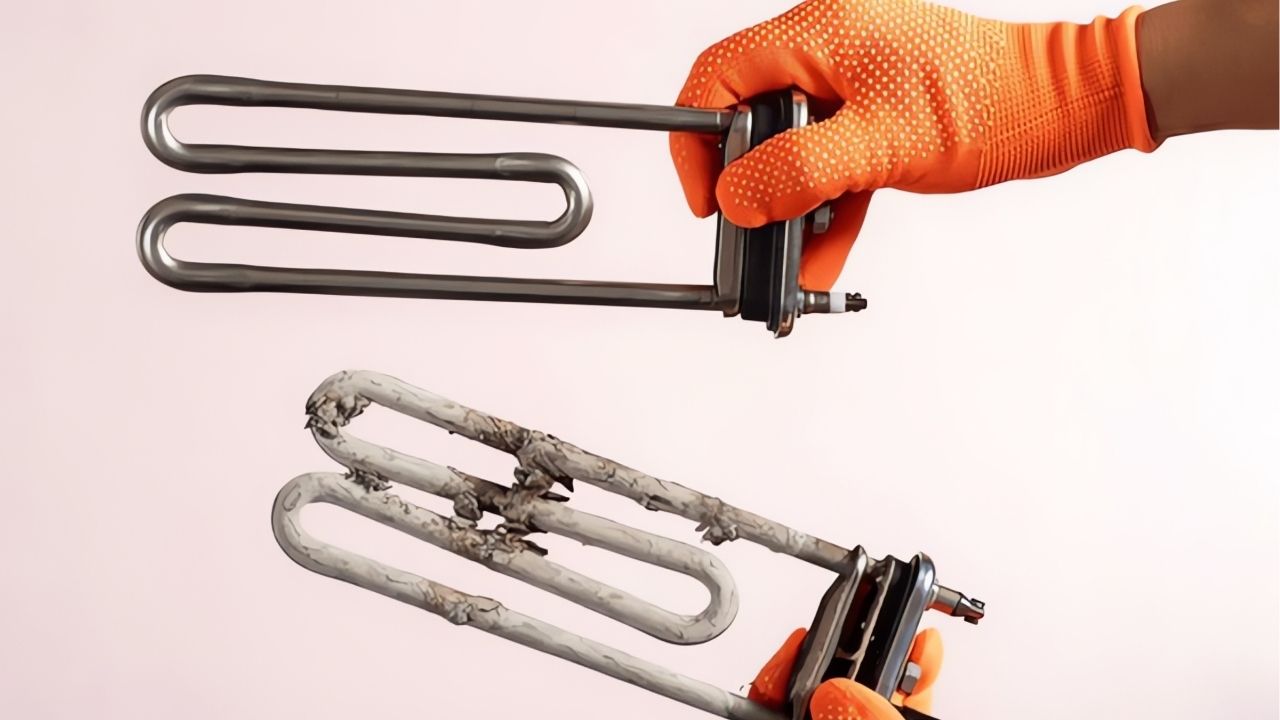
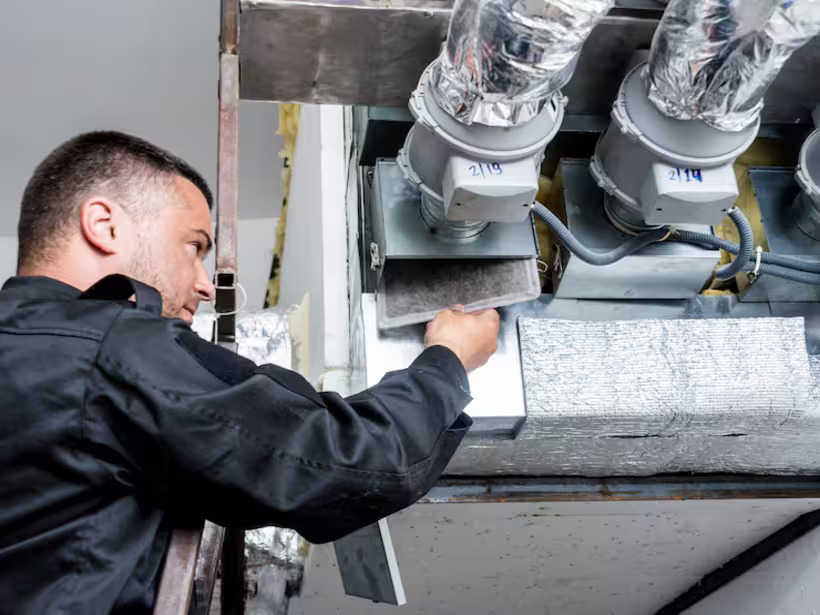
Eşanjör yüzeyinde biriken kireç, yağ, toz veya biyolojik tabaka, ısı transferine ek bir direnç katmanı ekler ve zamanla kapasitede gözle görülür düşüşe yol açar. Kanatlı borulu eşanjörlerde toz birikimi ve buzlanma, hava akışını kısıtlayarak fanın enerji tüketimini artırırken kapasiteyi düşürür. Kabuk-boru tiplerde ise iç yüzeydeki kireçlenme benzer etkiyi yaratır. Bu nedenle periyodik temizlik programı, eşanjör seçiminde göz ardı edilmemesi gereken bir işletme maliyeti kalemidir; sökülüp temizlenmesi kolay tipler (kabuk-boru, gasketli plakalı) kirlenmeye yatkın uygulamalarda tercih sebebidir.
Bir eşanjör seçimi yapılırken aşağıdaki teknik parametreler birlikte değerlendirilmelidir:
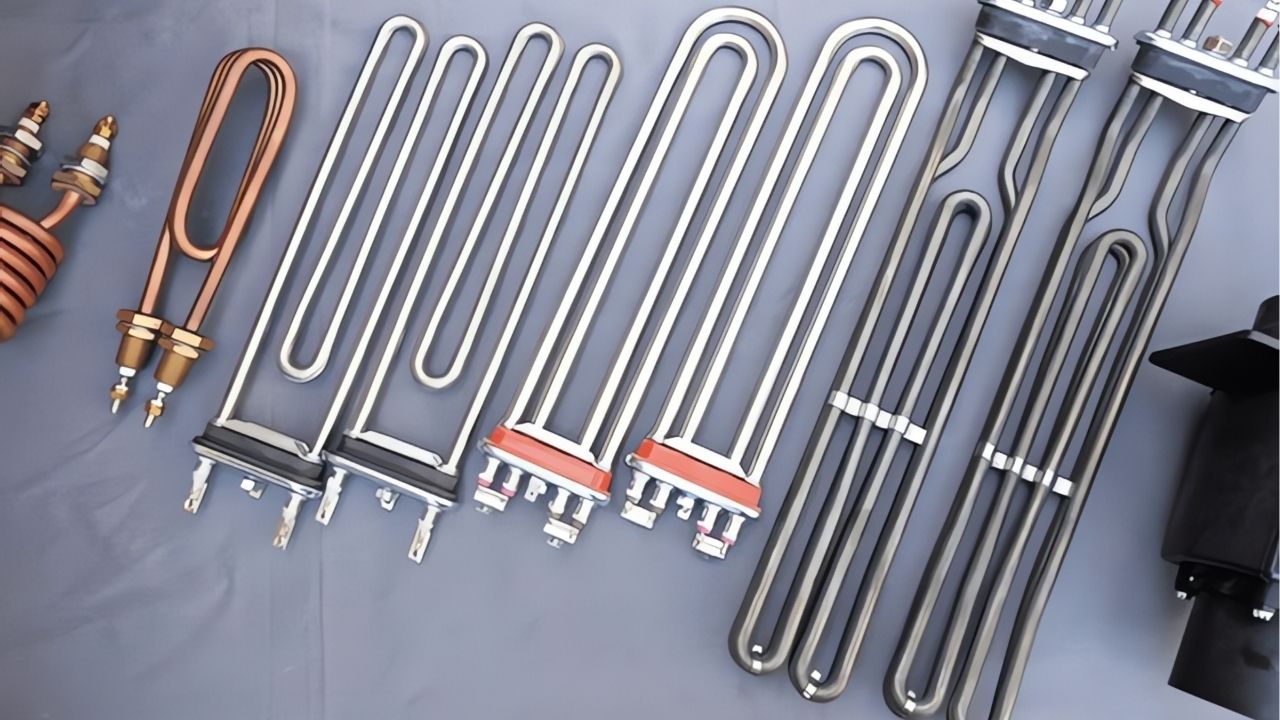
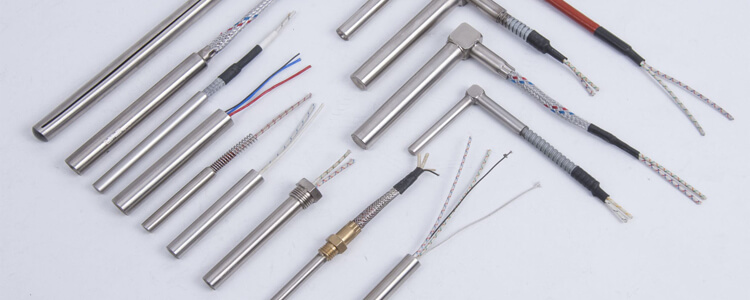
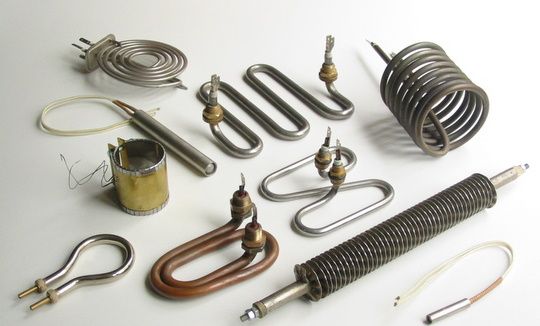
40 yılı aşkın süredir soğutma ve ısı transferi ekipmanları üreten bir firma olarak bu değişkenlerin birbirine bağlı olduğunu ve tek bir parametreye bakarak doğru seçimin yapılamayacağını sahada defalarca gördük. Kurumsal geçmişimiz boyunca ürettiğimiz evaporatör, kondenser, aksiyel fan ve rezistans çözümlerinin tamamı bu mühendislik mantığıyla boyutlandırılır. Ürün gamımızın tamamına ürünlerimiz sayfasından ulaşabilirsiniz.
Doğru eşanjör tipi ve kapasite hesabı, projenin işletme sıcaklığı, akışkan özellikleri ve saha koşullarına göre değişir; genel geçer bir öneri yerine somut proje verisine dayalı bir değerlendirme gerekir. Mühendislik ekibimizle projenizin teknik gereksinimlerini görüşmek için iletişim sayfamız üzerinden bize ulaşabilirsiniz.
Bu içerik 19 Eylül 2026 tarihinde güncellenmiştir.

Projelerinize En Uygun Üst Düzey Ürünlerimizi Keşfetmek İçin Formu Doldurun. Şimdi Bize Ulaşın.
Size özel kampanyalarımızı kaçırmamak için formu şimdi doldurun! En yeni ürünlerimizi ve yeniliklerimizi keşfedin.
Size özel kampanyalarımızı kaçırmamak için formu şimdi doldurun! En yeni ürünlerimizi ve yeniliklerimizi keşfedin.
Bildirim Merkezi 00:00